QC Story – 補救過程與製程控制
製程控制是品質控制的重要工具,有助管理和監察複雜的流程,使其達到高度一致的水平……
在上一篇文章中,我們確認了以下理論:開口狹窄的噴油模必須每噴 10 至 30 次便以化學溶劑清潔一次,以防多餘的油漆積聚在開口旁邊,堵塞噴油操作。
我想再次檢視這 15 名噴油操作員所產生的缺陷數量,以審視流程改善的成效。以下表格和圖表(見表 1 及圖 1)顯示採取糾正措施之前的整體生產情況,列出 4 星期生產期內產生的缺陷數量。
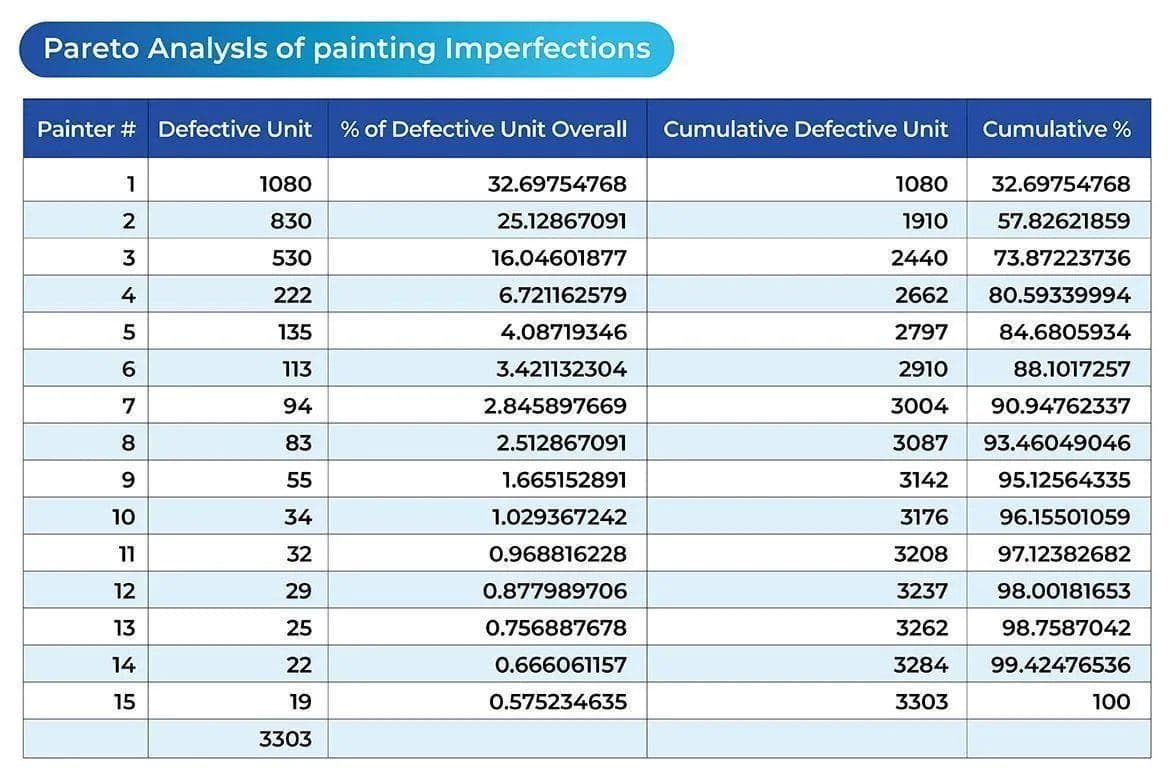
表 1
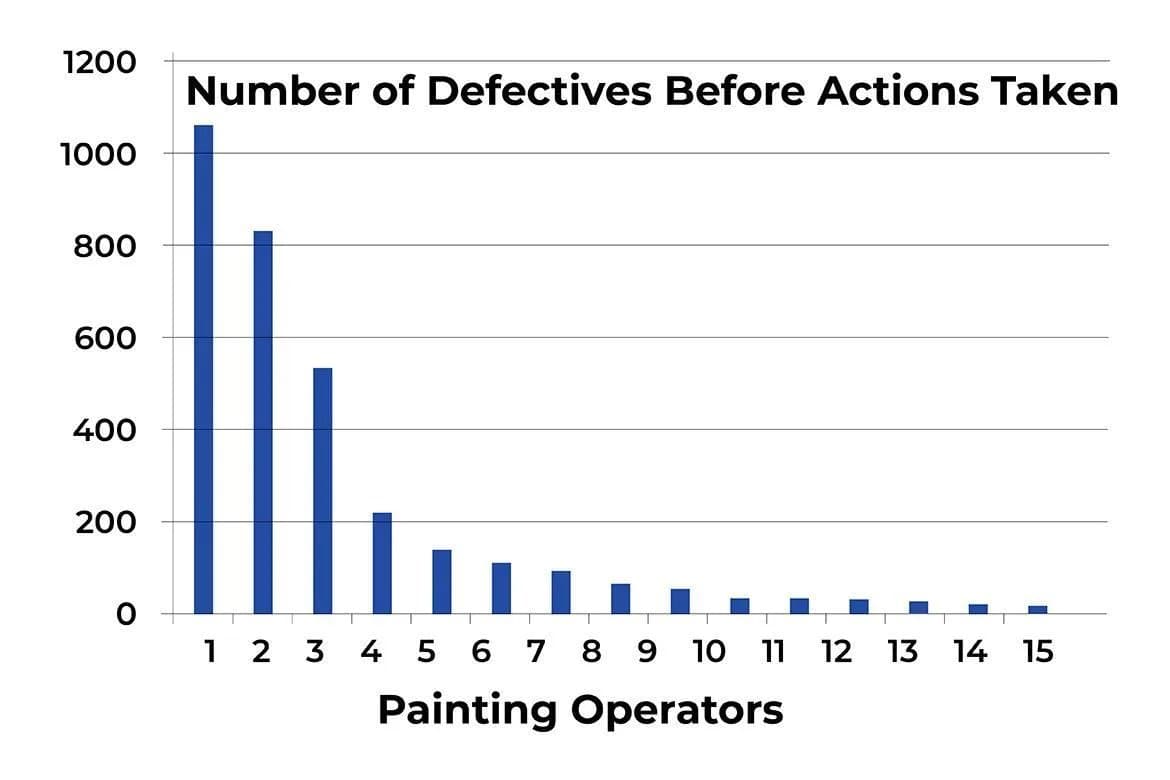
圖 1
以下表格和圖表(見表 2 及圖 2)顯示採取糾正措施之後的整體生產情況,列出 4 星期生產期內相應產生的缺陷數量。
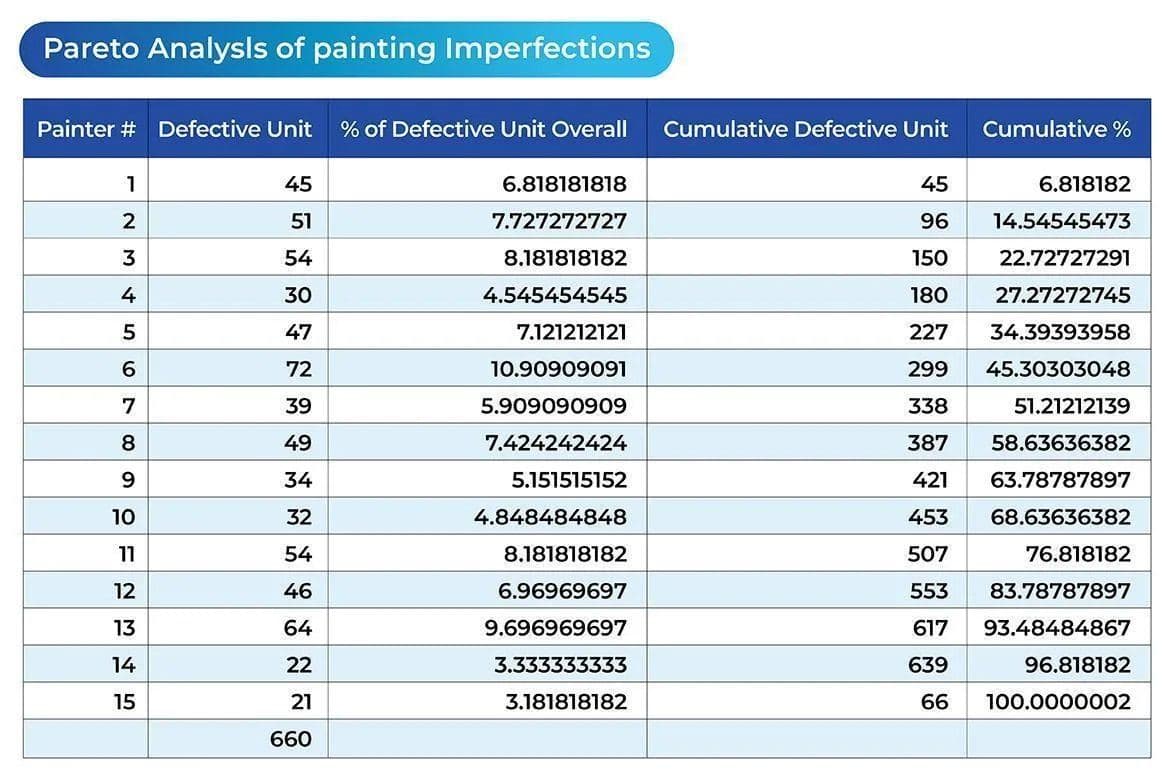
表 2
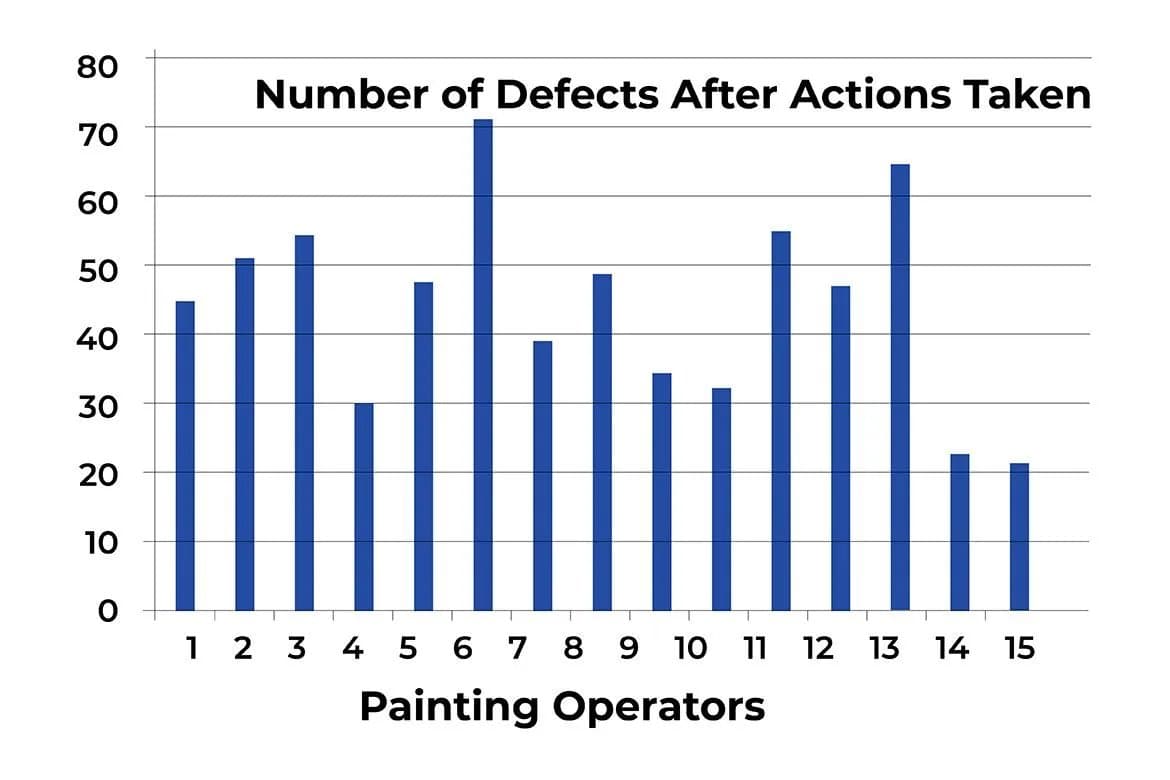
圖 2
以上四幅圖表均根據同一批 15 名噴油操作員工作的檢驗紀錄,呈現 4 星期期間的整體生產情況。據此,工廠生產經理得出結論,認為已找出缺陷的主要可查明原因。偶發性問題(關鍵少數)已獲解決(見圖 3)。如以下圖表所示,工序已恢復至「受控」狀態。15 名操作員 4 星期的缺陷總數由 3303 個減少至 660 個。
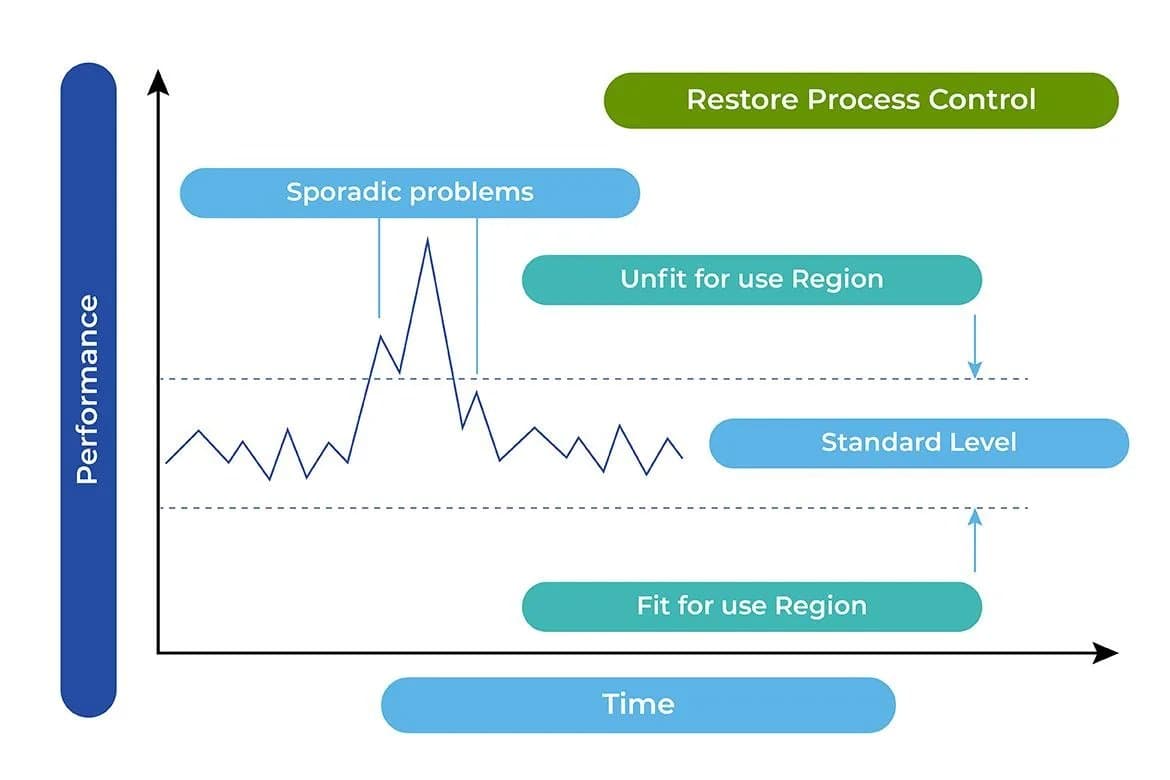
圖 3
為進一步提升製程能力,必須找出其他「瑣碎多數」問題,當中很多可能屬於慢性問題。這類問題的糾正措施各有不同,必須分開處理。如能成功採取任何必要的全公司措施,可視為達到進一步改善的水平,如以下圖表所示(見圖 4)。
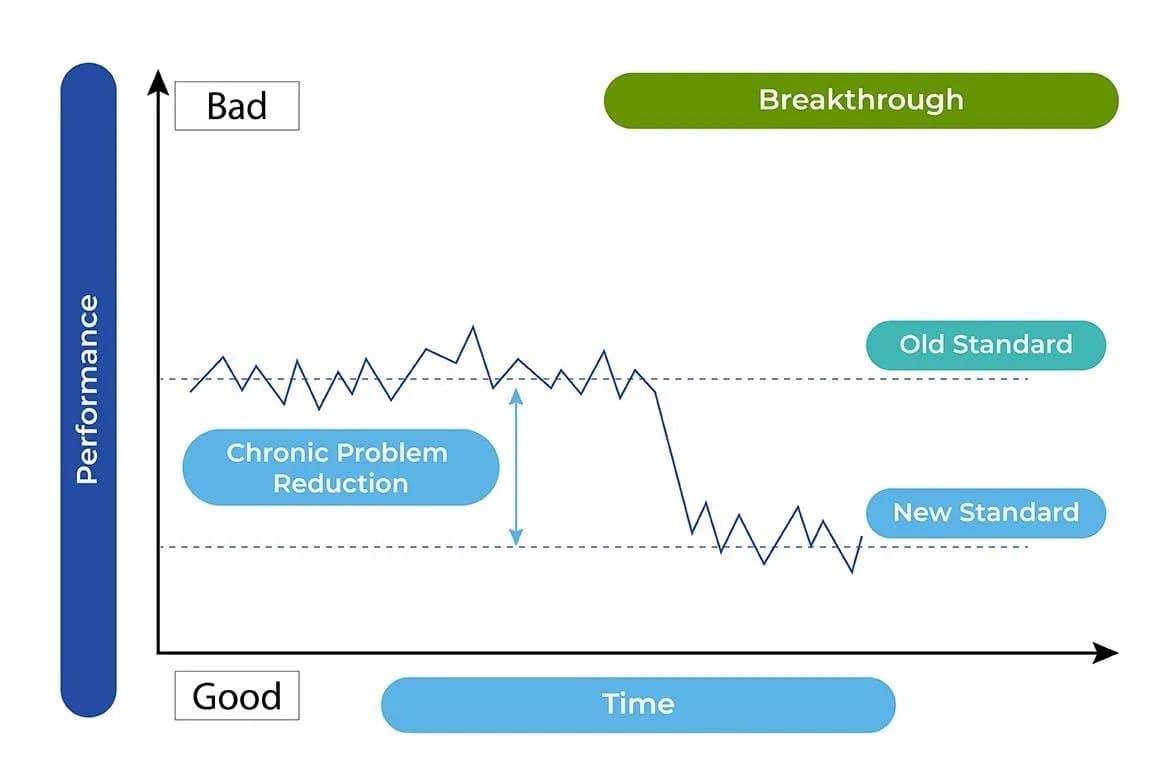
圖 4
一般而言,全公司措施預期需要投入大量心力,因此品質成本將成為決定是否實施這類措施的關鍵因素。這些成本可能來自新的生產設備、更換零件供應商等,甚至可能涉及生產方面公司文化的重大轉變。當採取必要的突破性措施而達到新的、更優越的表現水平時,工廠的生產能力將得到進一步提升。
製程能力與控制
在討論這個主題之前,我想重溫原本的目標,並透過釐清以下與製程控制密不可分的概念,把討論延伸至流程改善。
製程控制的定義,是一種確保流程穩定、可預測,並在正常變異下持續於既定表現水平運作的活動。簡單而言,它是一種藉助統計分析來改善和控制流程的方法。
除了本文主題所涉及的消費品生產外,製程控制亦是發電廠、化學加工、食品及飲品業、製造業及煉油等不同行業採用的重要工具。這種生產流程用於達致安全、經濟及一致的生產水平,而這是單靠人手控制無法做到的。它有助管理和監察複雜的流程,使其達到高度一致的水平,當中包括機器和行業完成任務的方式。
製程能力研究十分重要,因為任何流程改善活動在實施前都必須經過仔細研究。流程變更時最常遇到的情況之一是「工序無法維持公差」。此外,當流程變數被視為呈常態分佈時,能力研究亦廣泛用於涵蓋這些變數。要測試這個理論,須研究現行生產以確定「製程能力」。量度這種能力後,便可將其與公差比較,以確定工序能否維持公差。
製程能力分析
製程能力量度是運用製程能力概念時具量化和預測作用的一環。進行這項量度時,無需知道產品的公差。表示固有能力的 6s 值並不涉及公差。
相反,量度所得能力的用途主要有兩個,兩者均涉及公差:
1. 作為預測的輔助——回答以下問題:這個工序能否維持指定的產品公差?
2. 作為分析的輔助:「為何這個工序無法維持指定的產品公差?」
「製程能力分析」是指透過研究工序來回答上述兩個問題。
固有再現性與公差的比較
最基本的製程能力分析,是將工序的固有再現性與產品公差作比較。圖 A 以圖像顯示這種關係,表明工序能夠符合公差。
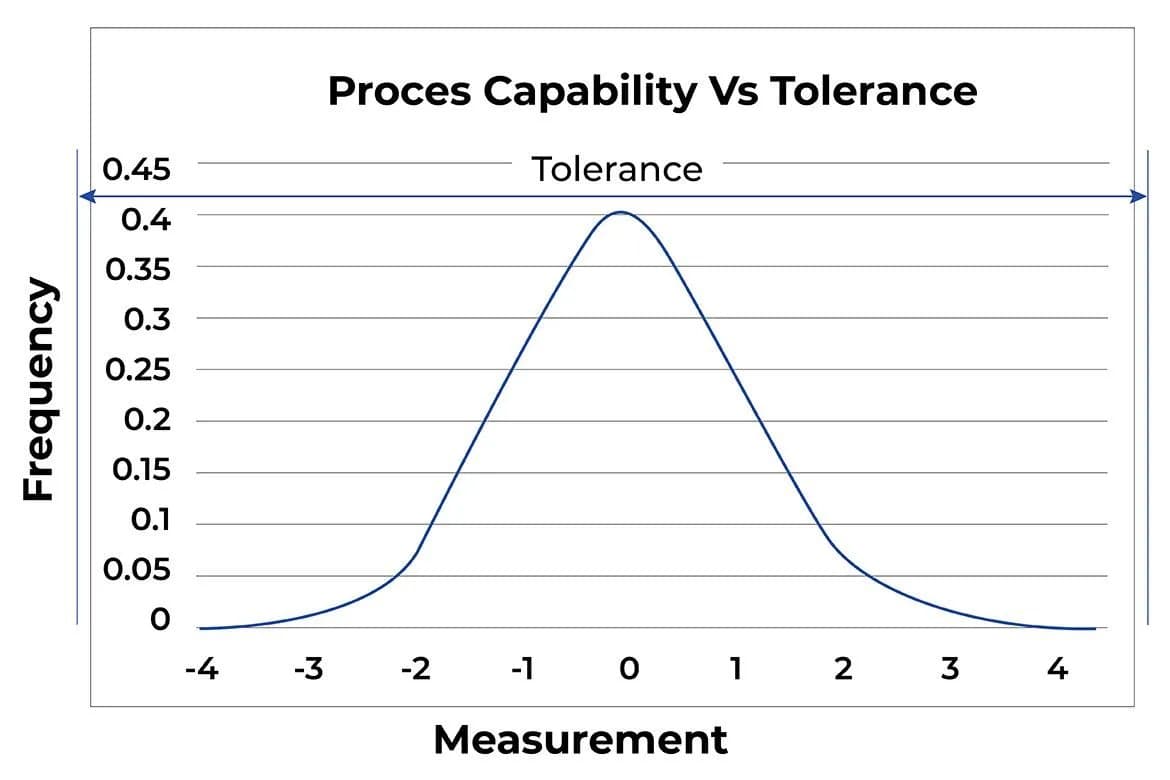
圖 A
相反,圖 B 顯示與圖 A 相同的工序,但其運作範圍相對公差過於狹窄,以致缺陷無可避免。由此可見,工序明顯無法符合公差。
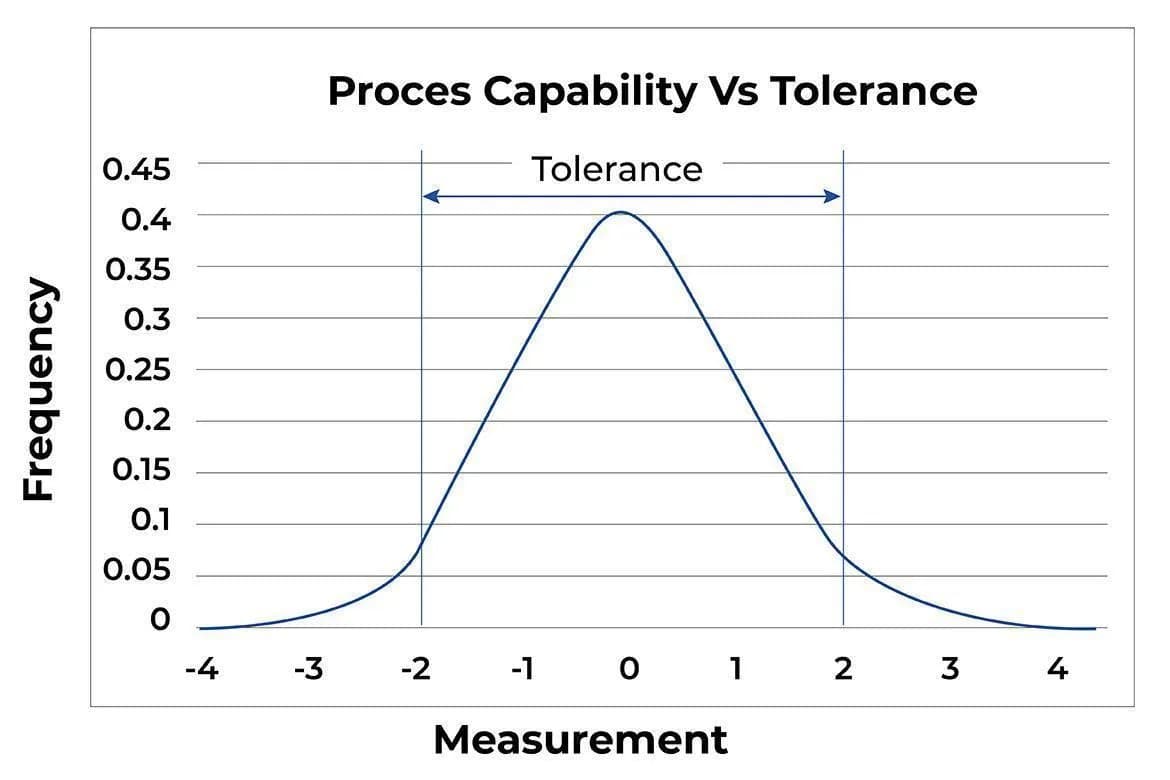
圖 B
為何能力足夠的工序仍無法維持公差?
實際上,在很多情況下,即使工序的固有再現性足以符合公差,仍然未能達到公差要求。這些失敗大多可歸因於幾個主要原因。
工序偏離目標:圖 C 顯示與圖 A 相同的工序。然而,圖 C 中工序的「置中」僅屬勉強,工序有產生缺陷的風險。在圖 D 中,同一工序的置中情況已差得令缺陷不斷產生。
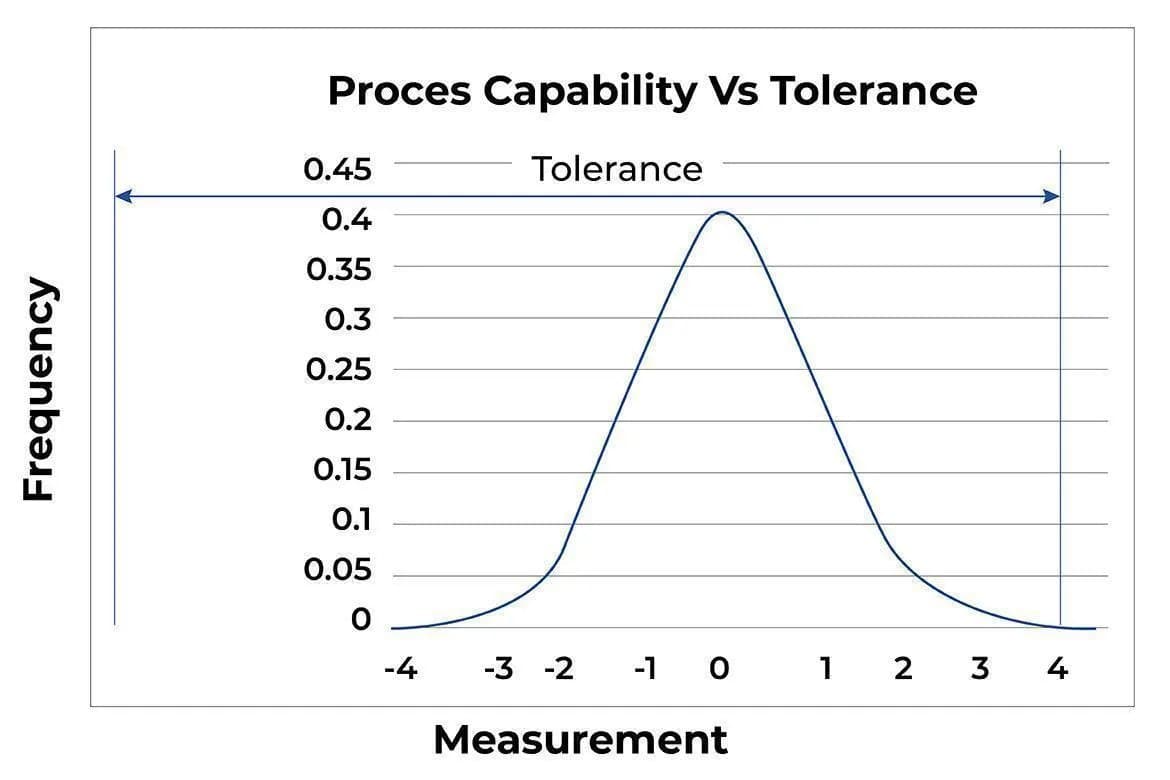
圖 C
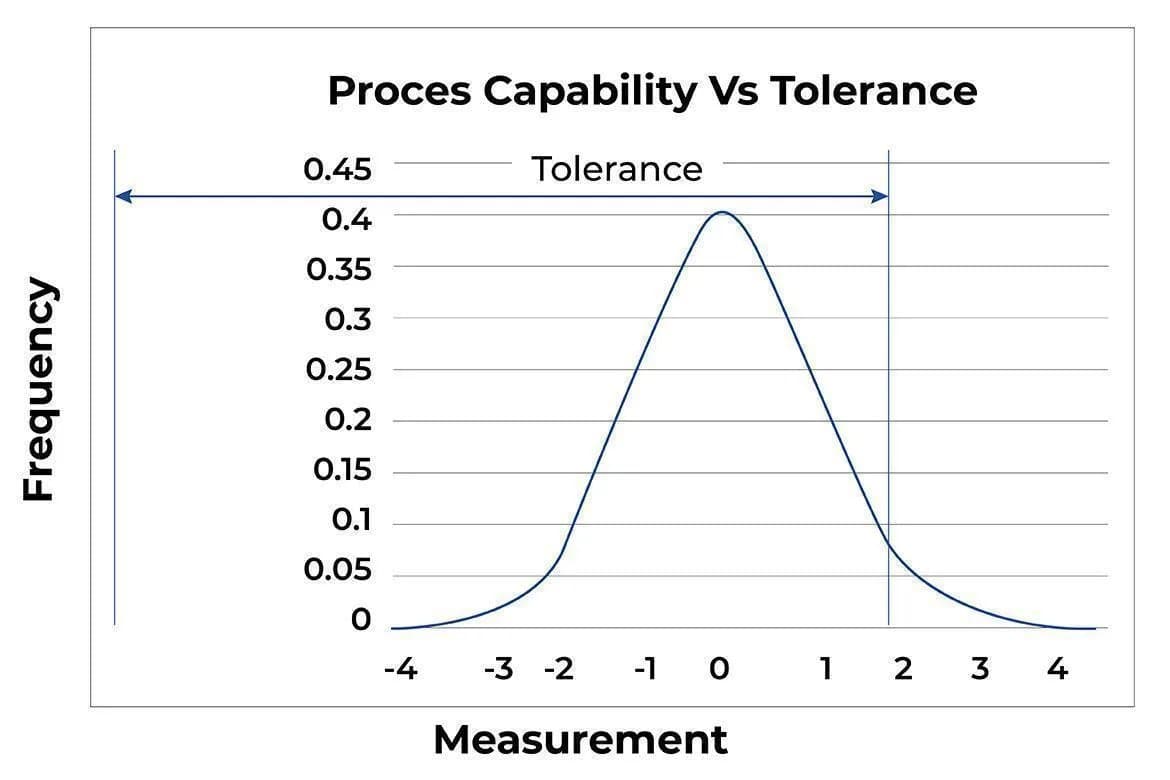
圖 D
製程控制還有另一項實用工具,我會在之後的文章中討論:控制圖。我會特別介紹不良率控制圖(p 控制圖)。這項工具對我們很多從事消費品生產的供應商都很有價值。