裝運前檢驗 – 批次檢驗及抽樣計劃
細閱 ICW 有關裝運前檢驗 – 批次檢驗及抽樣計劃的全面指南,深入了解批次組成、逐批檢驗及抽樣策略,包括一次、二次及多次抽樣。
1. 批次組成
有一天,一張大量產品(30,000 件)的急單需要在短時間內完成生產。
生產商通知我們,他們須把產量分配至兩個生產廠房,這兩個廠房以往都曾為我們生產。不過,兩地由不同的生產團隊分別運作,使用不同的裝配機器及生產主管。
當這張 30,000 件的訂單準備進行裝運前檢驗時,生產商問我希望對整批貨物進行一次檢驗(方案 1),還是每個廠房各 15,000 件分兩次檢驗(方案 2)。我快速計算後發現,方案 2 的費用是方案 1 的兩倍。因此,我不假思索便選擇了方案 1,為公司節省成本。
檢驗結果未能符合驗收準則,因為在 315 件樣本中發現 20 件嚴重不良品,超出 AQL 2.5% 下的接收數 14。我們的政策要求生產商進行 100% 全數篩選,並再次提交該批貨物進行第二次檢驗。生產商報告指,在篩選中發現該 30,000 件批次有 2% 不良品,並要求進行第二次檢驗,檢驗於首次檢驗後第三日進行。
出乎意料的是,檢驗結果再次未能符合驗收準則,在 315 件樣本中發現 16 件嚴重不良品,再次超出接收數 14。由於這是一張重要訂單,準時出貨至關重要,因此第二次不合格的情況須上報我的上司。
我隨即與我們委託的檢驗公司檢討情況。他們建議把每個廠房的 15,000 件批次視為不同產品,分別檢驗每個批次。我於是指示生產商在第三次檢驗時照此安排。生產商其後報告,經 100% 全數篩選後,兩次篩選合共發現 A 廠有 1% 嚴重不良品,B 廠則有 10% 嚴重不良品。
兩個批次亦通過了第三次檢驗,檢驗結果為 A 廠 315 件樣本中有 4 件不良品,B 廠 315 件樣本中有 5 件不良品。可惜的是,時間已被延誤,未能趕及原定的促銷活動。
我其後的分析顯示,原本的合併不良率為 5.5%(A 廠平均 1%,B 廠 10%)。這個原始批次通過檢驗的概率為 25%(我會在稍後討論 OC 曲線時詳細解釋)。生產商首次篩選該批次時,報告發現 2% 不良品,實際上把整體不良率由 5.5% 降至 3.5%,因為 100% 全數檢驗並不被視為篩走所有不良品的有效方法。經首次篩選的批次通過第二次檢驗的概率,由 25% 增至 85%。
篩選該批次時,報告發現 2% 不良品,實際上把整體不良率由 5.5% 降至 3.5%,因為 100% 全數檢驗並不被視為篩走所有不良品的有效方法。經首次篩選的批次通過第二次檢驗的概率,由 25% 增至 85%。
幸好這個 30,000 件的批次被拒收,否則我們可能已把 B 廠的高不良率批次出貨。最終,當生產商按指示把 A 廠批次與 B 廠批次分開後,相當比例的不良品被篩選剔除。結果,兩個批次均符合檢驗要求並得以出貨。
這是一個重要的教訓。由不同團隊以不同裝配機器運作的生產廠房,應被視為生產不同的產品,因此須分別進行抽樣檢驗。
如果當初以這種方式考慮批次組成,A 廠批次很可能會通過首次檢驗。相反,B 廠批次很可能會在首次檢驗不合格,並發現大量不良品,這或會促使採取更有效的行動,篩選和清理 B 廠批次。如果一切照此發生,我們或許能趕及原定的促銷活動。
作為一間公司,我們現在明白,正如上述例子所示,檢驗的經濟效益及所接收產品的品質,在很大程度上受批次組成方式影響。
2. 逐批檢驗
在深入探討抽樣檢驗這個更廣泛的題目之前,我想先界定一些用語,以便稍後討論。
當產品以一系列批次提交(稱為逐批)時,驗收抽樣計劃通常包括以下用語和符號:
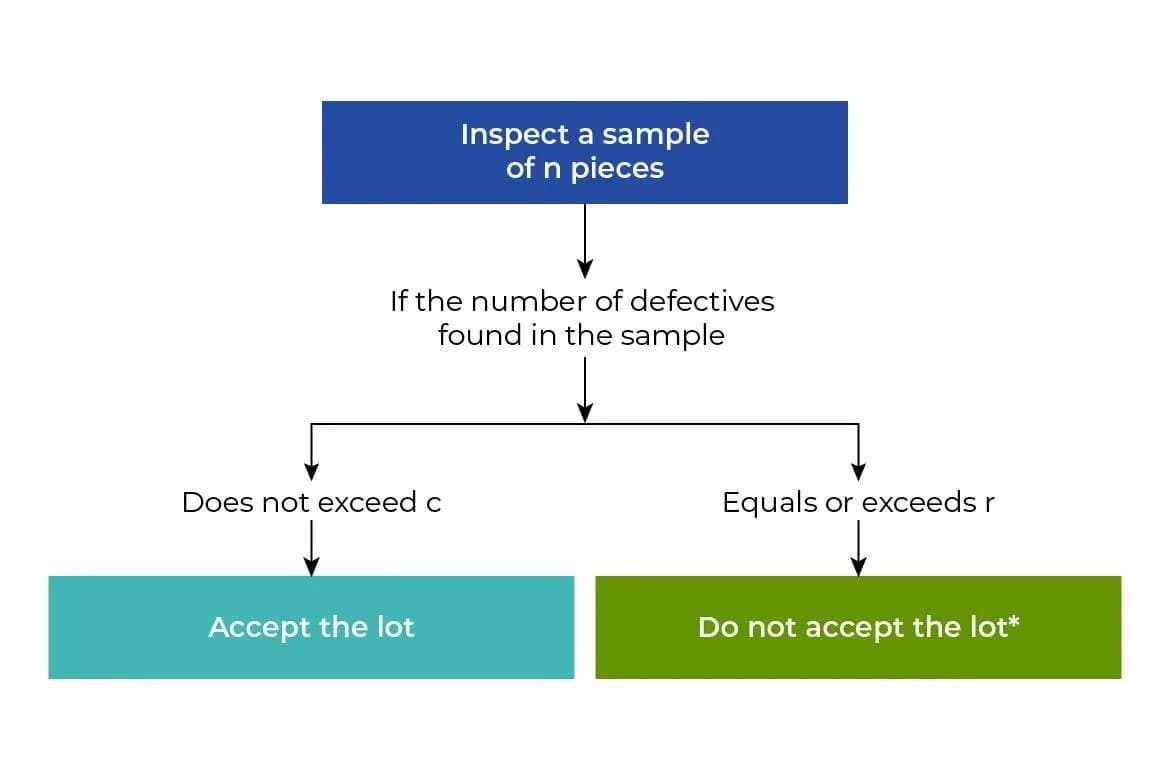
N = 批量
n = 樣本量
c = 接收數,即樣本中可容許的不良品數目
r = 拒收數 ·
當每個批次指定抽取多於一個樣本(例如二次抽樣)時,連續的樣本量分別以 n1、n2、n3 等表示,連續的接收數為 c1、c2、c3 等,連續的拒收數則為 r1、r2、r3 等。
一次抽樣、二次抽樣及多次抽樣
我們委託的檢驗公司在裝運前檢驗中採用一次抽樣。在某些特殊情況下,我們可能會指示檢驗員進行二次抽樣檢驗,但從不採用多次抽樣。
在一次抽樣計劃中,接收(= 或 < c)或拒收(= 或 > r)批次的決定,是根據從批次 (N) 抽取的單一組產品單位 (n) 的檢驗結果作出。
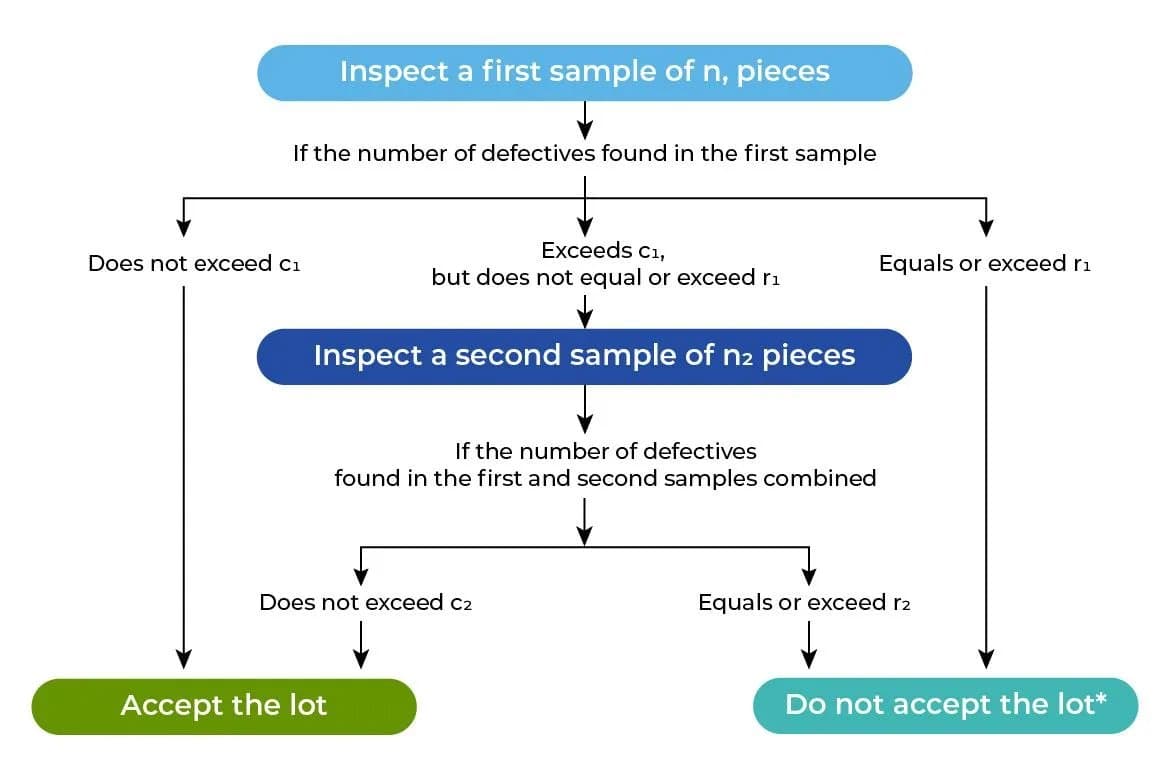
在二次抽樣計劃中,通常會先抽取較小的首個樣本 (n1);如不良品數目相當多或相當少,便根據這個較小的樣本作出接收(= 或 < c1)或拒收(= 或 > r1)的決定。如首次結果未能作出定論,則抽取第二個樣本 (n2)。由於只有在臨界情況下才需要抽取及檢驗第二個樣本 (n2),每批平均檢驗件數一般較少。
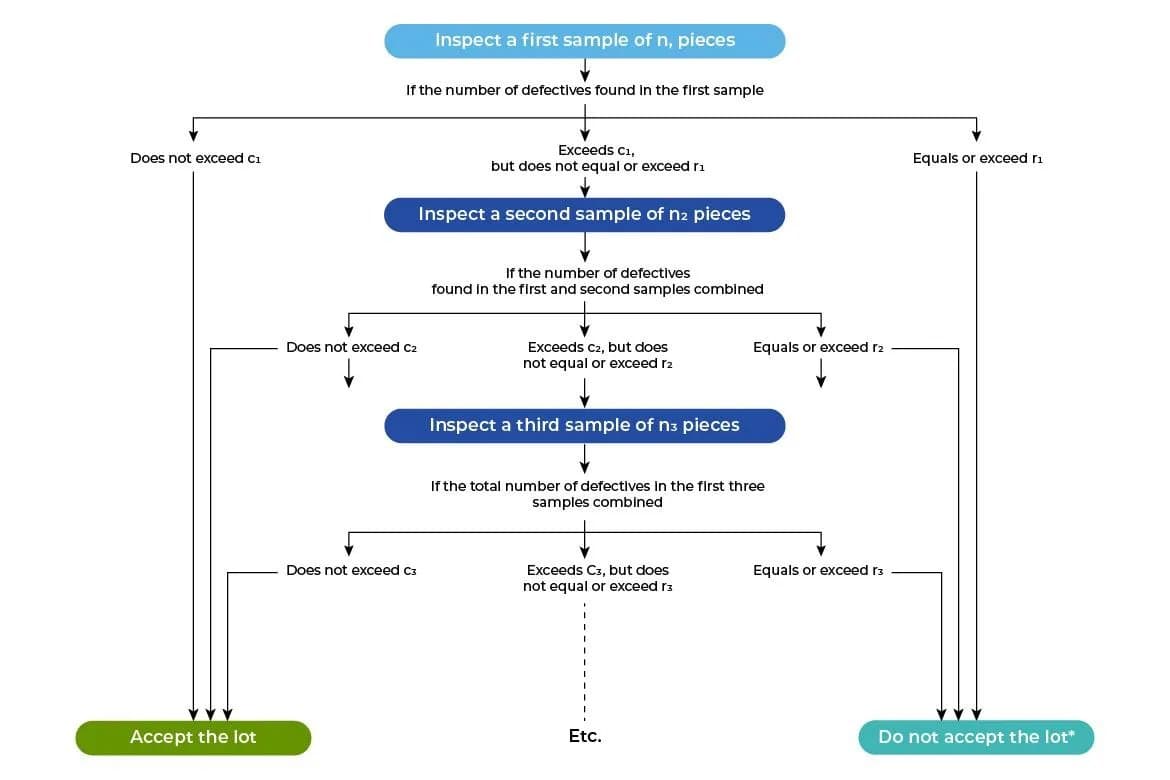
ANSI/ASQ Z1.4 標準中的多次抽樣計劃全部提供 7 個樣本。在所有 AQL 標準中,任何多次抽樣計劃內的各個樣本大小均相同。以下我會概述一次、二次及多次抽樣的運作示意。
一次抽樣:除另有指示外,這是我所任職的公司「Quality First」採用的裝運前檢驗標準。
二次抽樣:只在罕見情況下採用,即參照可靠的品質紀錄後符合信心已達要求,並只在 Quality First 特別指示下實施。實施二次抽樣時,兩個樣本均在同一次抽樣時抽取,以簡化所需的行政工作。
多次抽樣:Quality First 從不在裝運前檢驗中採用。
使用 ANSI/ASQ Z1.4 的 AQL 表
雖然使用抽樣表看似簡單直接,但我想討論一個需要運用幾項特殊規則的特殊情況。這種做法隱藏在我收到的部分裝運前檢驗報告之中。
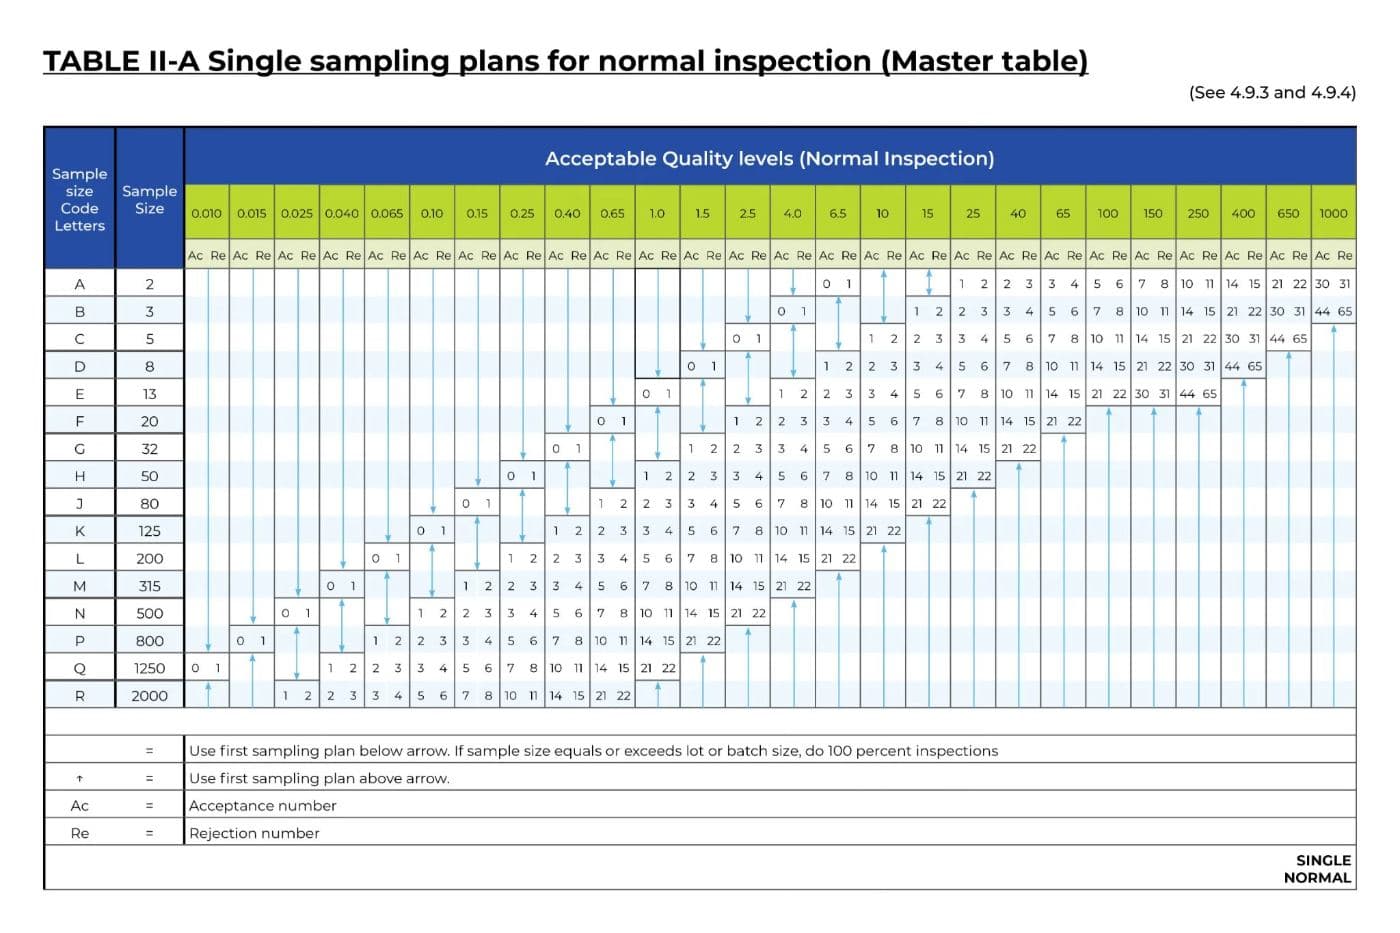
ANSI/ASQ Z1.4 一次抽樣表
ANSI/ASQ Z 1.4 一般檢驗水平樣本量字碼表
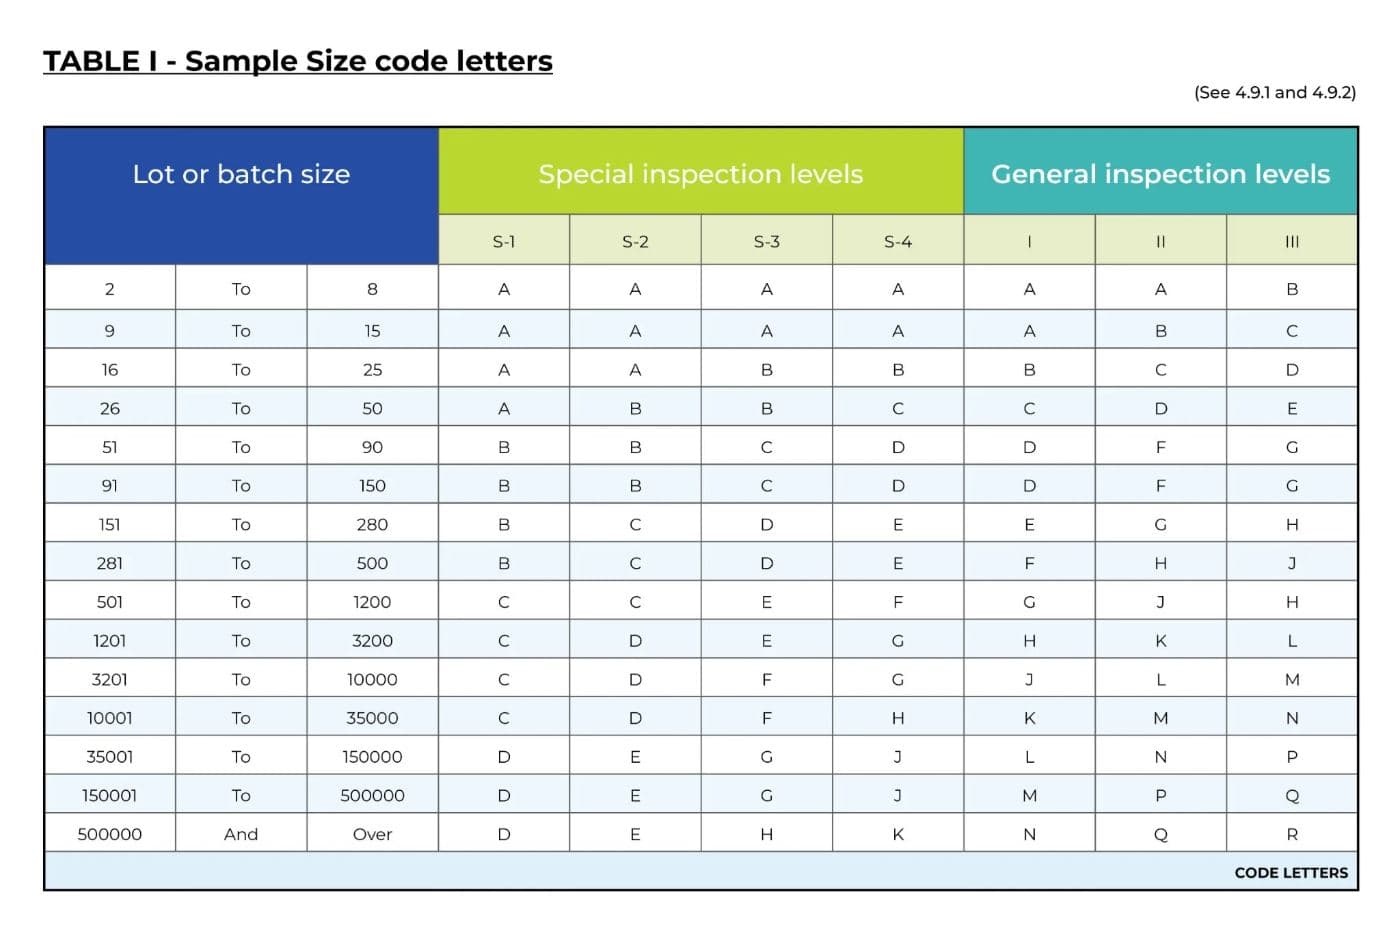
我們的檢驗員使用以上兩個表,為已標示並提交檢驗的批次確定樣本量。以下例子說明如何確定,以及檢驗員應注意的事項:
我們的政策規定如下:
嚴重不良品 AQL 2.5%
輕微不良品 AQL 4.0%
一般檢驗水平 II
使用這兩個表時,對於 160,000 件的批量,首先須確定樣本量字碼。對於 160,000 件的批量及一般檢驗水平 II,樣本量字碼表給出的字碼為 P。在一次抽樣表中,可找到一次抽樣的樣本量為 800。
但這個表並無提供 AQL 2.5% 的計劃,而是以向上箭咀符號指示使用者轉往樣本字碼 N,所需計劃為:
樣本量:500
接收數:21
拒收數:22
同樣,這個表並無提供 AQL 4.0% 的計劃,而是以向上箭咀符號指示使用者轉往樣本字碼 M,所需計劃為:
樣本量:315
接收數:21
拒收數:22
現在,檢驗嚴重缺陷(500 件)與輕微缺陷(315 件)的樣本量並不相同。因此,我們要求檢驗員在樣本的首 315 件中同時檢驗嚴重及輕微不良品。其後,在樣本餘下的 185 件中,即使發現嚴重不良品,檢驗員在批次接收決定中亦只計入輕微不良品。在餘下 185 件中發現的任何嚴重不良品只作參考報告,不作批次接收判定之用。