QC Story – 控制圖
控制圖是以圖像方式比較製程表現數據,並計算出品質控制界限,以界限線繪於圖上。
正如我在第一篇文章所述,我的直屬上司、採購副總裁 Mr. Boss 要求我向公司管理層提出一些建議,把客戶退貨率由年化 8% 降至 6%。
與很多零售業競爭對手一樣,我們向品質系統水平各異的供應商採購產品。部分供應商已建立完善的品質系統,例如已獲 ISO 9001 認證。然而,很多供應商只以精簡的品質系統運作,僅僅符合成為我們公司 Quality First 供應商的資格。
這些採用精簡系統的供應商需要協助,至少要維持其製程能力,以管理工序的穩定和控制。因此,我計劃向他們介紹控制圖這項統計工具,期望有助改善他們的生產成果,並減少 Quality First 的客戶退貨。在了解應用控制圖的限制後,我希望 Quality First 的供應商能更好地判斷這項統計工具是否適用於他們的生產流程。
控制圖的概念
工序的最終目標,是令產品符合規格。當生產規劃和工程部門為生產提供具備能力的工序後,製程控制的角色就是讓這些工序以穩定、一致的表現水平運作,從而發揮最大效益。控制圖正是協助達成這目標的重要工具。
控制圖是以圖像方式比較製程表現數據,並計算出品質控制界限,以界限線繪於圖上。製程表現數據通常由按正常生產順序收集(來自子組)的多組量度數據組成,並保留其先後次序。
控制圖的主要用途,是偵測工序中變異的可查明原因。「可查明原因」一詞有特定含義;必須理解這個含義,才能理解控制圖的概念。
工序變異可追溯至兩類原因:(1) 隨機原因,例如純粹由機會造成;(2) 可查明原因,例如由可找出的特定原因造成。之前的文章亦介紹過這兩類工序變異。當這些變異超出可容許的界限時,便會產生不良品。一般而言,隨機原因會帶來慢性缺陷,而可查明原因則會產生偶發性缺陷。
理想情況下,工序中應只存在隨機原因,因為這代表可能達到的最小變異。沒有可查明原因變異的工序,被稱為處於統計控制狀態,通常簡稱為「受控」。受控的工序不但能完成最佳的生產工作,受控狀態亦可帶來所列的各類重要附帶效益。為取得這些基本及附帶效益,找出並消除變異的可查明原因便顯得十分有用,而這正是控制圖的主要功能。
控制圖透過選定控制界限,區分變異的隨機原因與可查明原因。控制界限根據概率計算,使極不可能出現的隨機變異被推定為並非由隨機原因、而是由可查明原因造成。當實際變異超出控制界限時,即表示有可查明原因進入工序,應對工序進行調查。變異處於控制界限之內,則表示工序中只存在隨機原因,工序應繼續按設計運作。
利用控制圖偵測工序中的可查明原因變異有兩種形式:(1) 判斷一個未知工序是否處於受控狀態(稱為未給定標準的控制);(2) 判斷一個已知工序是否仍處於受控狀態(稱為已給定標準的控制)。
建立這兩類控制圖所需的步驟頗為相似。然而,兩者在計算控制界限的公式、統計量所用的符號,以及部分顯著性概念上均有所不同。
大部分控制圖的控制界限,是根據所用統計量的平均值 +/- 3 倍標準差計算。使用 +/- 3 倍標準差,表示若只存在隨機原因,99.7% 的圖表數值會落在控制界限之內。其餘 0.3% 的點會成為誤報,但由於頻率極低,因此 +/-3s 界限常被用作區分變異的隨機原因與可查明原因。相反,處於統計控制以外的工序,仍可能生產出符合規格的產品。對這類工序採取行動的優先次序,通常遠低於對生產不合格產品的工序採取行動。
在深入探討如何建立和使用控制圖之前,先想想這樣做的目的是甚麼?工序的最終目的,是在最佳的生產經濟點確保產品的適用性。有時,保持工序受控是符合產品規格的較佳而又經濟的方法。有時,繪製控制圖以保持工序受控亦屬經濟。然而,這些手段(圖表、受控工序)只應在能夠經濟地協助達成符合產品規格這個主要目的時使用。考慮到現代廠房的品質特性數量眾多,只有少數品質特性值得使用控制圖。此外,一旦控制圖完成其任務(用於突破或控制的問題分析),大部分應予撤除,並把精力轉移至其他需要改善的特性。
建立控制圖的步驟
a. 選擇要繪圖的特性。這需要判斷,但可參考以下指引。
1. 優先處理目前出現不良的特性。這些特性可能屬於基本或中間項目,例如零件、組件或產品。柏拉圖分析可協助訂立優先次序。
2. 找出影響產品特性的工序變數和條件,以界定由原材料、各加工步驟以至最終特性的潛在繪圖應用。
3. 選擇能提供問題診斷所需數據的特性。計數數據(合格百分比)可提供概括資訊,但可能需要以計量數據補充,才能診斷原因並決定行動。
4. 確定生產流程中最早可以進行測試以取得可查明原因資訊的位置,令控制圖能有效發揮預警作用,防止產生不良品。
b. 選擇控制圖的類型
c. 決定用於計算控制界限的中心線。中心線可以是過往數據的平均值,或期望的平均值(即標準值)。界限通常設定為 +/-3 個標準差,但亦可因應不同的統計風險選擇其他倍數。例如,+/-3 s 界限涉及極小的風險(通常少於千分之三),即尋找並不存在的問題。然而,這些 3 倍界限在問題確實存在時,可能有較大的風險未能偵測到。設定為 +/-2s 的界限,出現第一類錯誤的風險較大,但出現第二類錯誤的風險較小。這些風險取決於樣本量及其他因素。統計研究發現,使用 2s 甚至 1.5s 界限的控制圖,比傳統的 3s 界限更具經濟效益。前提是當某點(純屬偶然)落在控制界限之外時,能夠非常迅速而低成本地斷定工序一切正常,即在沒有問題時尋找問題的成本很低。相反,若尋找問題的成本非常高,使用 3.5s 或 4s 界限的控制圖會更經濟。
d. 選擇合理子組:按時間順序繪於控制圖上的數據,由多組產品單位組成,這些組別稱為合理子組。選擇子組時,應盡量令每個子組內的量度值相近,並盡量令各子組之間有所差異。選擇合理子組的要點是:
抽取子組的批次。選擇批次的次序,是決定某類變數會被掩蓋還是顯露的關鍵因素。任何一個批次都應盡可能在相同條件下生產,令批次內的產品盡量相近。選擇批次的次序可採用以下其中一種方式:
- 按懷疑的變異原因:在這情況下,每個批次由源自單一「原因系統」的產品組成。例如,一部六軸機器可能將產品送入同一條出料槽。為測試其中任何一軸是否變異的重要原因,應把六軸生產的產品分開存放,並作為獨立的批次處理。同樣地,不同操作員、機器、班次、物料、工藝條件等的產品,自然構成把產品劃分為批次的基礎,其後再從分隔開的部分中選取子組。
- 按每個時間間隔:這方法特別有助揭示隨時間變化的原因。以相等間隔選取批次,易於組織和管理。大部分用於維持控制的控制圖,都是以相等時間或數量為基礎。
1. 子組的組成和頻率:
當控制圖用於製程控制時,每個子組內的產品應為按生產次序連續生產的產品。這樣做是為了取得機會變異的估計值,從而得出足夠靈敏的控制界限以偵測工序變化。假設產品是從批次中隨機抽取,則批次生產過程中出現的變化會增加子組內的離散程度,導致控制界限較寬,從而降低控制圖的靈敏度。
決定子組的抽取頻率時,必須在抽取子組的成本與所得數據的價值之間取得平衡。
例子:
根據以往的研究,如果工序平均值的偏移會造成高損失率(即相對於檢驗成本而言偏高),則較頻密地抽取小子組,會比較疏落地抽取大子組為佳。例如,當損失率高時,每半小時抽取 4 或 5 件的子組,會比每小時抽取 8 或 10 件的子組為佳。
假設檢驗的單位成本相對較高,在這情況下,最經濟的設計是以相對較長的間隔(例如每 4 至 8 小時)抽取小子組(例如 2 件為一個子組),並採用較窄的控制界限,例如 +/- 1.5。
2. 子組大小:子組大小決定界限線的寬度,從而決定未被偵測到的變化的最大幅度。對於不同子組大小,控制圖偵測不同程度工序變化的靈敏度,可以操作特性曲線來界定。
a. 建立收集數據的系統
如果控制圖要成為車間的日常工具,就必須簡單易用。量度必須簡化並避免出錯。指示儀器的設計必須能提供迅速而可靠的讀數。更理想的是,儀器設計應具備記錄和顯示功能。透過巧妙設計數據表或計數表,可簡化數據記錄。工作環境亦是一個因素。一個充斥切削油的機械部門,無法以普通紙筆保持整潔的紀錄。可提供保護套、特殊紙張及蠟筆。應避免抄錄日常數據的副本。
b. 計算控制界限,並就如何解讀結果及各生產人員應採取的行動提供具體指示。
P 控制圖
這類控制圖適用於消費品生產,因為這類生產的品質驗收只取決於產品是否無缺陷。p 控制圖監察合格/不合格類計數數據的變異。結果只有兩種可能:產品有缺陷或無缺陷。p 控制圖用以判斷一組產品中不良品的比例,是否隨時間保持統計上的穩定。
產品如未能符合規格或標準,即屬不良品。例如,考慮一間為 Quality First 這類客戶生產玩具的玩具廠。Quality First 要求產品不良率低於 2.5%。根據這個定義,我們定期監察不良玩具,確保符合這項要求。
我建議我們的玩具廠使用 p 控制圖監察不良及合格數據。這類圖表涉及計數。為使用 p 控制圖而點算產品時,計數亦必須符合以下兩個條件:
- 點算 n 件產品時,計數是指這 n 件產品中不良品的數目。
- 假設 p 是一件產品為不良品的概率;在單一樣本中,每件產品的 p 值必須相同。
如符合這兩個條件,便可使用二項分佈估計計數的分佈,並可使用 p 控制圖。須注意條件 2 未必一定成立。例如,有些人使用 p 控制圖監察每月的準時交貨情況。只有當該月每批貨物準時交付的概率均相同時,這做法才有效。大客戶的訂單往往獲優先處理,因此其訂單準時交付的概率與其他客戶不同。在這情況下,不應使用 p 控制圖。以下例子將帶您了解如何建立 p 控制圖。
說明用例子:
一間玩具廠的噴油工序檢驗部門一直致力改善噴油工序。工廠管理層正嘗試透過降低噴油不符的百分比(統稱為不良品,包括嚴重不良、輕微不良及若干可容許的不符),減少噴油工序的品質成本。管理層為噴油不符訂立了以下操作定義:玩具出現油漆模糊、噴油過多/不足、油漆污染及其他數種類似缺陷。檢驗團隊決定每日隨機抽取 100 件玩具作為樣本。如玩具出現一項或以上不符,即屬不良品。4 個星期合共 25 日的數據列於表中。
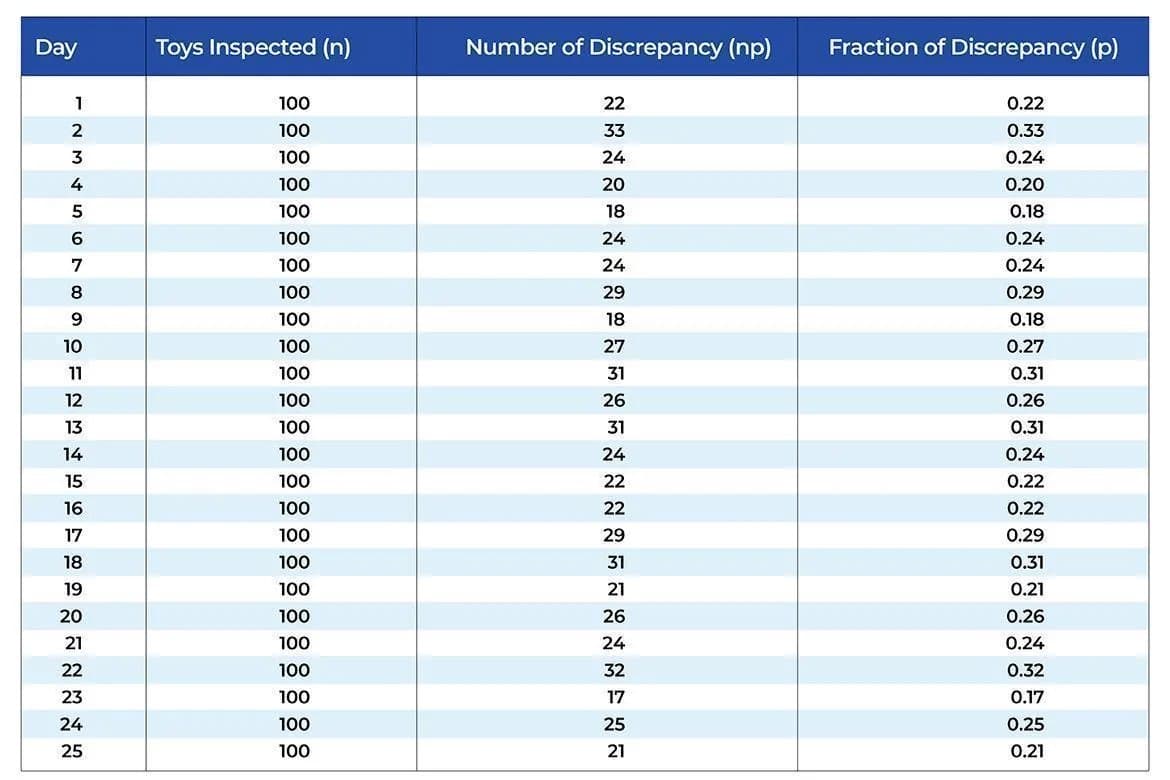
這些數據將用於建立 p 控制圖。子組大小為 n = 100。每個子組(每日)的 p 值已計算並列於表中。例如,第 1 日在檢驗的 100 件玩具中發現 22 件不符產品 (np)。因此,p = np/n = 22/100 = 0.22 或 22%。其他日子的 p 值以相同方法計算。
平均值及控制界限:
下一步是計算平均不符比例。要求得平均值,我們把所有 np 值相加,再除以所有 n 值的總和。np 值的總和為 621;n 值的總和為 2500。平均值的計算如下所示。
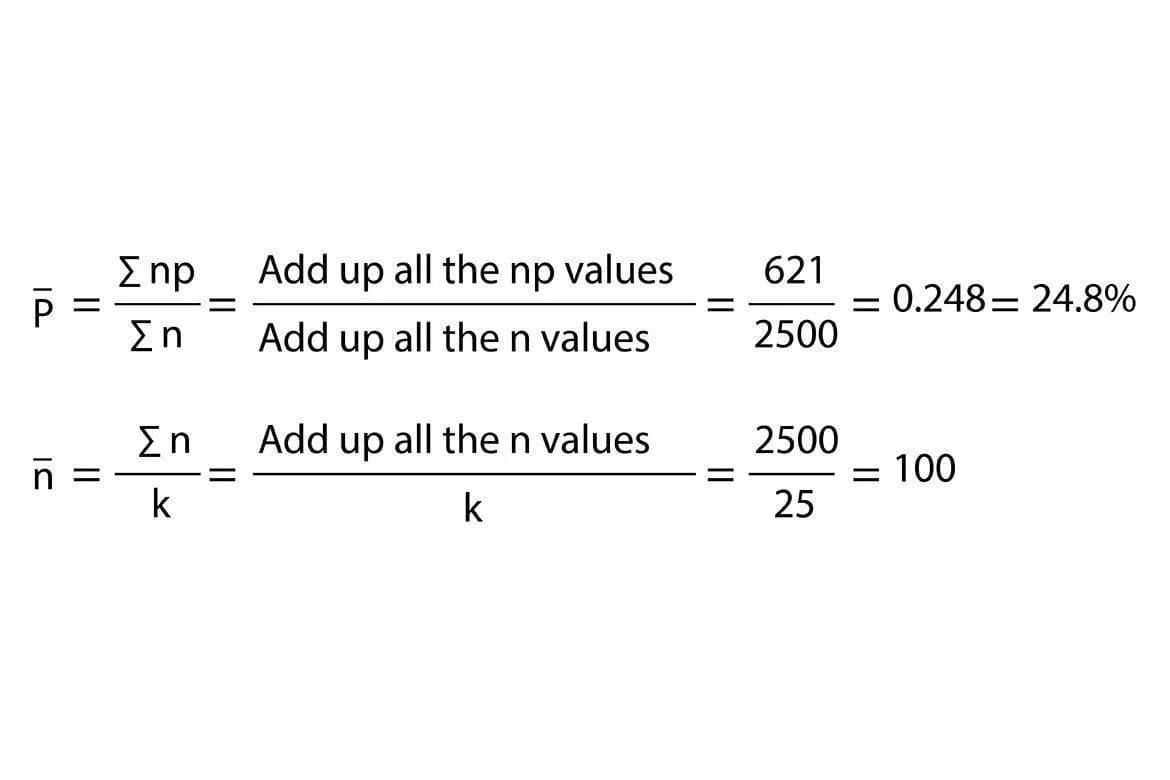
下一步是確定平均子組大小。由於子組大小固定,平均子組大小為 100。第二條方程式顯示這平均值的計算,其中 k 為子組數目。下一步是計算控制界限。控制界限的計算如下所示。
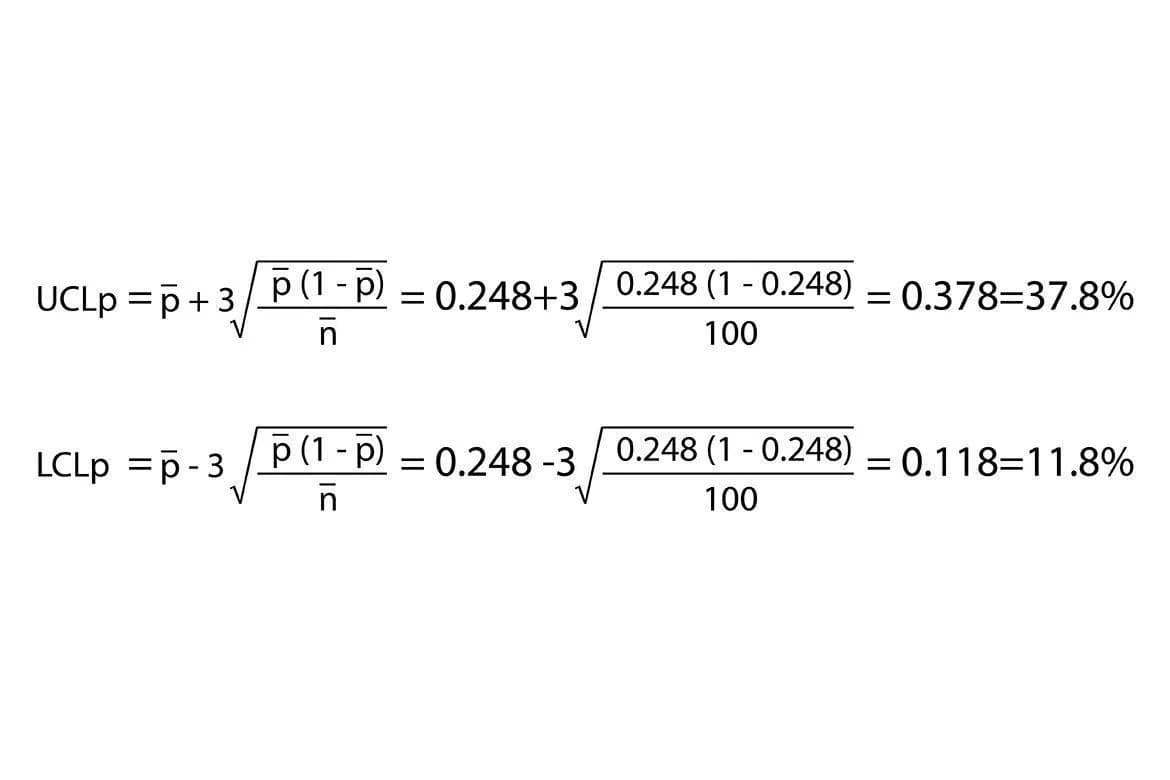
利用這些數據及計算所得數值,建立 p 控制圖如下:
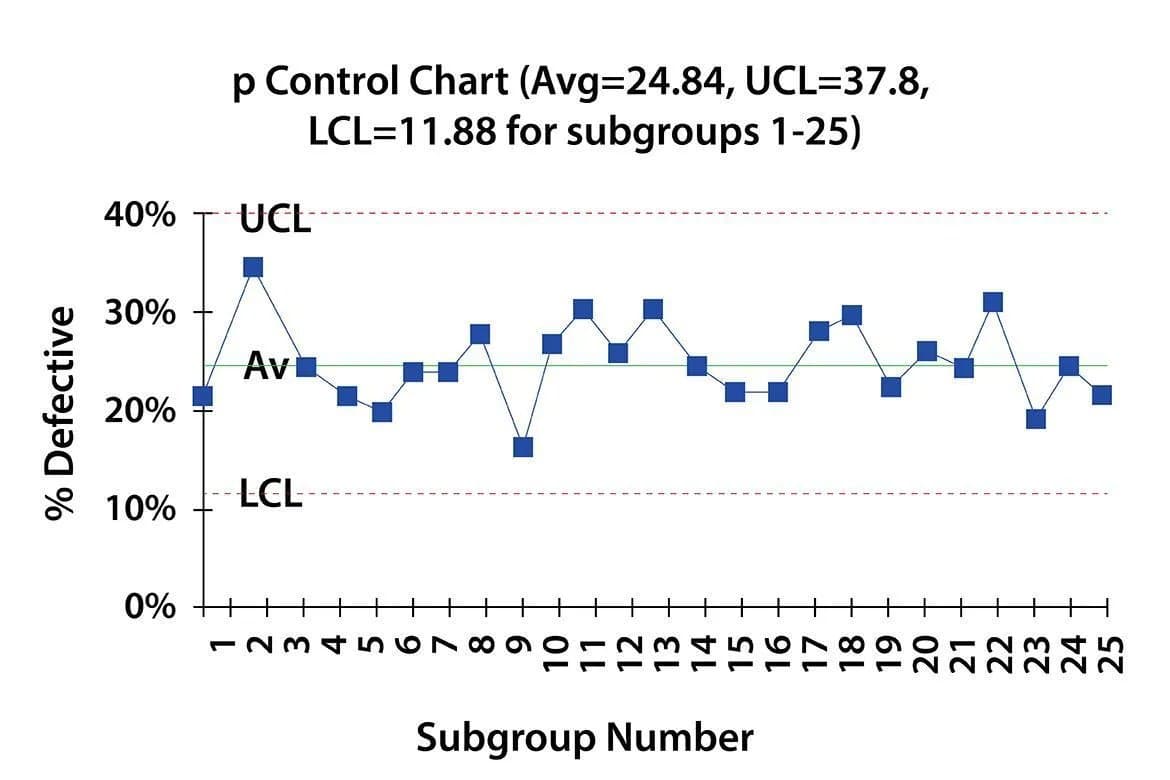
以下與 p 控制圖相關的問答,旨在協助解讀所產生的 p 控制圖:
- p 控制圖檢視的是甚麼變異?
所檢視的變異,是每日噴油不符百分比的變異。
- 工序是否處於統計控制狀態?這代表甚麼?
工序處於統計控制狀態。這表示工序一致且可預測。平均而言,每日約有 25% 的玩具出現噴油不符。某些日子可能高達 37%,亦可能低至 12%。工序中只存在不可查明原因的變異。工序處於統計控制狀態。
- 下一步應如何改善這個工序?
請注意,這並不代表工序可以接受。噴油不符達 25% 是不可接受的。下一步是運用排查程序,找出慢性問題的不可查明原因,以減少不符的數目。
4. 還可以配合這個 p 控制圖使用哪類統計工具?為甚麼?
以補救過程支持的柏拉圖,是配合使用這個 p 控制圖的有效工具。正如之前的文章所討論,柏拉圖可找出缺陷的原因及其出現的頻率。
使用不同子組大小的重要提示:
建立 p 控制圖時,子組大小應保持固定。否則,n 值的變動不應超過 ± 25%。從控制界限的方程式可見子組大小的影響。控制界限的分母中,平方根號下為平均子組大小。如子組大小變動太大,平均子組大小便不是 n 的良好估計值。因此,在這些情況下,必須為每個不同的子組大小分別計算控制界限。在控制界限方程式中,以實際子組大小 n 取代 nbar。
在結束本文之前,我想提醒大家,撰寫這些文章的目的,是協助那些以基本精簡系統運作、僅僅符合與 Quality First 合作資格的供應商。這些供應商未必配備所需的生產或 QC 人員,以落實文中討論的製程能力改善。至於是否採取進一步行動以擴展公司的技術能力和專業知識,鞏固其提升能力以爭取未來業務的承諾,仍由各供應商的管理層自行決定。