裝運前檢驗 – 抽樣風險
這些風險源於以下因素:1. 抽樣的固有性質 2. 將不同產品合併為一次檢驗……
我在前文簡略討論過抽樣對買方及生產商帶來的風險。雖然我對這些風險有把握,但我亦希望我們的生產商充分認識和理解這些風險。這些風險源於以下因素:
- 抽樣的固有性質
- 將不同產品合併為一次檢驗
- 把大批次拆分為多個分批進行檢驗
抽樣固有性質所帶來的風險
要討論抽樣的固有性質,必須介紹一個重要概念:操作特性曲線,簡稱 OC 曲線。這是我用來衡量裝運前檢驗所用抽樣計劃,會否對作為買方的 Quality First(買方風險)或作為 Quality First 生產商的供應商(生產商風險)帶來過高風險的統計工具。此外,我亦負責在有需要時向公司管理層及供應商闡述和解釋這些風險。
OC 曲線的概念
就計數抽樣計劃而言,OC 曲線是批次不良率 p 與抽樣計劃接收該批次的概率 Pa 之間的關係圖。
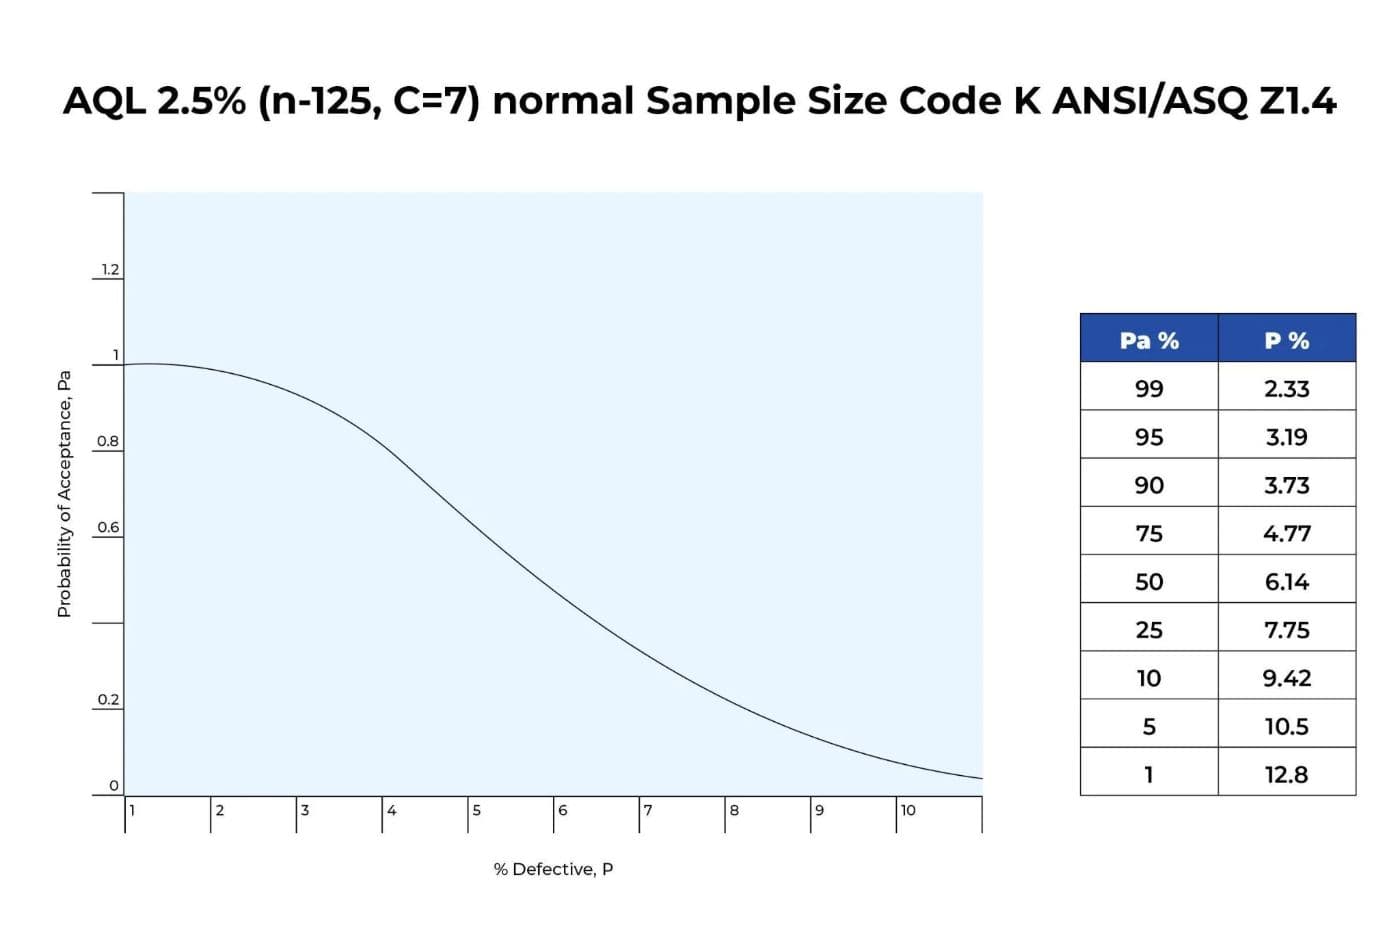
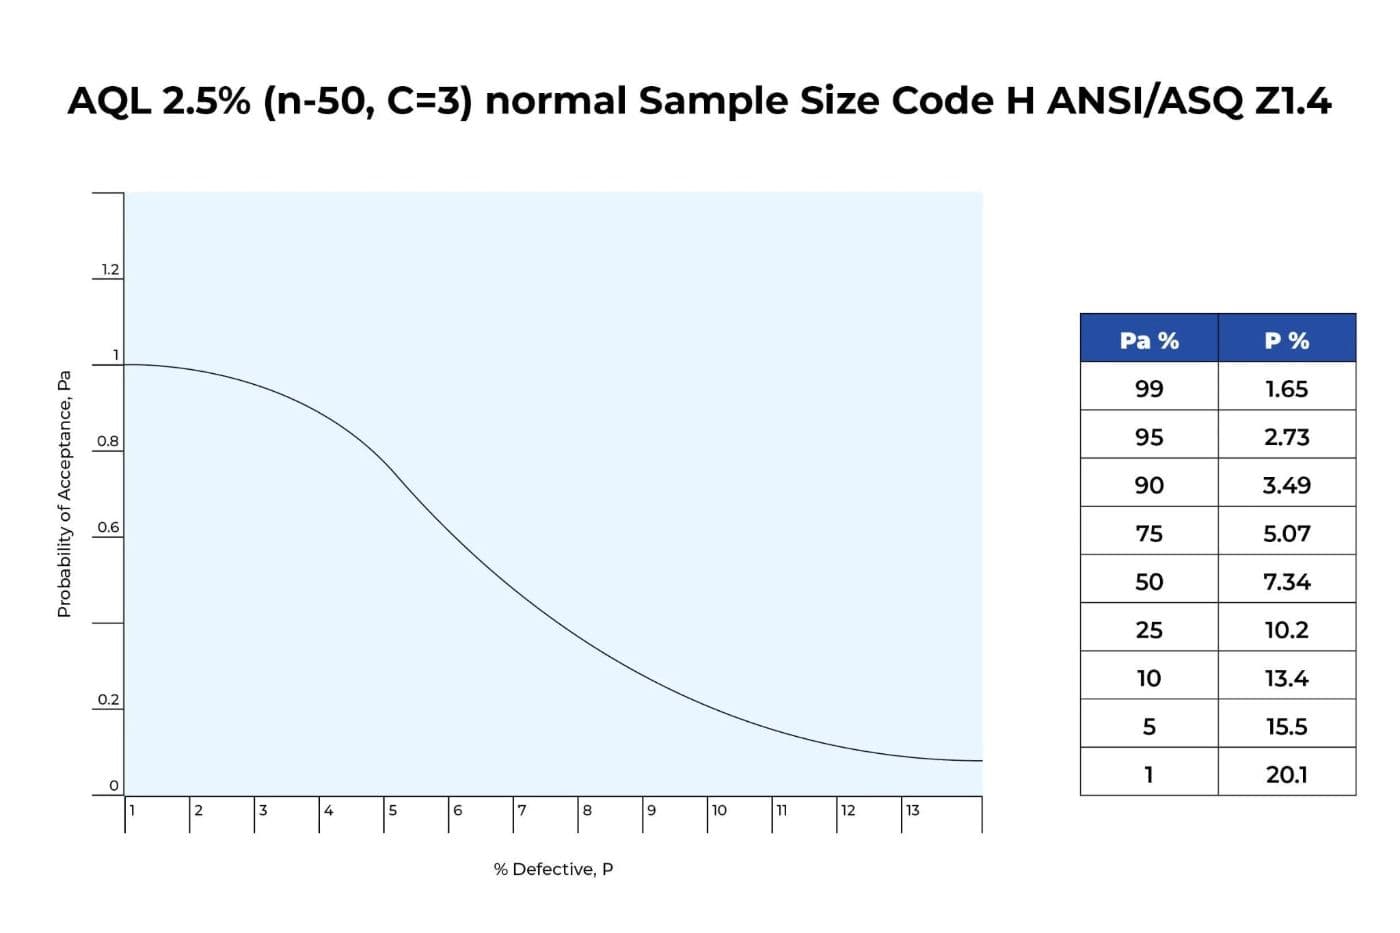
上圖顯示的曲線,是在以下情況下會得出的特性:根據正常一般檢驗水平 II AQL 2.5%,指示檢驗員從 3,000 件的批次中抽取 125 件樣本,如發現的不良品不多於 7 件便接收該批次。
因此,一個不良率為 2.33%(優於 2.5% 的要求)的好批次,有百分之一的機會被拒收。由於這是良好的品質,即使機會只有百分之一,這仍是生產商須承受的固有抽樣風險。
相反,一個不良率為 6.14%(差於 2.5% 的要求)的壞批次,有百分之五十的機會被接收,這亦稱為無差別品質水平。此外,一個不良率為 9.42%(遠差於 2.5% 的要求)的壞批次,有百分之十的機會被接收。由於這是不良的品質,這是作為買方的 Quality First 必須容忍的固有抽樣風險。
目前,我們對所經營的所有產品類別,劃一按一般檢驗水平 II AQL 2.5% 進行檢驗。我在想,我們是否應以單一檢驗水平來保障所有產品類別。我明白從產品安全角度而言,不同產品的不合格風險各異;從品質控制角度而言,物料變異及工序變異亦各有不同。
此外,根據我對不同產品類別檢驗報告的分析,我收集了足夠數據,支持我們不應使用單一檢驗水平,而應採用不同的檢驗水平,以應對上述風險。換言之,較高風險的產品應採用較高的檢驗水平。
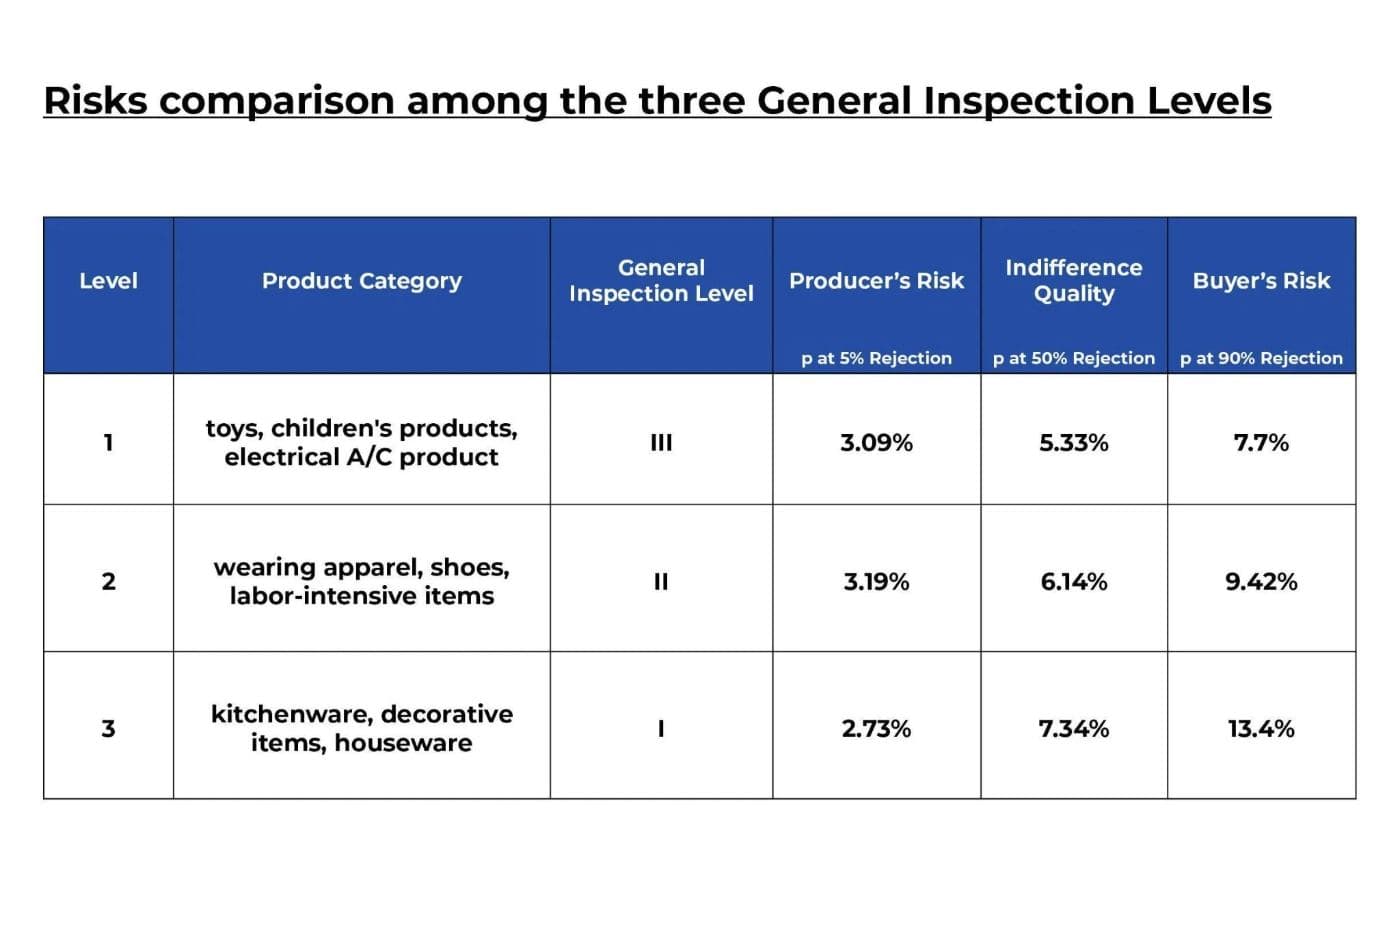
在我的流程改善計劃中,我建議 Quality First 把產品分為 3 類進行裝運前檢驗。每類產品根據產品不合格的嚴重程度、品質變異或對客戶的產品安全風險,分別指定不同的檢驗水平,即一般檢驗水平 I、II 及 III。這 3 類為:
第 1 級:列為高風險產品,採用一般檢驗水平 III,包括玩具、兒童產品、交流電電器產品
第 2 級:列為中風險產品,採用一般檢驗水平 II,包括服裝、鞋履、勞工密集型產品
第 3 級:列為低風險產品,採用一般檢驗水平 I,包括廚具、裝飾品及家居用品,全部屬非交流電產品
以下我會以 3,000 件的批量、AQL 2.5% 一次正常檢驗為例,逐一討論這三個檢驗水平。
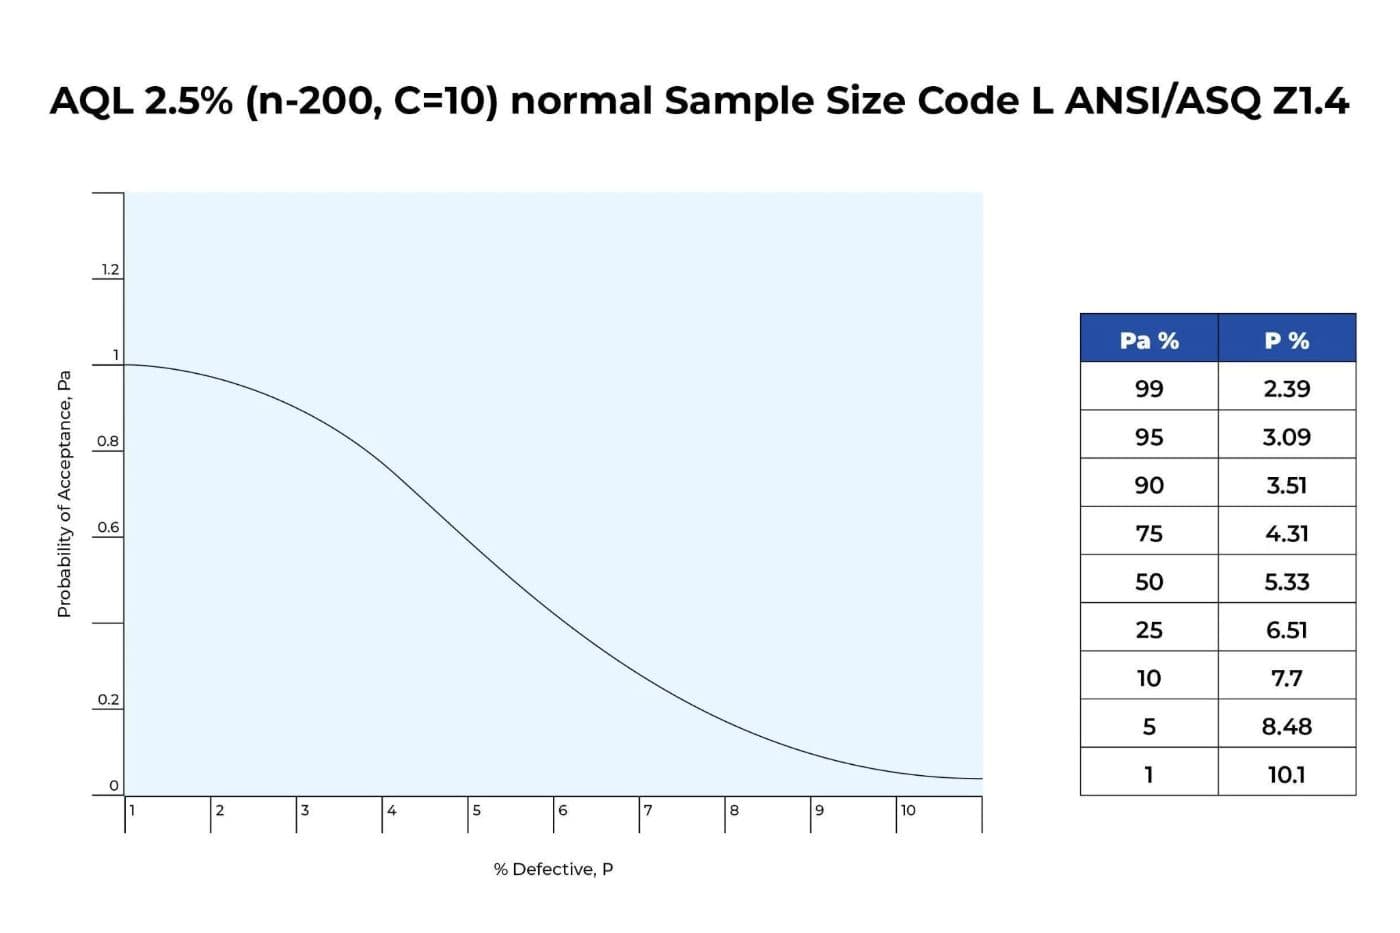
第 1 級:高風險產品
第 2 級:中風險產品
第 3 級:低風險產品
觀察及分析:
- 在 5% 拒收概率下,生產商風險介乎 2.73% 至 3.19%,範圍相對較小,為 0.46%。
- 在 90% 拒收概率下,買方風險介乎 7.7% 至 13.4%,範圍相當大,為 5.7%。
- 無差別品質水平介乎 5.33% 至 7.34%。
- 由一般檢驗水平 I 轉為 III,生產商風險只有輕微變化,但買方風險則大幅降低。這種轉換通常由買方提出,並由生產商接受。
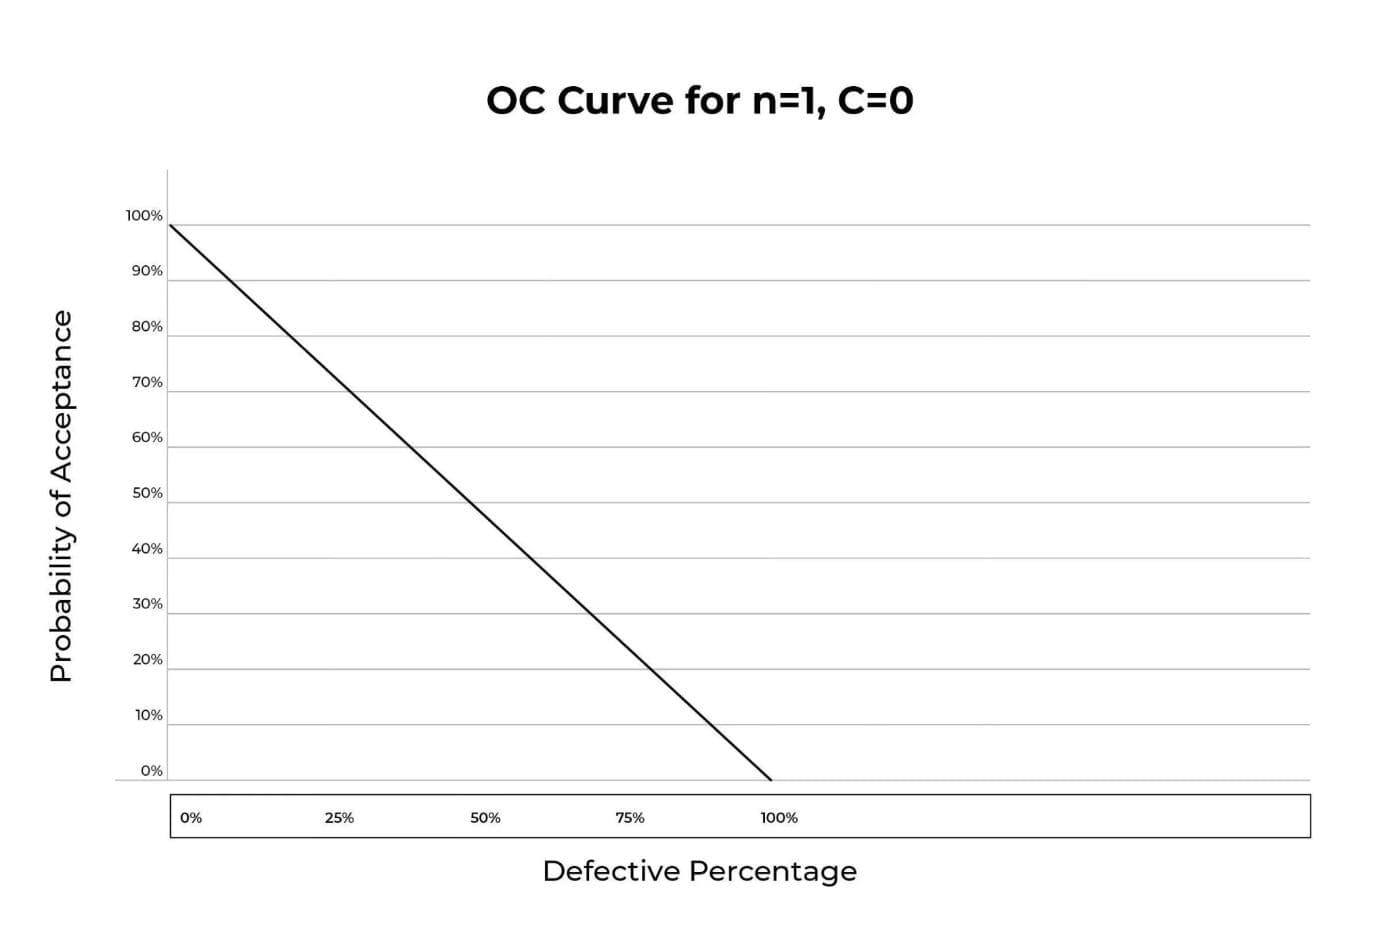
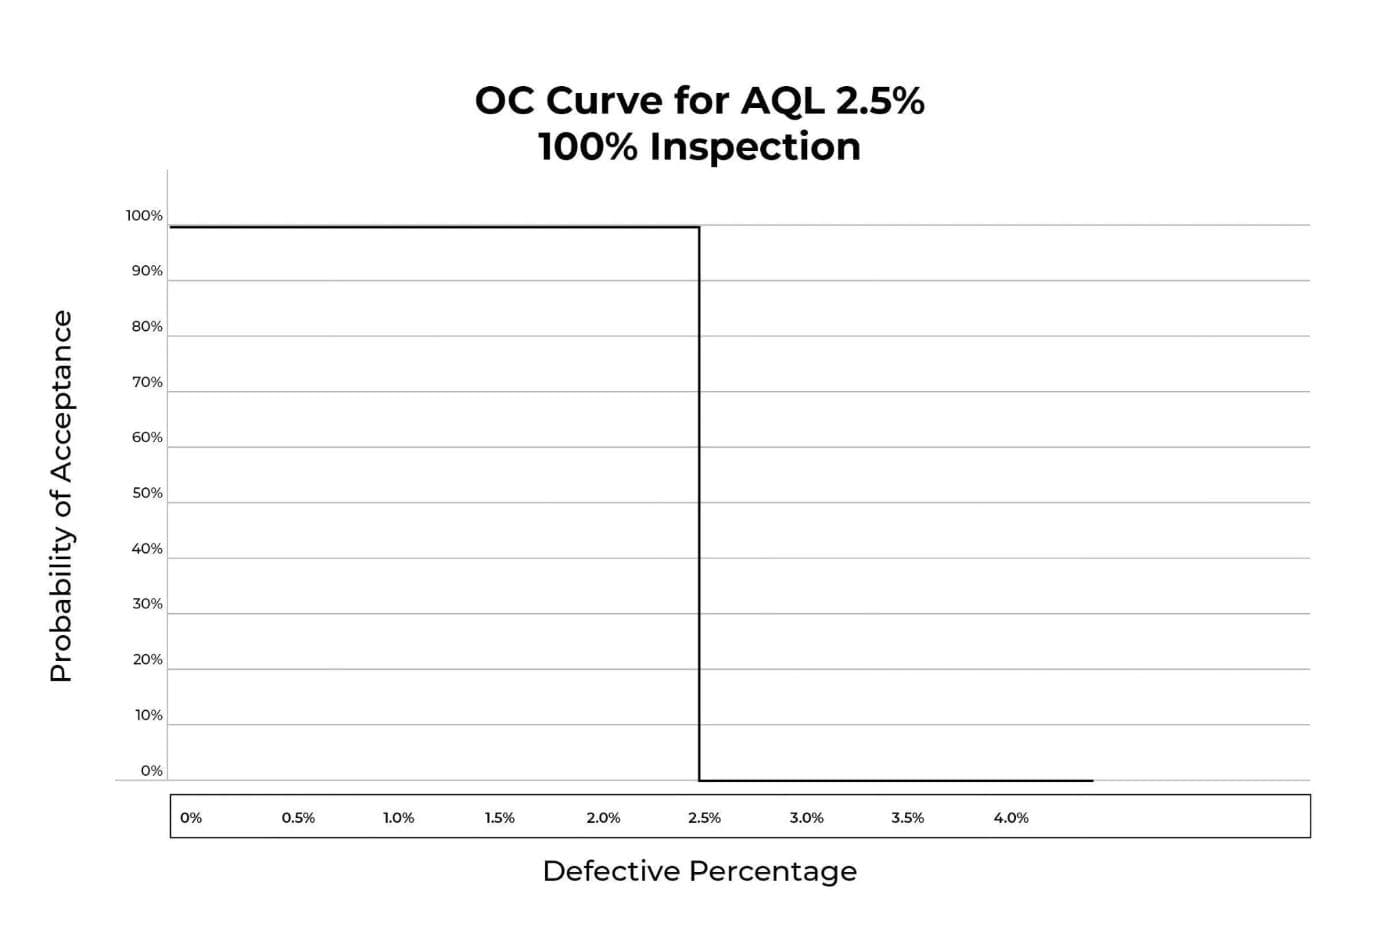
有兩條 OC 曲線值得大家留意,因為它們可被視為 OC 曲線整體概念的基礎。它們有助大家想像當樣本量 n 或接收數 c 改變時,OC 曲線形狀的變化。
第一條 OC 曲線為 n = 1 及 c = 0,即抽取一件樣本;如屬良品,便接收該批次;如屬不良品,便拒收該批次。
第二條 OC 曲線為 100% 全數檢驗,即抽取批次中所有產品;如全部均屬良品,便接收該批次;如有一件或以上不良品,便拒收該批次。
連同之前檢視和討論過的 OC 曲線,我想把 OC 曲線的形狀特徵歸納如下:
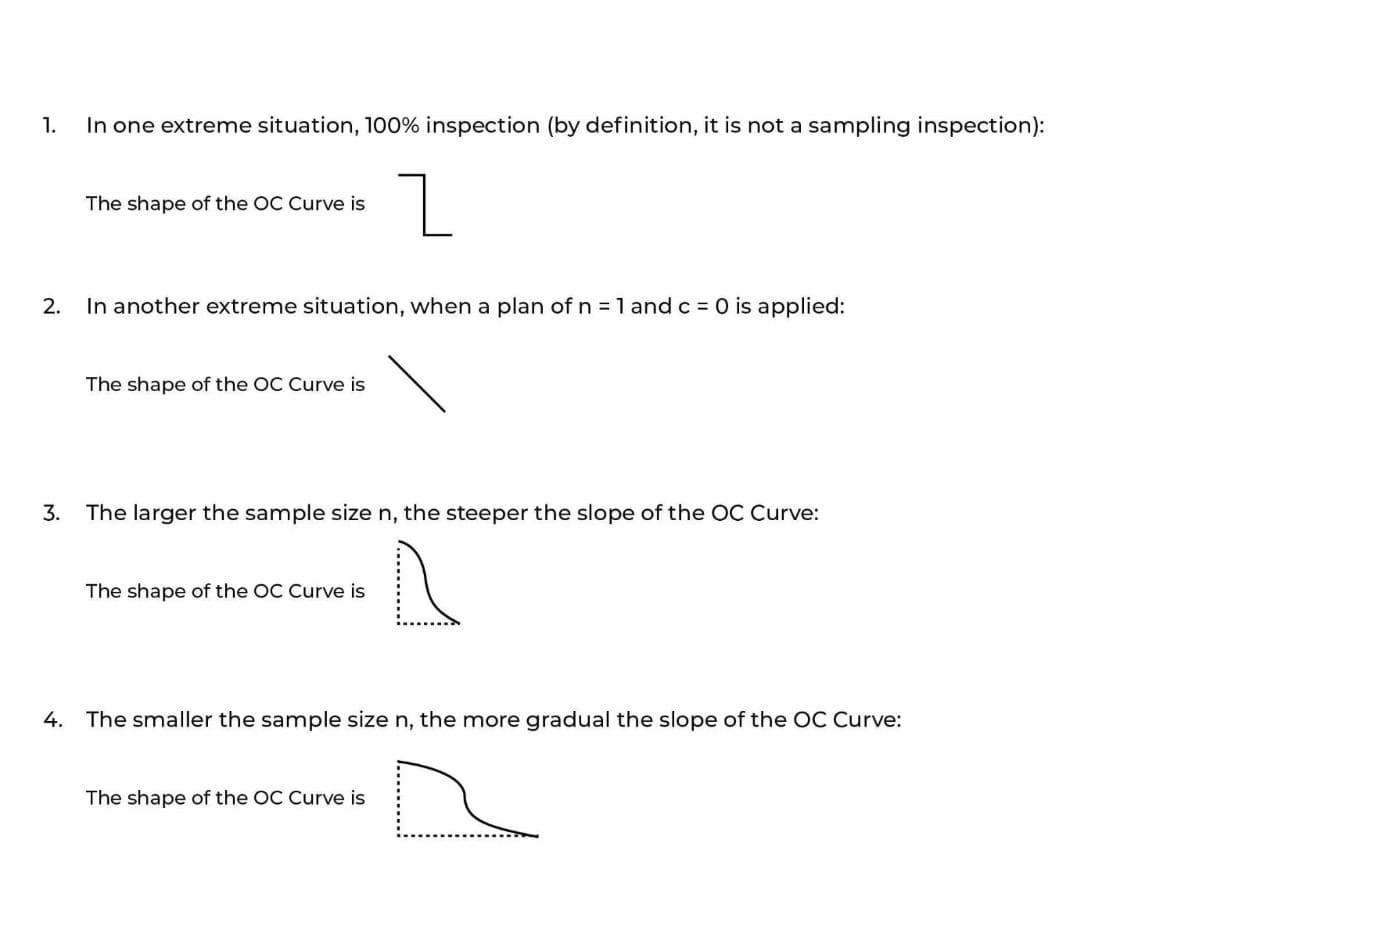
總括而言,樣本量 n 越大、接收數 c 越大,OC 曲線的鑑別力便越高。換言之,鑑別力較高的抽樣計劃,可減低作出錯誤抽樣決定(接收壞批次或拒收好批次)的可能性。
在結束 OC 曲線這個題目之前,我亦想說明另外兩個概念的重要性,它們對選擇保障買方利益的 AQL 十分重要。這兩個概念就是極限品質 (LQ) 及平均出廠品質極限 (AOQL)。
極限品質 (LQ)
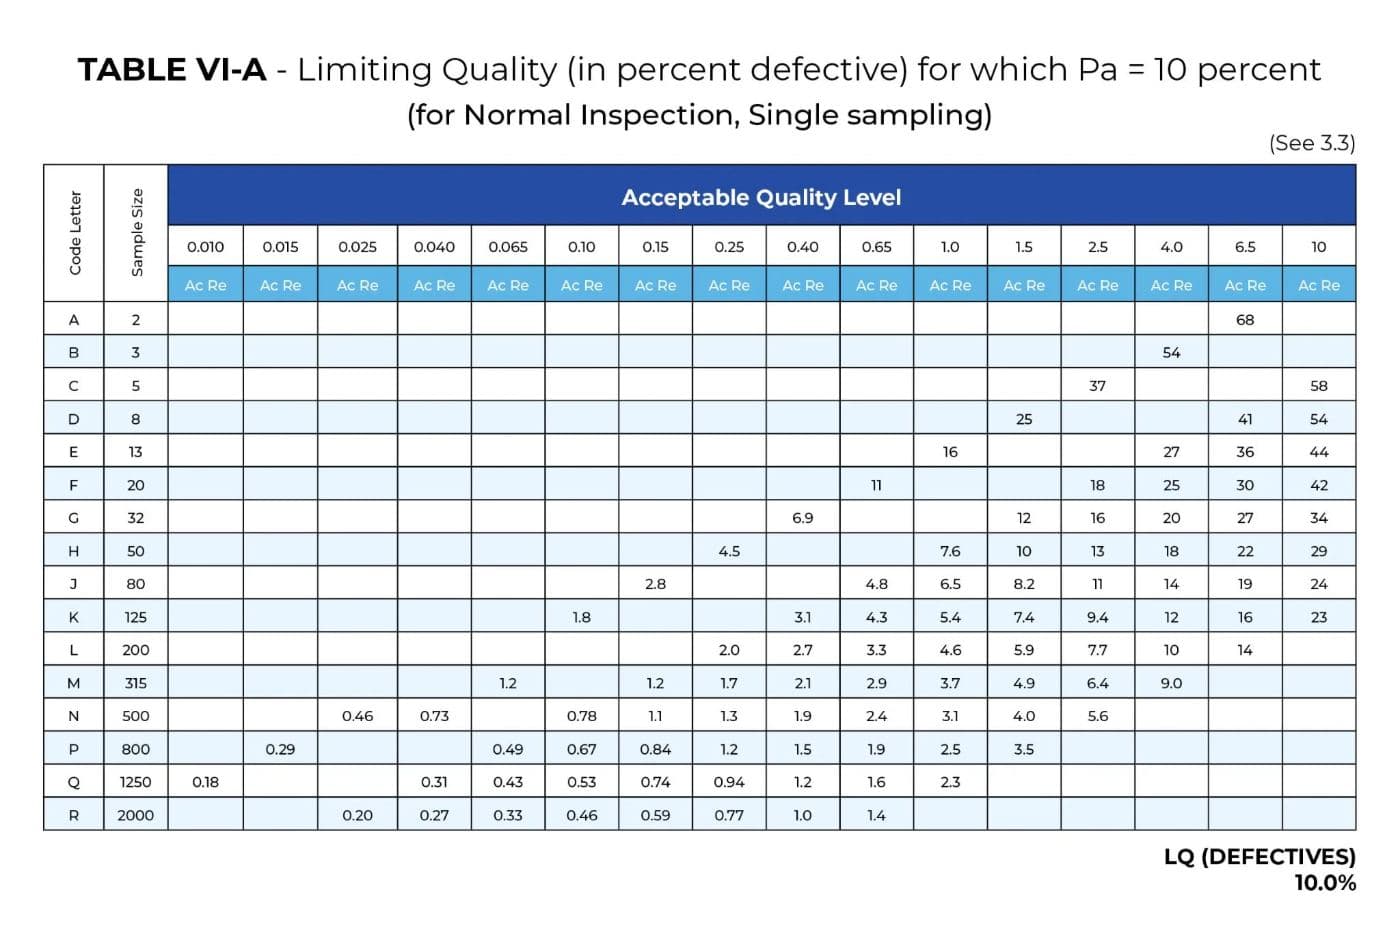
在之前的討論中,我提到我們必須接受以低概率接收不良率較高的批次,我們稱之為買方風險。ANSI/ASQ Z1.4 提供 Pa 10% 及 Pa 5% 的 LQ 表,以供參考和選擇。
LQ 一經選定,即為買方願意接受的最差品質。在之前的例子中,我們討論過一般檢驗水平 III(7.7%)、水平 II(9.42%)及水平 I(13.4%)的 LQ 10%。根據這些資訊,買方可選擇以公司能夠容忍的一般檢驗水平進行檢驗。
下表為 LQ 10% 而設:
平均出廠品質極限 (AOQL)
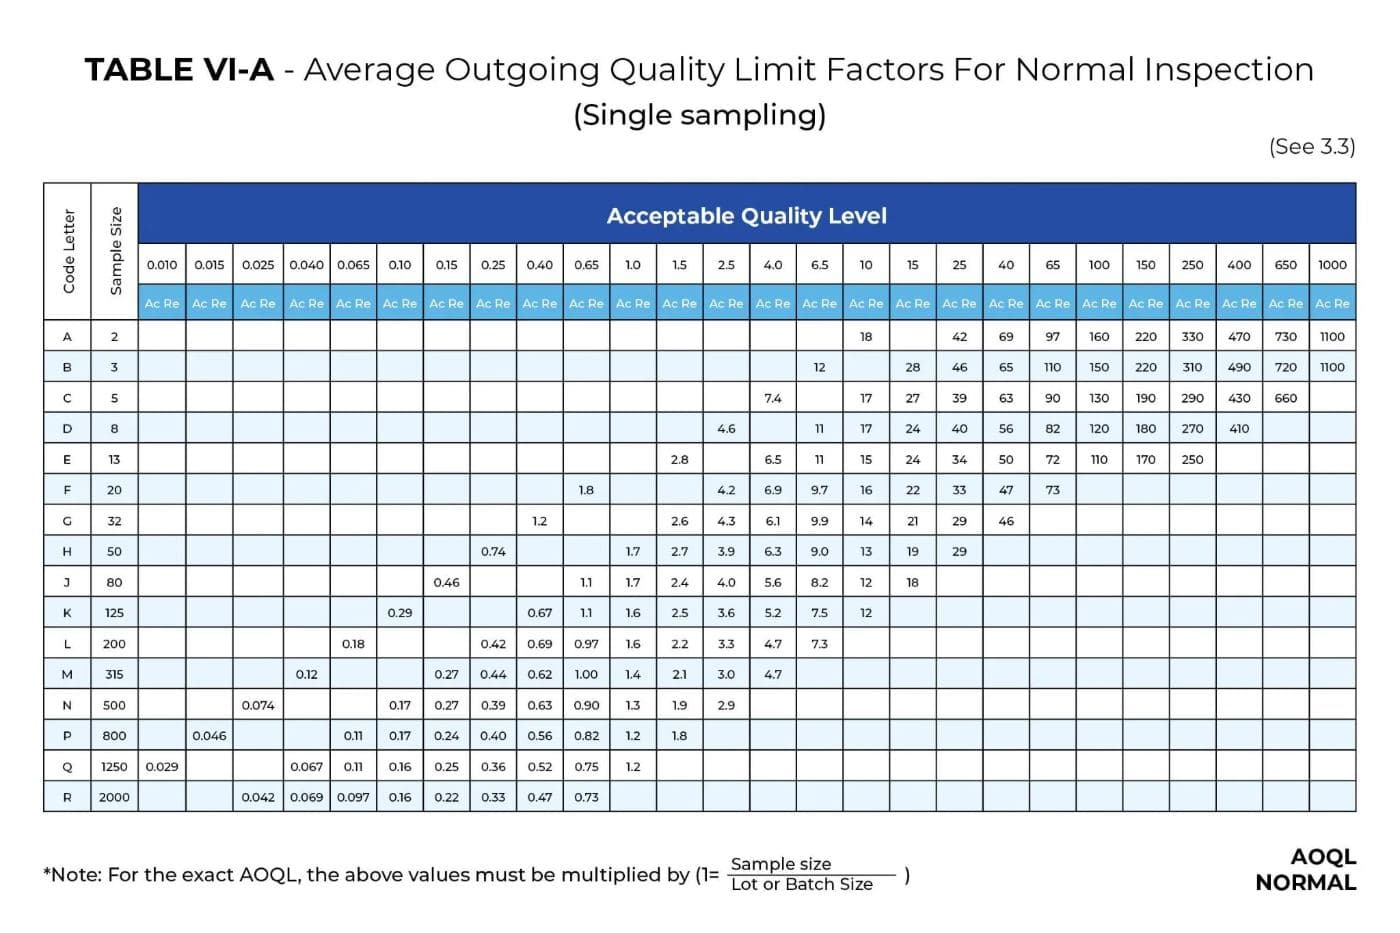
制訂 ANSI/ASQ Z1.4 AOQL 表時有一個重要假設:所有被抽樣方案拒收的批次,在重新提交複檢前均由生產商進行 100% 全數篩選。AOQL 代表經抽樣檢驗、並按所採用的 AQL 計劃被接收或拒收的檢驗批次,其平均品質的極限。
將不同產品合併為一次檢驗
將不同產品合併為一次檢驗,由於可節省可觀的成本,因此相當吸引。正如本文開首簡略討論,來自兩個不同生產廠房的產品,品質可能大相逕庭;在抽樣時應被視為不同產品。
還有很多其他問題:1. 只是顏色不同的產品,2. 不同尺碼的服裝,或不同圖案設計的陶瓷杯等,在抽樣時應否被視為不同產品?遇到這類問題時,我會在把不同產品歸類為抽樣用途的「相同」產品之前,檢視可能的品質變異來源。判定變異來源必須有系統地進行,並運用有關生產工序設備、物料及操作生產工序人員的知識。如檢視確認沒有發現可歸因的變異,便會把不同產品歸為一組,以節省檢驗成本。如有疑問,我會在初期分開進行檢驗,直至取得足夠的檢驗數據作檢視。實際上,我們已指示委託的檢驗公司,在抽樣時把不同尺碼的服裝、不同圖案設計的陶瓷杯及不同顏色的塑膠容器視為「相同」產品。
把大批次拆分為多個分批進行檢驗
我想以一個實際例子討論這個重要題目。一年前,我們舉辦了一項重要的促銷活動。我們於 9 月 1 日開始促銷,主打預期的暢銷產品——廚具。這款暢銷產品的目標銷量為 2 星期內合共 12,000 件。生產原定於 6 月 1 日開始,6 月 30 日完成;生產力為每 4 日 2,000 件。
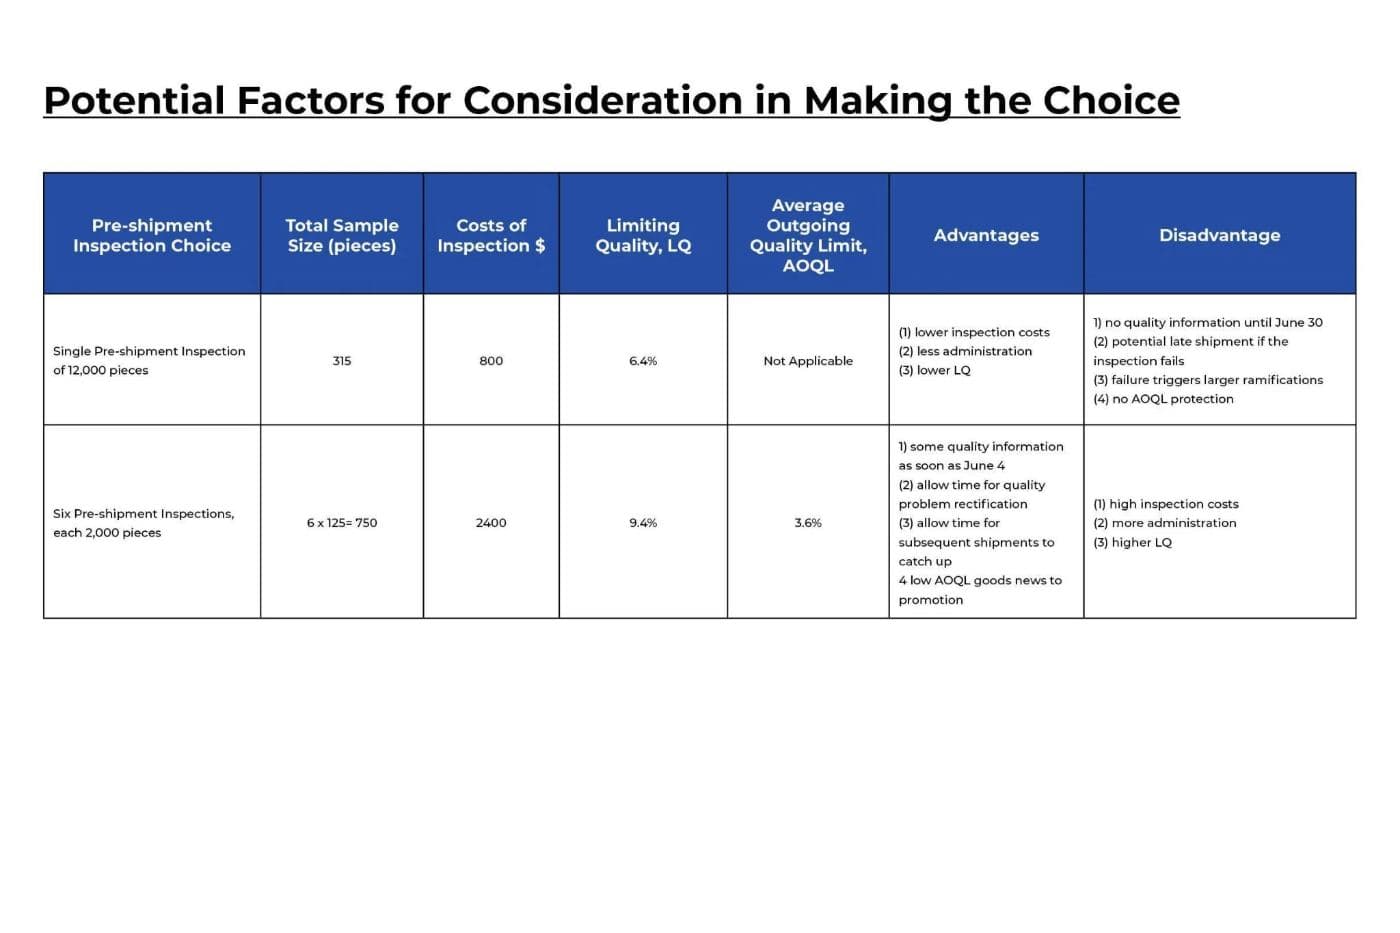
裝運前檢驗有兩個選擇:(1) 於 6 月 30 日檢驗 12,000 件的整批貨物;或 (2) 檢驗 6 個分批,每 4 日檢驗 2,000 件,直至 6 月 30 日完成全部 6 次裝運前檢驗。
作出選擇時須考慮的潛在因素
結論:
儘管檢驗成本較高、行政工作較多,最終仍選擇進行六次裝運前檢驗。由於促銷時段已與其他公司的相應活動鎖定,延遲出貨的後果嚴重得多,還須承擔無形成本。基於這個考慮,及早檢驗較小批次的好處,是保障公司免於面對失去任何業務的風險,而這必須納入品質總成本之中考慮。
雖然全部六次裝運前檢驗均在首次提交時已合格,這項決定仍被記錄為公司將繼續遵循的最佳實務之一。
如不考慮促銷活動因素,把大批次拆分為多個分批進行檢驗,似乎對 Quality First 並無好處。單從檢驗成本角度而言,只要生產商有足夠空間存放整批貨物,並能整批提交作隨機檢驗,進行一次裝運前檢驗較為合理。
因此,企業宜自行研究利弊,決定檢驗方式,以兼顧自身的利益和關注。