QC Story – 纠正过程与过程控制
过程控制是质量控制中的一项重要工具。它有助于管理和监控复杂过程,使其达到高度一致的水平……
在上一篇文章中,我们确认了这一推论:带狭窄开口的喷漆模板必须每喷 10-30 次用化学溶剂清洁一次,以防多余油漆残留在开口附近,堵塞喷漆作业。
我想再次检查这 15 名喷漆操作员所产生的缺陷数量,以审视过程改进的效果。以下表格和图表(见表 1 和图表 1)展示了采取纠正措施之前的整体生产情况,显示了 4 周生产期内产生的缺陷数量。
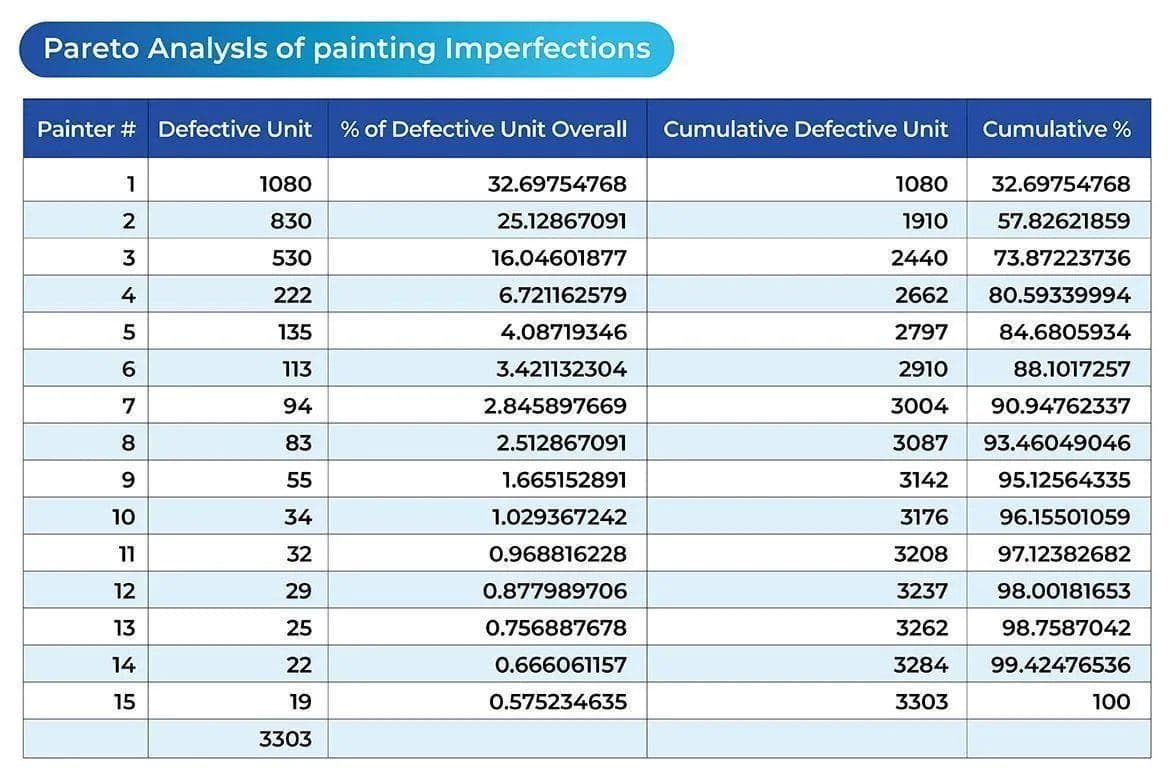
表 1
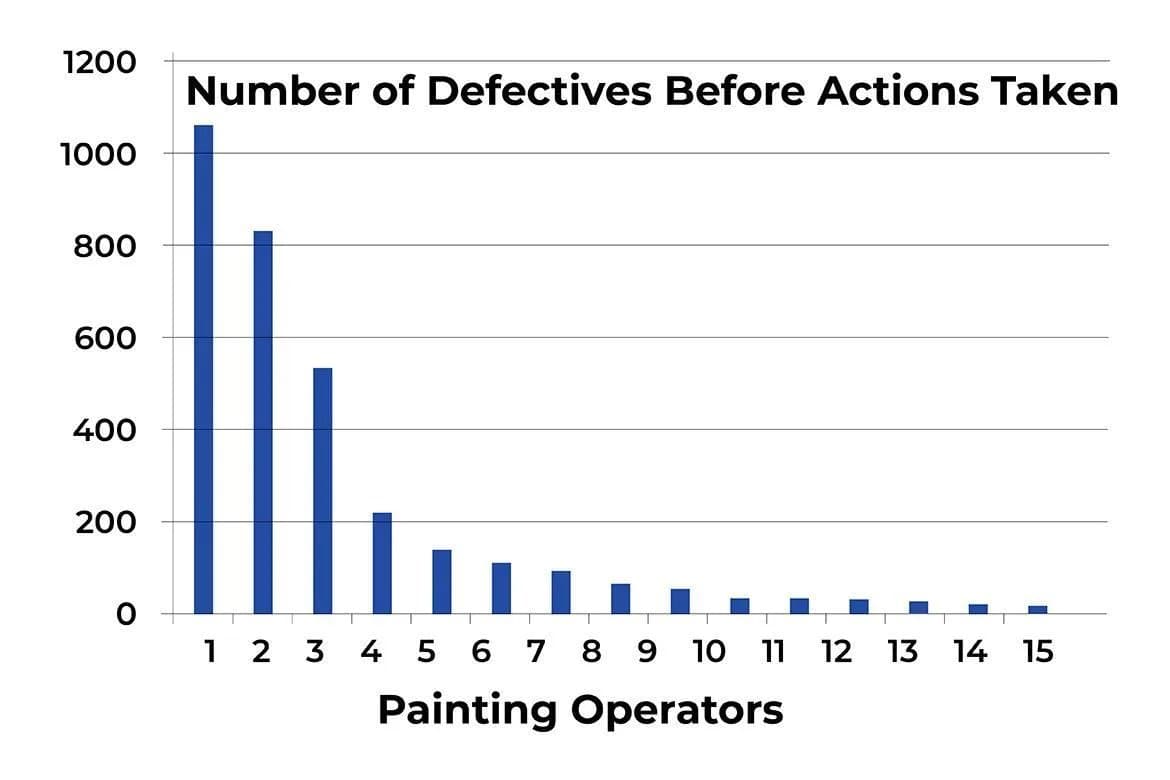
图表 1
以下表格和图表(见表 2 和图表 2)展示了采取纠正措施之后的整体生产情况,显示了 4 周生产期内相应产生的缺陷数量。
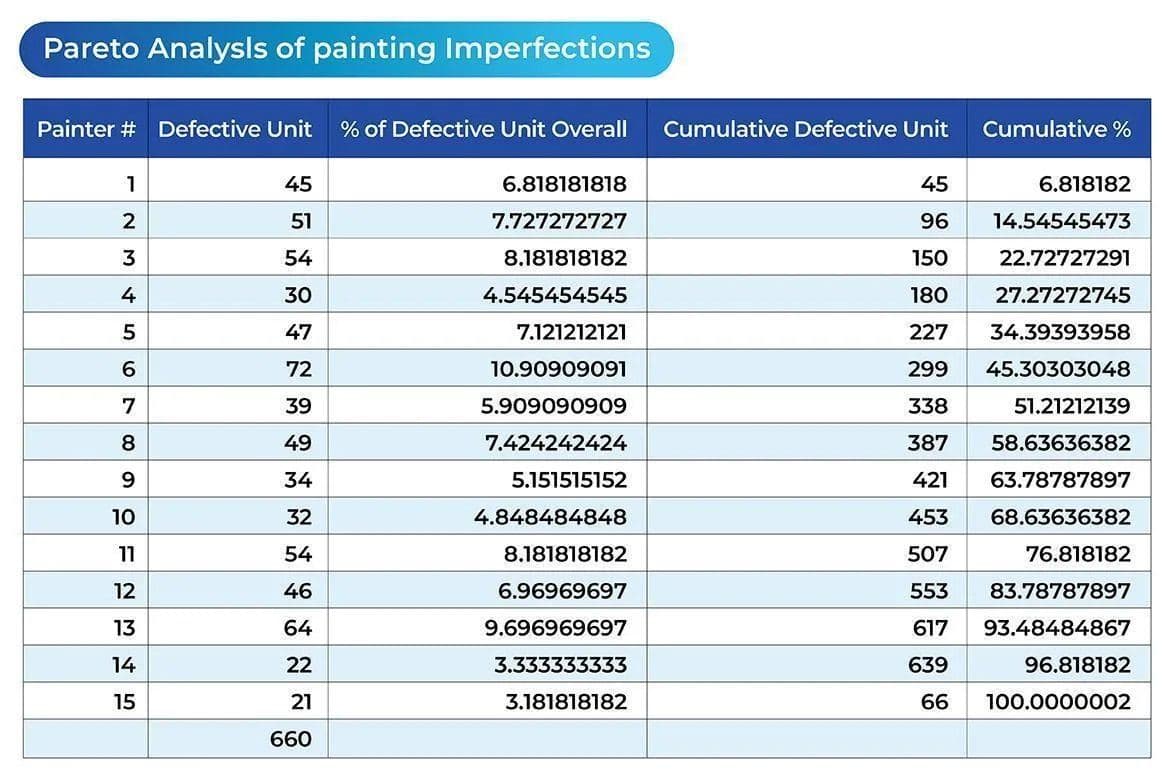
表 2
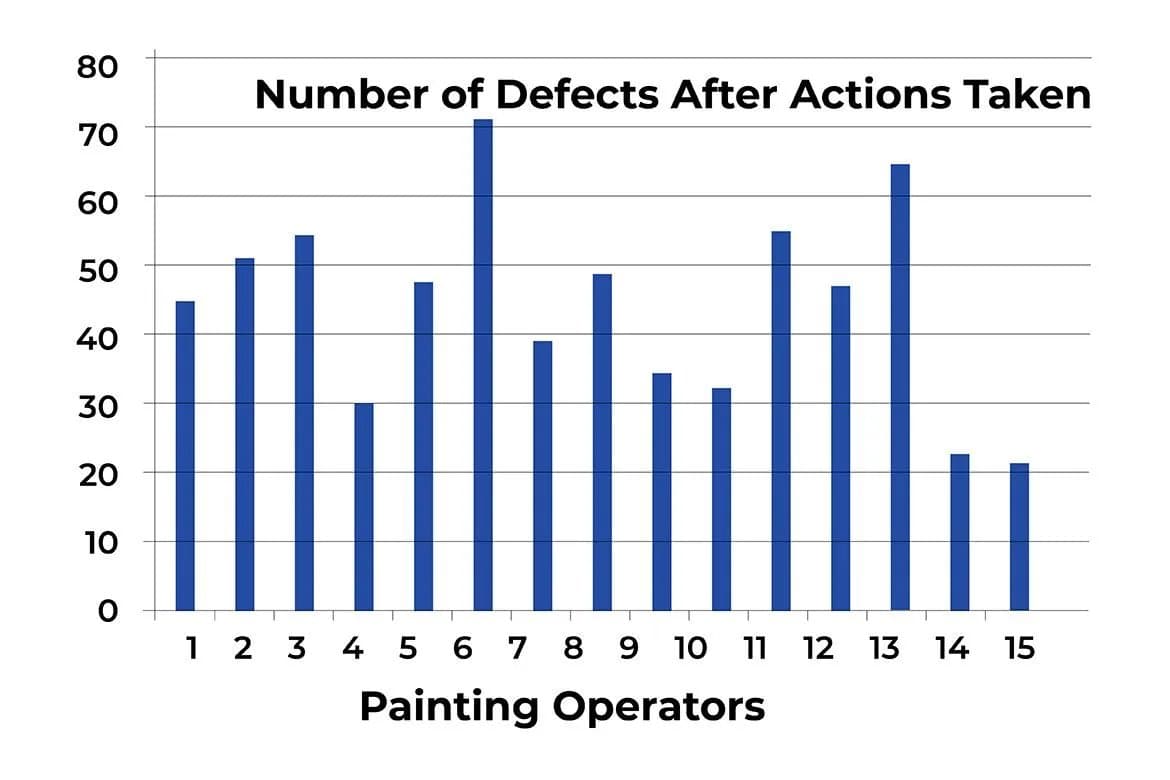
图表 2
以上四张图表均基于同样 15 名喷漆操作员工作的检验记录,分别展示了 4 周期间的整体生产情况。据此,工厂生产经理得出结论:缺陷的主要可查明原因已经找到,偶发问题(关键少数)已得到解决(见图表 3)。如以下图表所示,过程已恢复到“受控”状态。15 名操作员 4 周的缺陷总数从 3303 个降至 660 个。
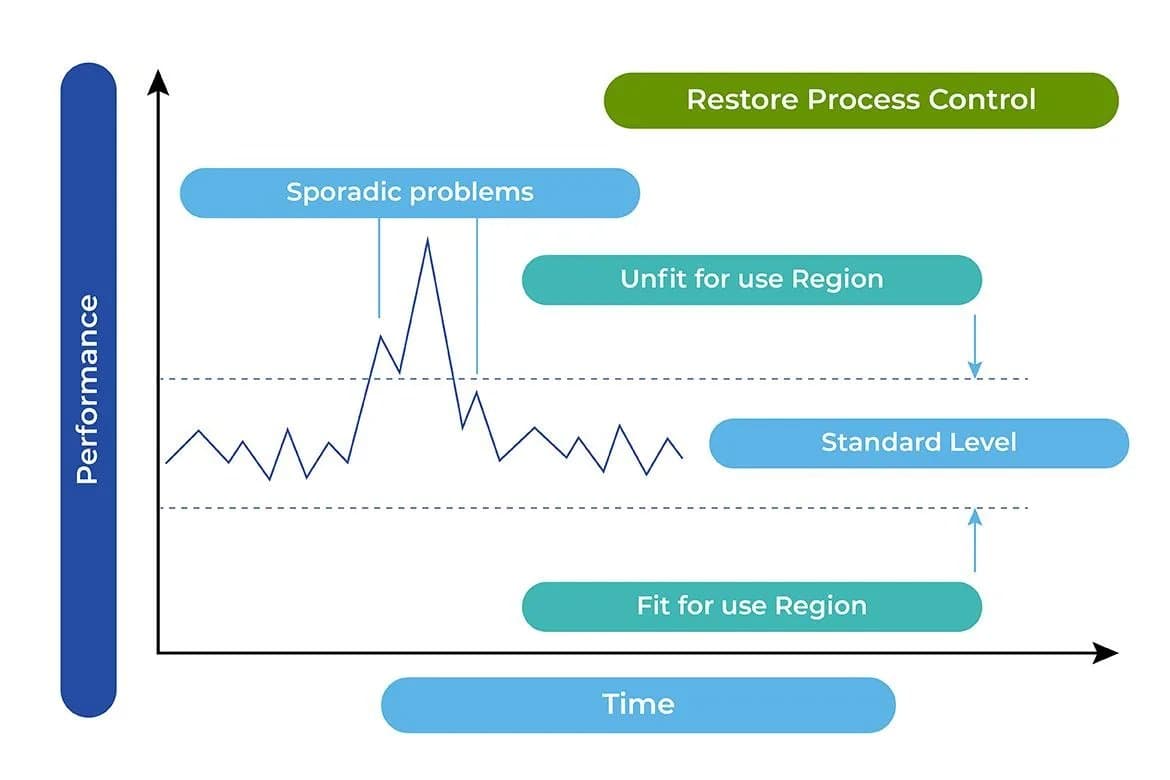
图表 3
为进一步提高过程能力,必须识别其他“次要多数”问题,其中许多可能属于慢性问题。此类问题的纠正措施各不相同,必须分别处理。如以下图表所示(见图表 4),成功采取必要的全公司范围措施后,可望达到进一步改进的水平。
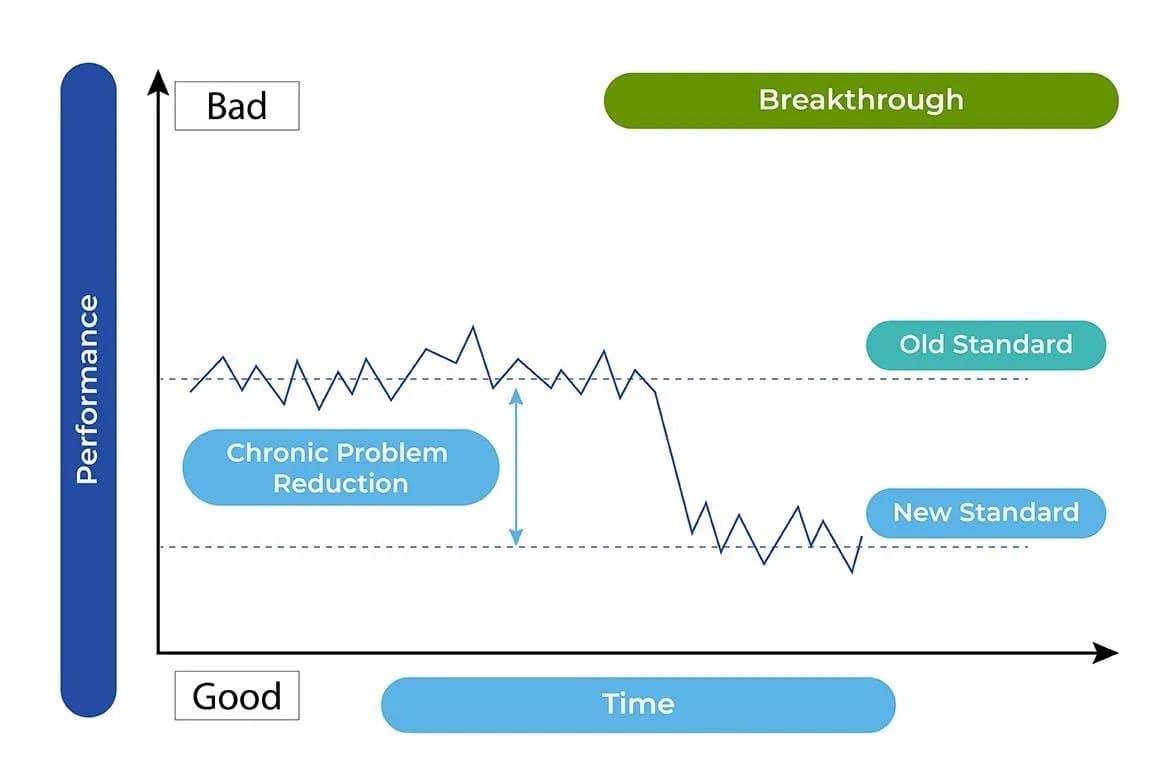
图表 4
通常,全公司范围的措施需要投入大量精力,因此质量成本将成为证明实施此类措施是否合理的决定性因素。这些成本可能来自新的生产设备、更换零部件供应商……等,甚至可能涉及生产方面企业文化的重大变革。当因采取必要的突破性措施而达到新的、更高的绩效水平时,工厂的生产能力将得到进一步提升。
过程能力与控制
在讨论这一主题之前,我想回顾一下最初的目标,并通过阐明以下与过程控制密不可分的概念,将讨论延伸到过程改进。
过程控制的定义是:借助正常波动,确保过程稳定、可预测并持续在设定的绩效水平上运行的一种活动。简单来说,它是一种借助统计分析来改进和控制过程的方法。
除了本文讨论的消费品生产之外,过程控制还是发电厂、化工、食品饮料、制造和炼油等不同行业所采用的一项重要工具。这种生产过程用于实现安全、经济且一致的生产水平,而这仅靠人工控制是不可能实现的。它有助于管理和监控复杂过程,使其达到高度一致的水平,涵盖机器和行业完成任务的各种方式。
过程能力研究非常重要,因为任何过程改进活动在实施前都必须经过仔细调查。在过程变更时最常遇到的情况之一是“过程无法保持公差”。此外,当过程变量被认为服从正态分布时,能力研究被广泛用于涵盖这些过程变量。检验这一推论需要对当前生产进行研究,以确定“过程能力”。测得这一能力后,即可将其与公差进行比较,以确定过程能否保持公差。
过程能力分析
过程能力测量是运用过程能力概念时的量化和预测部分。进行这种测量无需了解产品的公差。表示固有能力的 6s 值并不涉及公差。
相比之下,测量能力的用途主要有两个,而这两者都涉及公差:
1. 作为预测的辅助手段——回答这个问题:该过程能否保持规定的产品公差?
2. 作为分析的辅助手段:“为什么该过程无法保持规定的产品公差?”
“过程能力分析”是指通过研究过程来回答这两个问题。
固有再现性与公差
过程能力分析最基本的形式是将过程的固有再现性与产品公差进行比较。图 A 以图形方式展示了这种关系,表明该过程能够满足公差要求。
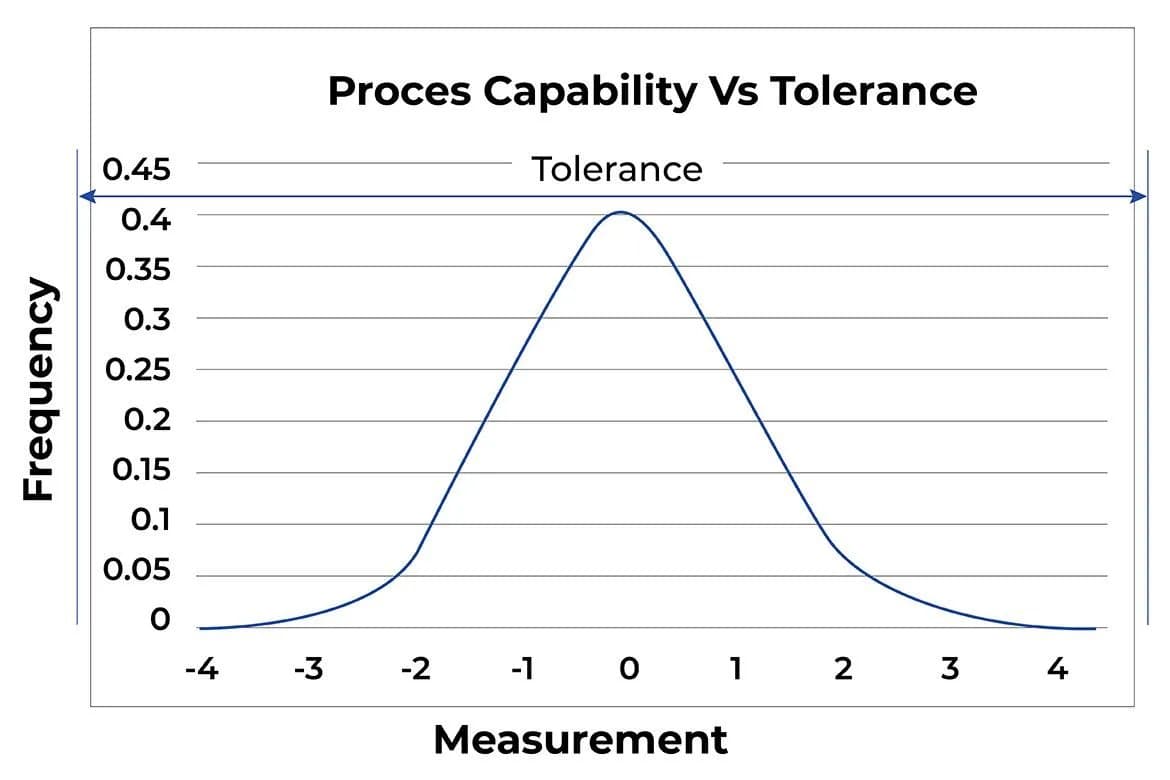
图 A
相比之下,图 B 显示的是与图 A 相同的过程,但其运行范围相对于公差过于局促,缺陷在所难免。显然,该过程无法满足公差要求。
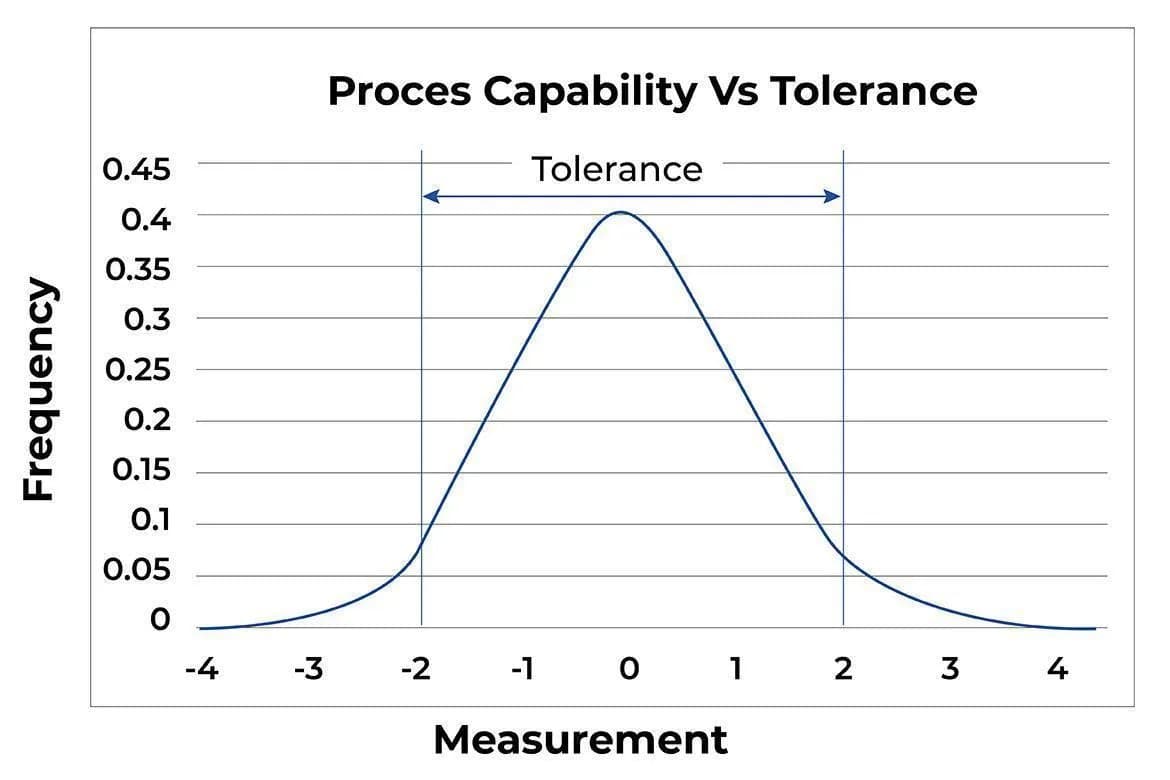
图 B
为什么能力足够的过程仍无法保持公差?
在实践中,很多情况下即使过程的固有再现性足以满足公差,公差仍未能得到满足。造成这些失败的主要原因有以下几个。
过程定位偏离:图 C 显示的过程与图 A 相同。但图 C 中过程的“中心定位”处于临界状态,存在产生缺陷的风险。在图 D 中,同一过程的中心定位偏离严重,已经在产生缺陷。
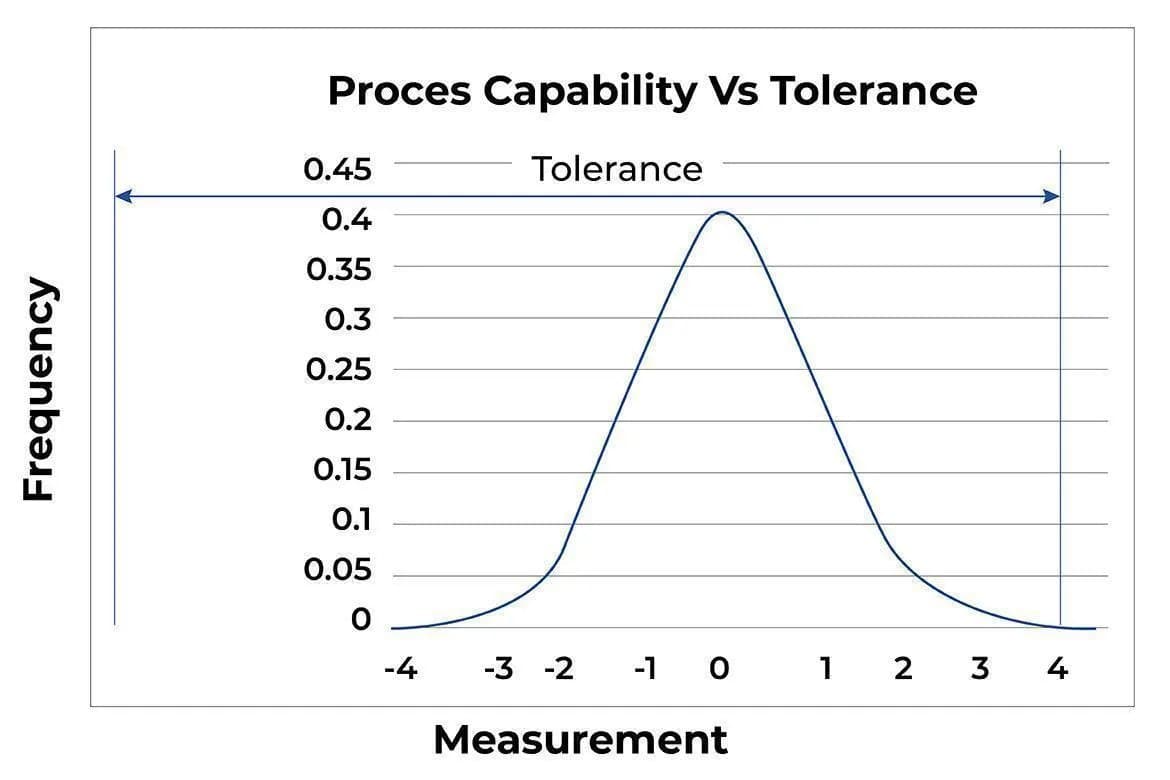
图 C
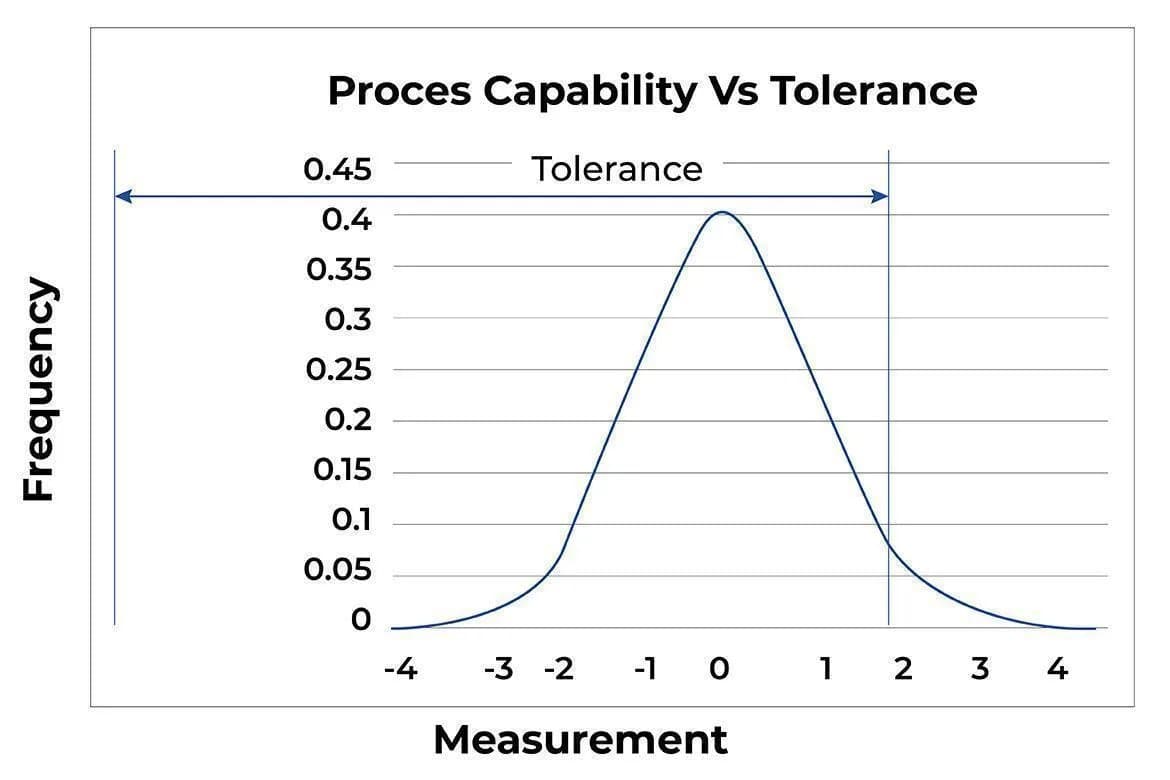
图 D
过程控制中还有另一个有用的工具,我将在后续文章中讨论:控制图。特别是将介绍不合格品率控制图(p 控制图)。这一工具对我们许多从事消费品生产的供应商都很有价值。