装运前检验 – 基础知识
我们依靠装运前检验,确保产品在销售给客户之前符合质量要求。
我们依靠装运前检验,确保产品在销售给客户之前符合质量要求。我们的《质量保证手册》规定,应将一件签样寄送给我们的合约检验公司审阅和使用,作为待检产品质量的代表。遗憾的是,在少数情况下,我们可能拿不到样品,因为样品根本不存在。出现这种情况时,检验将在没有样品的情况下进行。此时,我们必须要求检验公司在无样品的情况下进行检验,并在检验报告中如实注明。
我们的《质量保证手册》还规定,除非另有说明,装运前检验对严重不合格品应按 AQL 2.5% 进行,对轻微不合格品应按 AQL 4.0% 进行。对于任何致命缺陷,我们规定接收数为“零”。不过,我们并未阐明严重、轻微或致命缺陷的含义。我们相信,可以依靠检验公司的专业能力,在必要且适当时作出此类判定。
此外,我们的《质量保证手册》规定,必须 100% 的产品已生产完毕且 80% 的产品已按装运形式包装完毕,才能进行抽样检验。我们也期望合约检验公司执行我们的这一政策。事实上,我确实记得曾见过因生产数量或包装数量远未达到这些规定数量而中止的装运前检验。
由于我将探讨抽样检验中的“风险防范”这一主题,我想先谈谈以下几个与之密切相关的话题:
- 签样作为检验参照
- 符合规格与适用性
- AQL 抽样方案 – 简介
- 缺陷(不合格品)的分类
- 检验所选样品的随机性
签样作为检验参照
在我看来,产品质量显然大致分为两类:a. 外观质量(感官特性),包括颜色、表面处理、尺寸、形状……等所有诉诸感官的因素;b. 操作与性能质量,即产品作为一件设备在合理时间内实现其预期功能的情况,这也界定了产品的设计和制造。当有签样可作参照时,签样能够完整体现这两类质量。
我知道,在没有签样的情况下,检验员必须依靠自己的经验,根据以往检验类似产品的经验来设定质量要求。我理解,这些设定的质量要求有可能无法完整代表我们公司买手、设计师或市场团队的全部质量要求。虽然会提供产品规格书和产品照片来支持检验,但很可能部分质量要求未能完整、清晰地提供给检验员。
当检验报告注明“无签样”时,意味着检验并未参照完整的质量要求进行。我认为这是一个需要立即采取行动的缺口。我必须与产品开发经理和买手合作,确保填补这一缺口,从而消除此类风险。
符合规格判定与适用性判定
在检验的所有目的中,历史最悠久、应用最广泛的是产品接收,即判断产品是否符合
标准,从而决定是否应予接收。
产品接收涉及根据产品的质量或其偏离标准的程度对产品进行处置。这种处置涉及两项重要判定:
- 符合规格:判断产品是否符合规格
- 适用性:判定不合格产品是否适用
符合规格判定
我们选择合约检验公司,是基于该公司的组织架构能让检验员自行报告检验结果。为此,检验员接受培训,了解产品、标准以及所需检验和测试仪器的使用。他们承担检验和判断符合性的工作。与符合性判定相关的是对合格产品的处置。检验员仅有权报告检验结果。“放行出货”的决定并非由检验员作出,而是由我(质量保证经理)代表我们公司 Quality First 的管理层作出。
适用性判定
如发现不合格产品,通常由我决定拒收该批货物。然而,在特殊情况下,虽然很少见,当我知道该产品已大力宣传且必须很快备妥出货时,我会暂扣该批货物,并必须提出这样一个问题:该不合格产品是适用还是不适用?如果产品特性能够满足客户需求,即称其具备“适用性”。遗憾的是,在很多情况下,这个问题的答案并不明显。在这种情况下,需要进行研究以确定其适用性。这项研究需要征求以下部门代表的意见:买手、产品设计师、产品工程师、市场团队以及我本人。
讨论的议题通常涵盖适用性的不同等级、产品的安全性、未符合自愿性标准的情况、适销性要求、决定客户适用性的质量特性,以及影响现场维护的质量特性。可以估算内部成本,以求得经济上的最优解。然而,其影响可能远远超出金钱层面:进度被打乱、质量问题应由谁负责……等等。
征求这些意见的工作通常由我负责,例如由我的质量工程师联系能够提供相关信息的各个部门。可能需要联系市场团队,甚至进行实际试用。收集并分析所有信息后,即可作出适用性判定。
如果适用性判定倾向于放行该批货物,则必须立即通知生产商:该批货物系让步接收,即偏离了公司既定政策。如果生产商确认知悉该适用性判定,并同意承担将来可能产生的产品退货费用,则允许其出货。不过,我们的政策是,生产商必须检讨该不合格案例,并提交纠正措施计划,以防将来再次发生。
AQL 抽样方案 – 简介
在开始这一重要话题之前,我想先界定一些术语,并澄清它们在后续讨论中所用的概念。
基本上,进行抽样检验是为了了解一批产品的质量。在很多情况下,一个批次的数量很大。接收或拒收该批次的决定,是通过仔细检验从该批次中抽取的少量产品单位(我们将其定义为样本)作出的。有人认为,与将单个大批次拆分为一系列小的子批次分别检验相比,对单个大批次进行一次性检验既有优点,也有看似合理的缺点。我将在后面的章节中视需要作更多讨论。
对于作为零售商的我们公司而言,进行抽样检验主要是为了批次接收。不过,抽样检验还有其他目的,通常包括由生产商切实执行的产品质量判定、过程控制、整体质量控制体系审核以及整体过程能力判定。
需要界定两个基本概念,分别是计数检验和计量检验。
- 计数,即将产品作为一个整体,判断其处于“适用”或“不适用”状态,检测以“通过”或“不通过”为依据。
- 计量,即需要按照测量尺度对产品的某些质量参数进行评估。
不过,在我的过程改进计划中,目前我只关注计数检验。据我所知,当判断产品质量认为有必要进行测量时,可能需要进行计量检验。
由于我多年来一直在应用抽样检验方法,我想就这种方法的优缺点谈一些看法:
与 100% 全检相比,抽样具有以下优点,例如:
- 经济:由于只检验批次的一部分,样本量仅为批次数量的百分之几,后面我会举例说明
- 抽样检验过程中的搬运损坏较少
- 与逐件判定相比,逐批判定使检验工作不那么单调
- 如果判定产品质量需要进行破坏性测试,可降低检验成本
- 对生产商拒收整批货物,而不仅仅是退回不合格品,从而为生产商改进提供更强的动力或业务压力,有望带来过程能力的飞跃
遗憾的是,抽样检验存在一些固有缺点,例如:
- 即使抽取的是随机样本,仍存在接收劣质批次(买方风险)和拒收优质批次(生产方风险)的风险。在后面讨论买方风险和生产方风险的章节中,我将详细讨论。这些固有风险可能增加买方或生产商的质量成本。
- 样本所提供的产品质量信息通常少于整批产品的全部信息。我们知道,所抽取的样本通常只占批次总量的很小比例,例如,从 3,125 件的批次中抽取 125 件样本,即占 4%。显然,从样本中获得的产品质量可能只代表从该批次中揭示的少量信息,而大量信息仍然隐而不见。
使用抽样检验方法需要满足某些准则。以下是我们的检验员应遵守的规则:
- 检验员遵循规定的抽样方案,在接收或拒收方面不得偏离抽样方案的规定。这一直是我关注的问题。我一再向合约检验公司强调,接收抽样的判定必须完全依据抽样方案作出,这是一种统计判定,必须排除一切主观心理判断。
- 检验必须准确无误,即在测量或符合性判断中不出现人为或设备错误。检验员误差将在后面的章节中详述。这是我希望与合约检验公司定期检讨的方面。
- 检验样本应随机抽取,具体将在下一节详述。
缺陷(不合格品)的分类
我们的抽样方案以样本中允许的不合格品数量为标准来判断批次的符合性。由于缺陷的严重程度差异很大,抽样方案必须以某种方式考虑到这些差异。
根据我们市场团队和设计师的判断,某些质量特性和缺陷对我们的客户非常重要,而另一些则不然。不合格(偏离标准)的严重程度并不像看上去那么容易判断。检验员需要检验许多一般消费品,每种产品都有不同的特性。在检验新产品之前收集大量充分的知识始终是一项挑战,但却是必要的。我不时提醒我们的合约检验公司,检验员应认识到,在检验新产品时,必须审阅完整的产品规格。此外,检验员还必须判断是否应在检验前掌握完整的质量特性信息,即使这些信息可能未在产品规格中明确说明。
我们没有对严重、轻微或致命缺陷另行定义。我们依据所遵循的接收抽样标准 ANSI/ASQ Z1.4《计数抽样检验程序及表》中的以下一般定义。
致命缺陷:致命缺陷是指根据判断和经验,可能对使用、维护或依赖该产品的人员造成危险或不安全状况的缺陷。
严重缺陷:严重缺陷是指除致命缺陷以外,可能导致故障或实质性降低产品单位预期用途可用性的缺陷。
轻微缺陷:轻微缺陷是指不太可能实质性降低产品单位预期用途可用性的缺陷,或对产品单位的有效使用或操作影响甚微、偏离既定标准的缺陷。
我们没有对严重、轻微或致命不合格品另行定义。我们依据所遵循的接收抽样标准 ANSI/ASQ Z1.4《计数抽样检验程序及表》中的以下一般定义。
不合格品是指含有一个或多个缺陷的产品单位。不合格品通常分类如下:
致命不合格品:致命不合格品含有一个或多个致命缺陷,也可能含有严重和/或轻微缺陷。
严重不合格品:严重不合格品含有一个或多个严重缺陷,也可能含有轻微缺陷,但不含致命缺陷。
轻微不合格品:轻微不合格品含有一个或多个轻微缺陷,但不含致命或严重缺陷。
检验所选样品的随机性
为确保检验时选取的是随机样本,我们要求必须为检验组成批次。批次的提交方式必须是:每个批次均由生产商指定或批准的负责人提交并标识。必要时,生产商必须为每个批次提供足够且合适的存放空间,以便进行适当的标识和提交,并提供负责抽样所需全部产品搬运的人员。
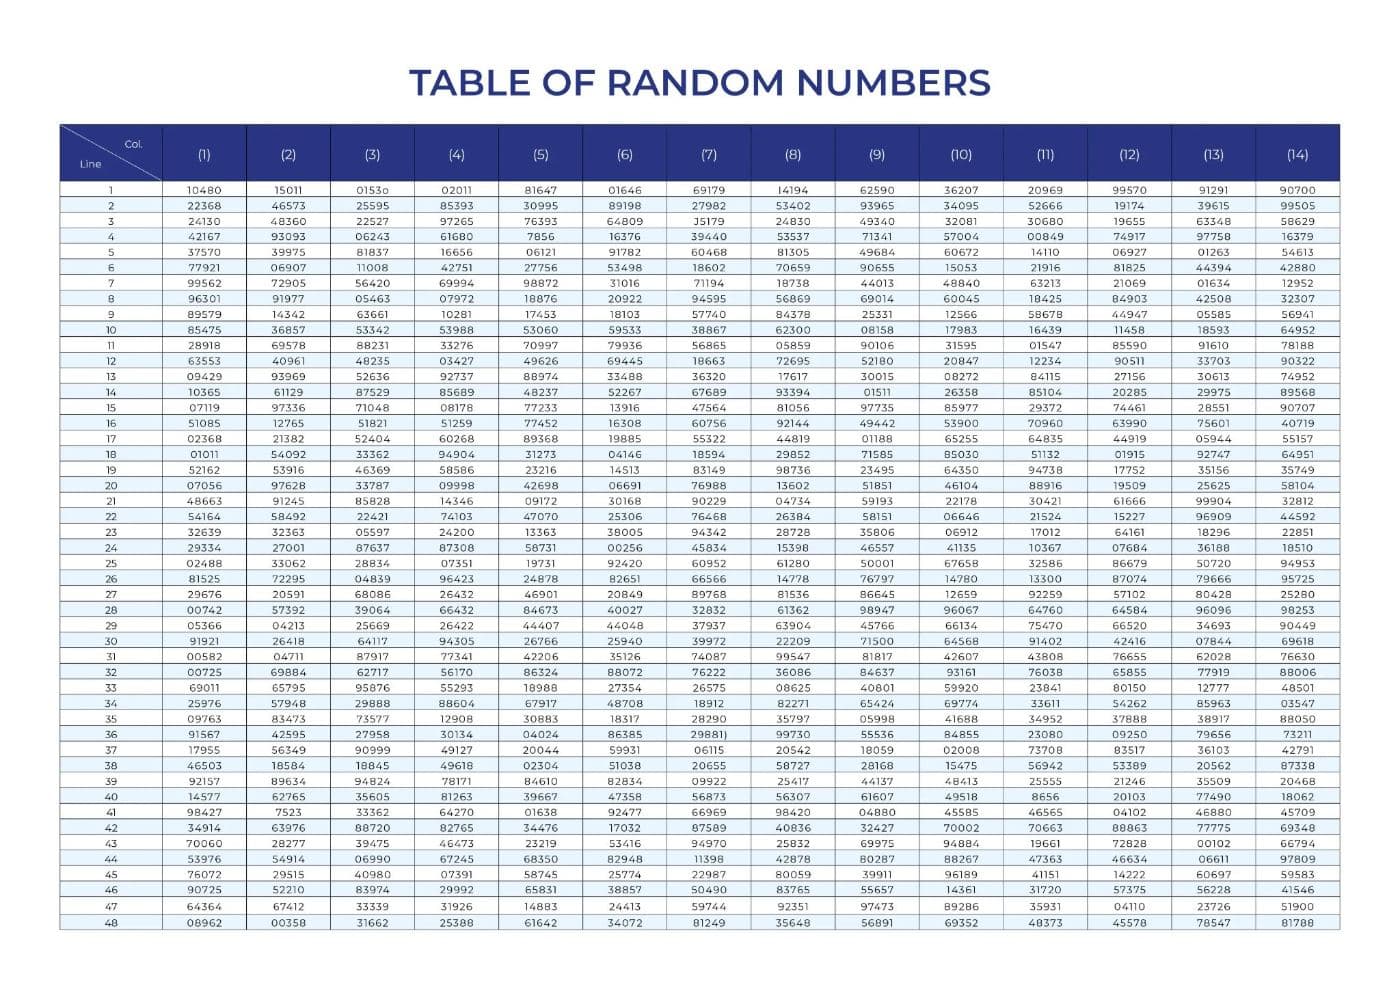
可以借助随机数表以及 MIL-HDBK-53-1A 第 12.2.1 节所述的以下随机抽样程序来实施随机抽样技术。
随机抽样程序
批次中的每个单位都必须用一个各不相同的编号来标识。例如,假设有 100 个外箱,每个外箱装有 8 个产品单位。每个外箱按 001 至 100 编号。利用每个单位的三维位置(行、列、深度),将每个单位编为 1、2、3……6、7 和 8(从右上角开始顺时针计数为 1,然后为 2、3 和 4;从右下角开始顺时针计数为 5,然后为 6、7 和 8)。
从随机数表中选取随机数。例如,可按以下方案确定所选的检验单位。
10480 >> 10-4-80 >> 从 10 号外箱中选取,选取该外箱中的第 4 个单位。
22368 >> 22-3-68 >> 从 22 号外箱中选取,选取该外箱中的第 3 个单位。
注:对于随机数 77921 >> 77-9-21。由于一个外箱中有 8 个单位,没有第 9 个单位,因此应跳过该随机数,改用下一个随机数 99562 >> 99-5-62。因此,下一个选定单位应来自 99 号外箱,选取该外箱中的第 5 个单位。
上述编号方案只是众多可能方案之一。检验员应根据具体的批次数量和外箱包装方式,制定适当的方案。
第一个随机数可以从随机数表中选取:闭眼让铅笔随意落在某个数字上,从该处开始。再抛硬币决定方向:正面朝上则向上,反面朝上则向下。
附录
随机数表