装运前检验 – 抽样风险
这些风险源于以下方面:1. 抽样的固有性质 2. 将不同产品合并为一次检验……
在前面的章节中,我简要讨论了抽样给买方和生产方带来的风险。尽管我对这些风险心中有数,但我也希望我们的生产商充分认识并理解这些风险。这些风险源于以下方面:
- 抽样的固有性质
- 将不同产品合并为一次检验
- 将大批次拆分为多个子批次进行检验
抽样固有性质带来的风险
要讨论抽样的固有性质,就必须介绍一个基本概念:操作特性曲线,简称 OC 曲线。这是我用来衡量装运前检验中所用抽样方案是否给作为买方的 Quality First(买方风险)或作为 Quality First 生产商的供应商(生产方风险)带来过大风险的一种统计工具。此外,我还负责在必要时向公司管理层和供应商说明并解释这些风险。
OC 曲线的概念
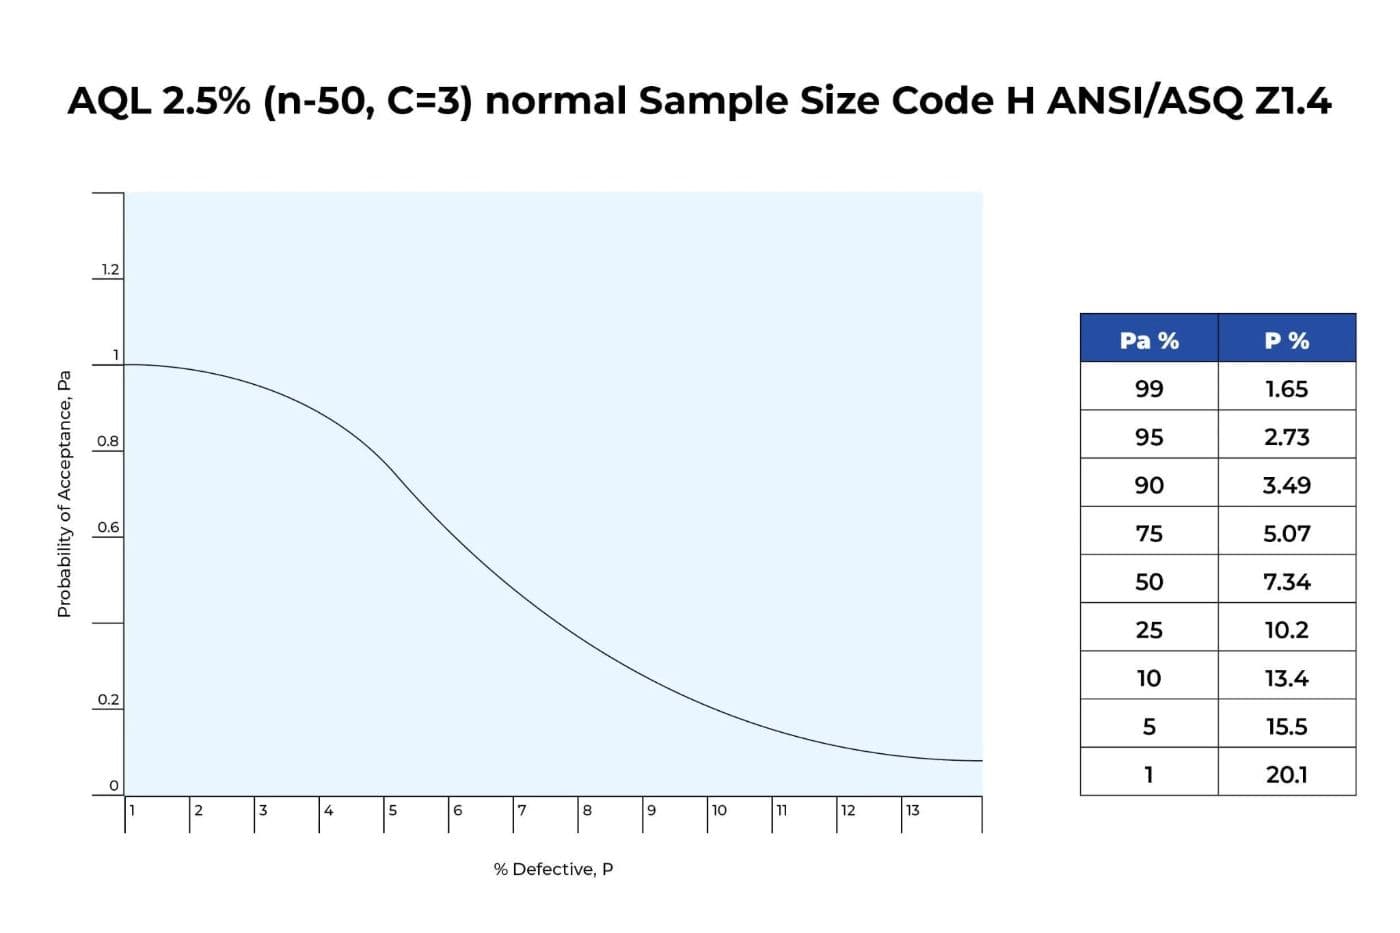
对于计数抽样方案,OC 曲线是批次不合格品率 p 与抽样方案接收该批次的概率 Pa 之间的关系图。
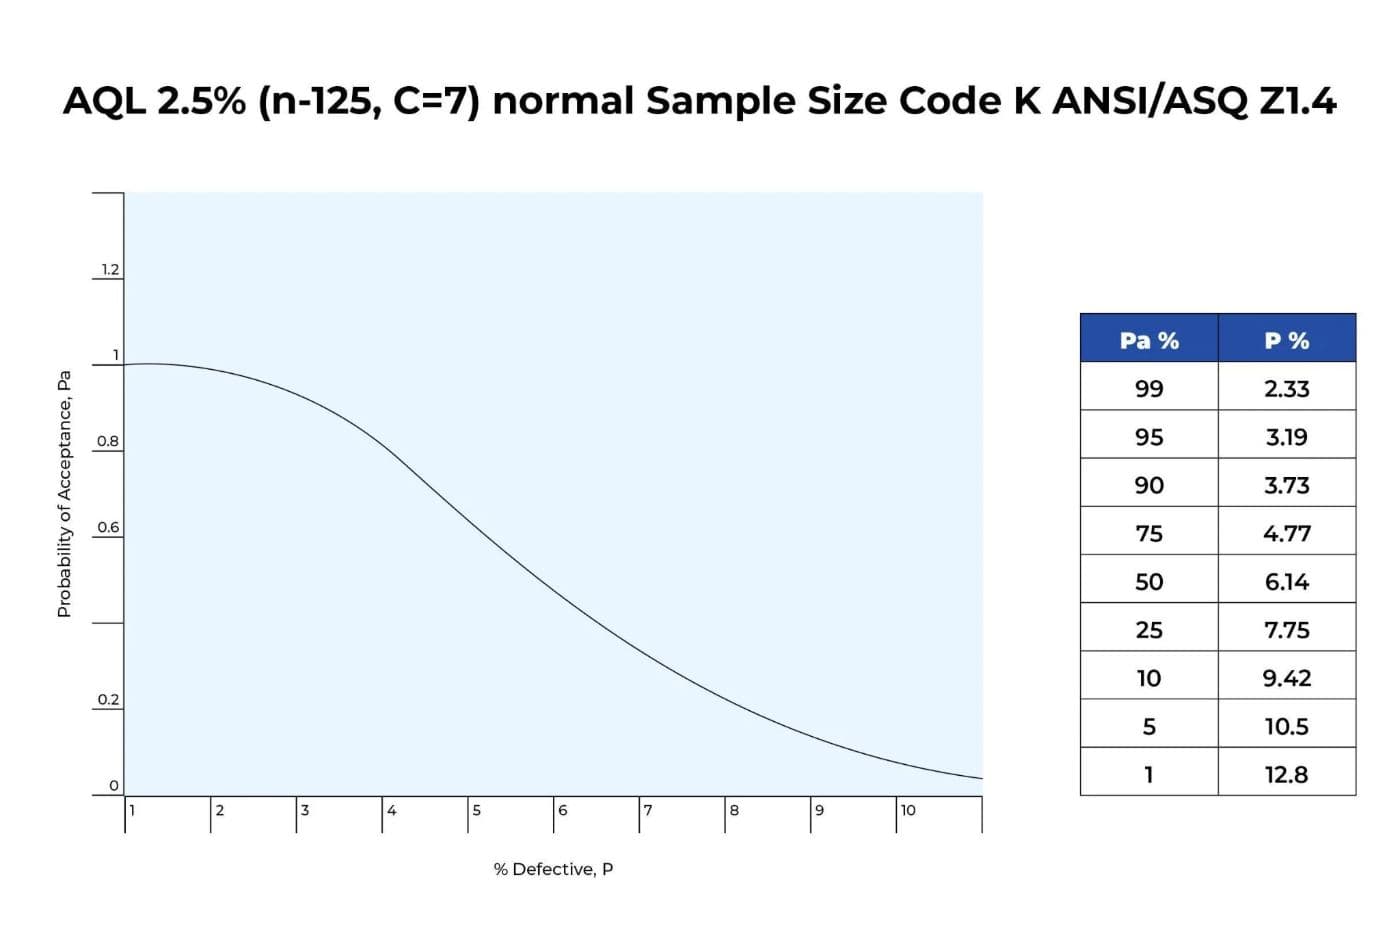
上图显示的曲线表示:基于正常检验、一般检验水平 II、AQL 2.5%,如果指示检验员从 3,000 件的批次中抽取 125 件样本,且发现的不合格品不超过 7 件即接收该批次,将得到的特性曲线。
因此,一个不合格率为 2.33%(优于 2.5% 的要求)的优质批次有百分之一的机会被拒收。由于这是优质产品,尽管机会只有百分之一,这仍是生产方承担的固有抽样风险。
相反,一个不合格率为 6.14%(劣于 2.5% 的要求)的劣质批次有百分之五十的机会被接收,这也称为无差别质量水平。此外,一个不合格率为 9.42%(远劣于 2.5% 的要求)的劣质批次有百分之十的机会被接收。由于这是劣质产品,这就是买方 Quality First 必须承受的固有抽样风险。
目前,我们对所经营的所有产品类别统一按一般检验水平 II、AQL 2.5% 进行检验。我在想,是否应该对所有产品类别都采用单一的检验水平来提供保障。我理解,从产品安全角度看,不同产品存在不同的不合格风险;从质量控制角度看,也存在材料波动和过程波动。
此外,根据我对不同产品类别检验报告的分析,我收集到了足够的数据,证明我们不应采用单一的检验水平,而应采用不同的检验水平来应对上述风险。换言之,风险较高的产品应采用较高的检验水平。
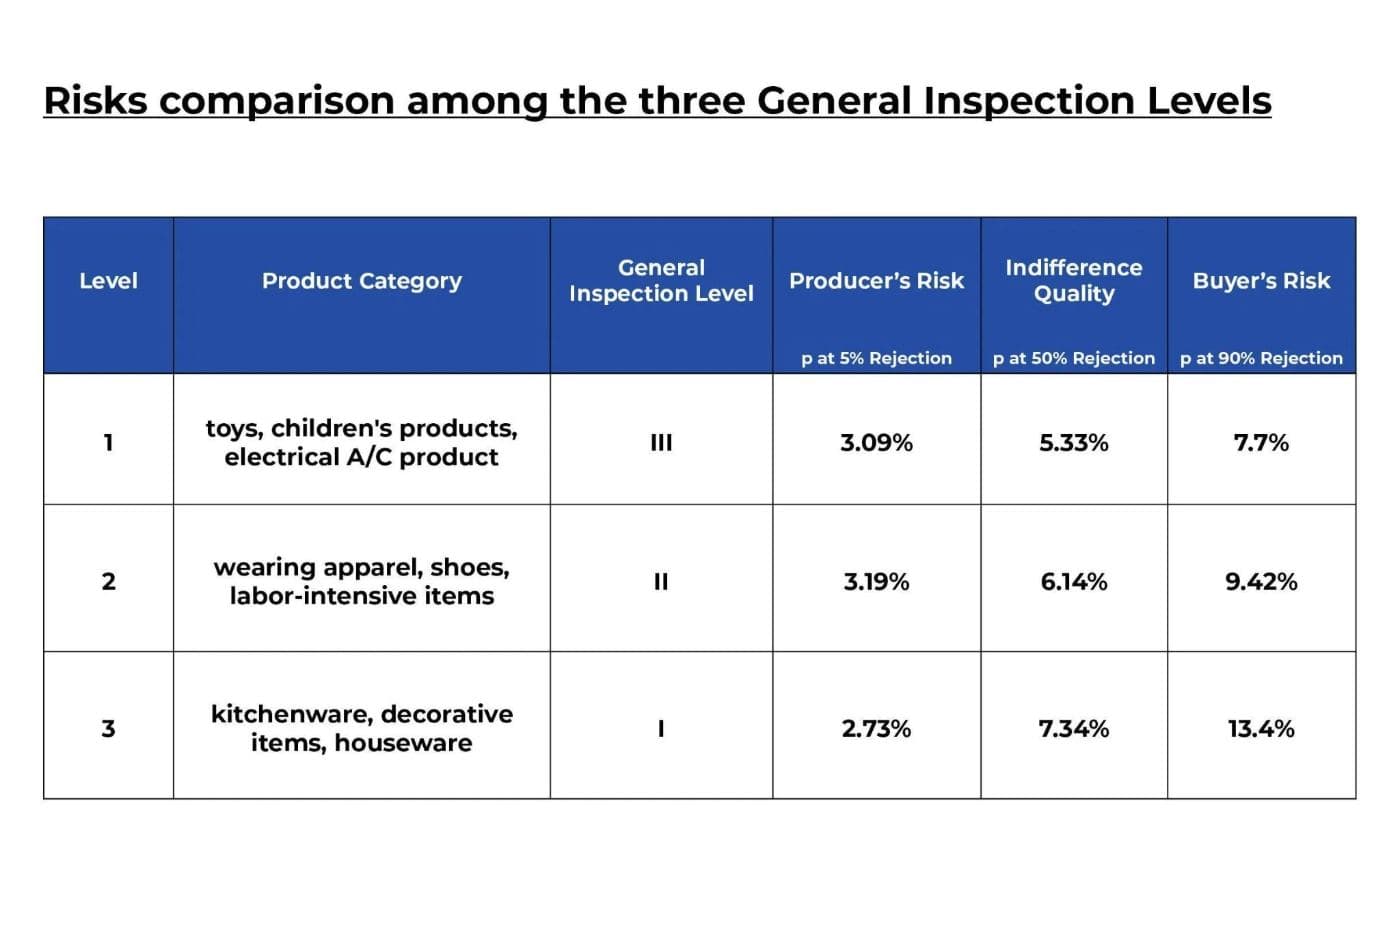
在我的过程改进计划中,我建议 Quality First 将产品分为 3 类进行装运前检验。根据产品不合格的严重程度、质量波动或对客户的产品安全风险,每一类分别规定不同的检验水平,即一般检验水平 I、II 和 III。这 3 类为:
第 1 级:归类为高风险产品,适用一般检验水平 III,包括玩具、儿童产品、交流电电器产品
第 2 级:归类为中风险产品,适用一般检验水平 II,包括服装、鞋类、劳动密集型产品
第 3 级:归类为低风险产品,适用一般检验水平 I,包括厨具、装饰品和家居用品,均为非交流电产品
下面我以 3,000 件的批量、AQL 2.5% 的一次正常检验为例,逐一讨论这三个检验等级。
第 1 级:高风险产品
第 2 级:中风险产品
第 3 级:低风险产品
观察与分析:
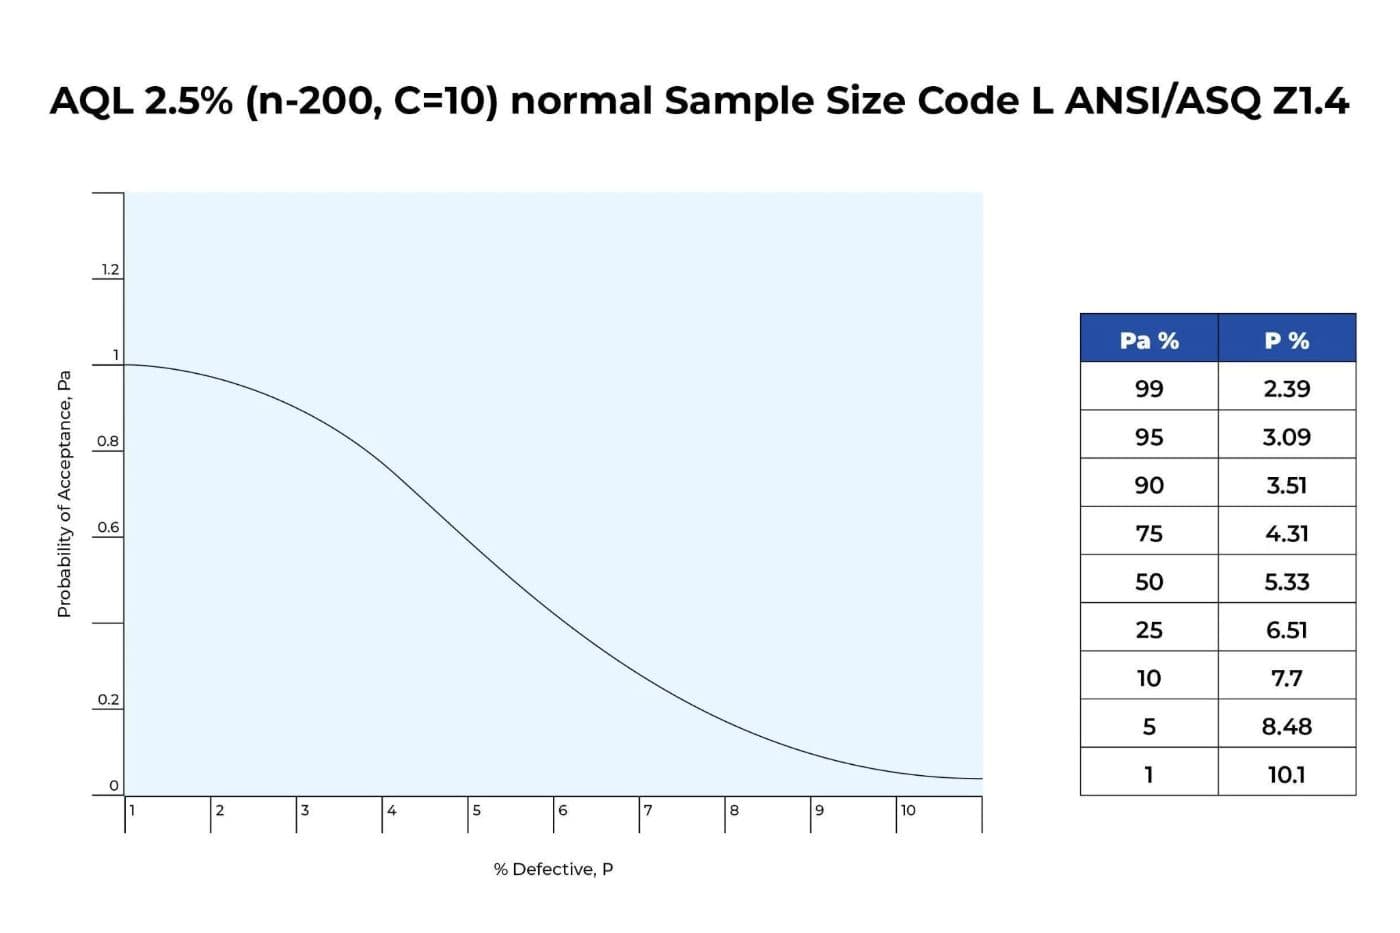
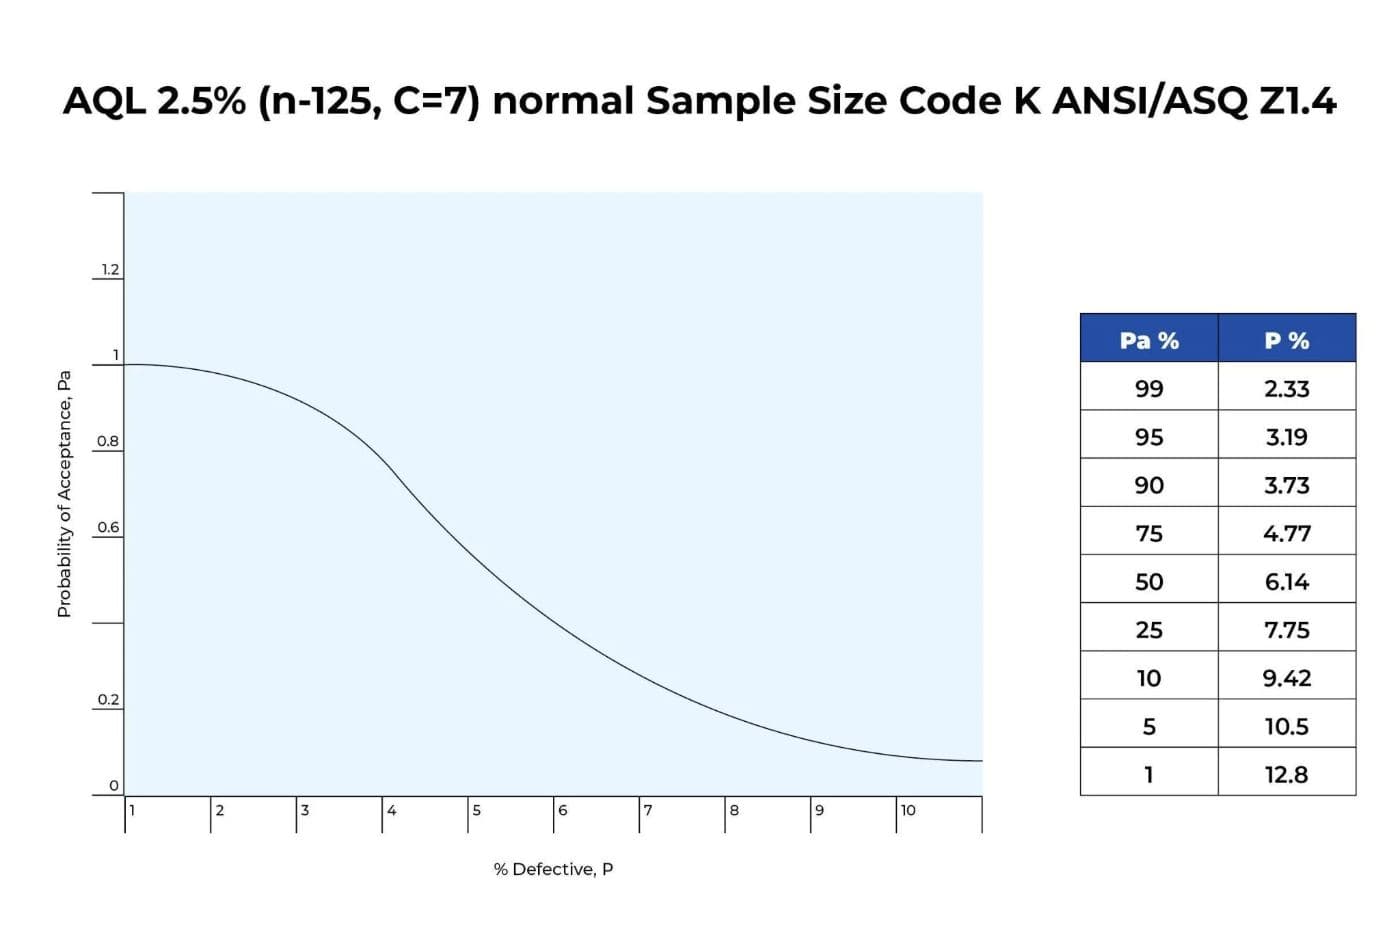
- 在 5% 拒收时,生产方风险在 2.73% 至 3.19% 之间。范围相对较小,为 0.46%。
- 在 90% 拒收时,买方风险在 7.7% 至 13.4% 之间。范围相当大,为 5.7%。
- 无差别质量水平在 5.33% 至 7.34% 之间。
- 从一般检验水平 I 切换到 III,生产方风险变化不大,但买方风险显著降低。这种切换通常由买方发起,并由生产方接受。
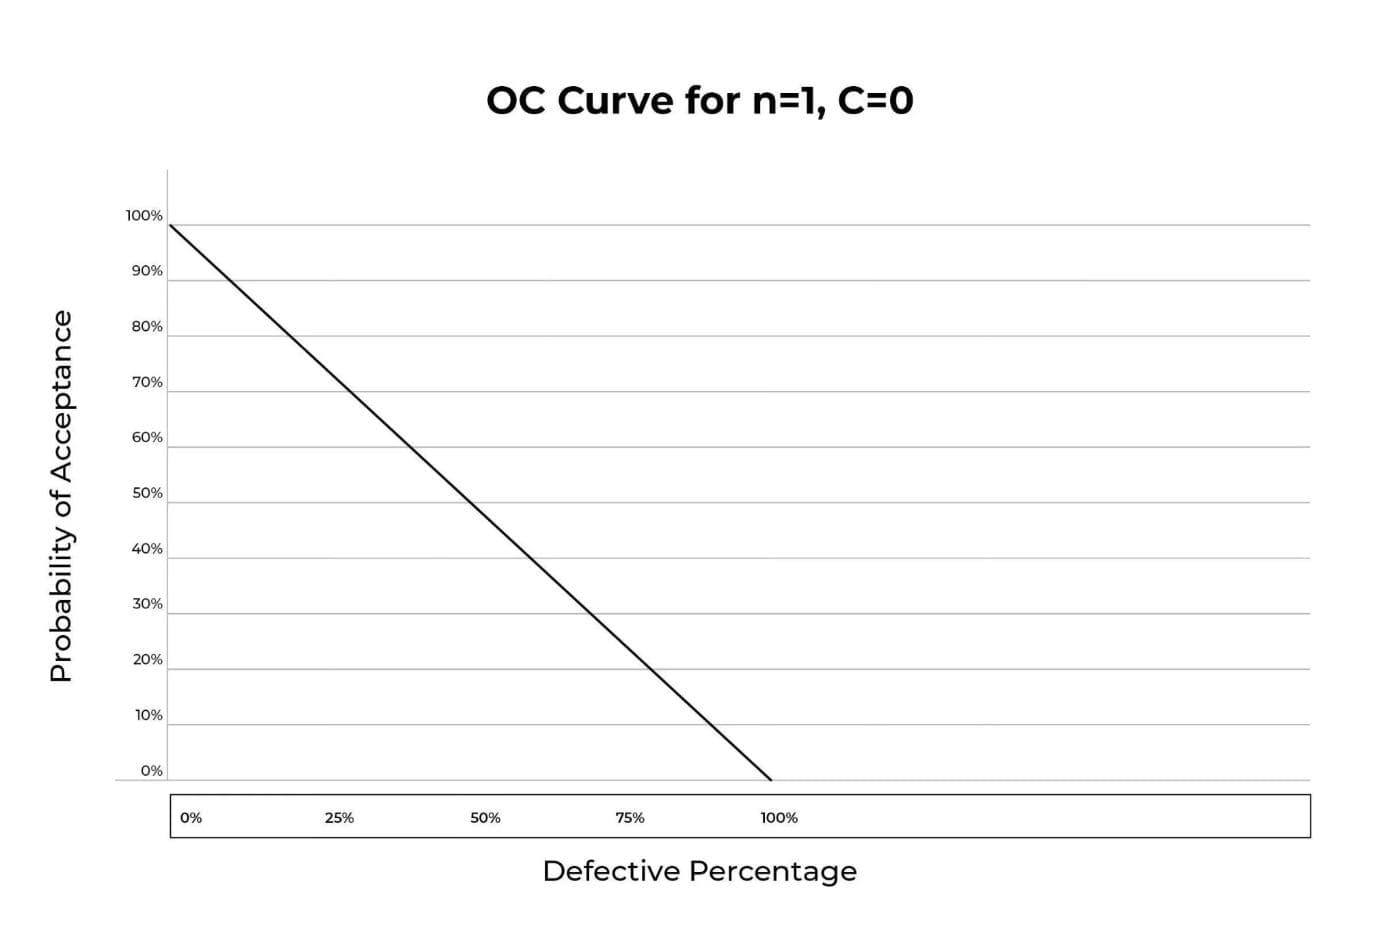
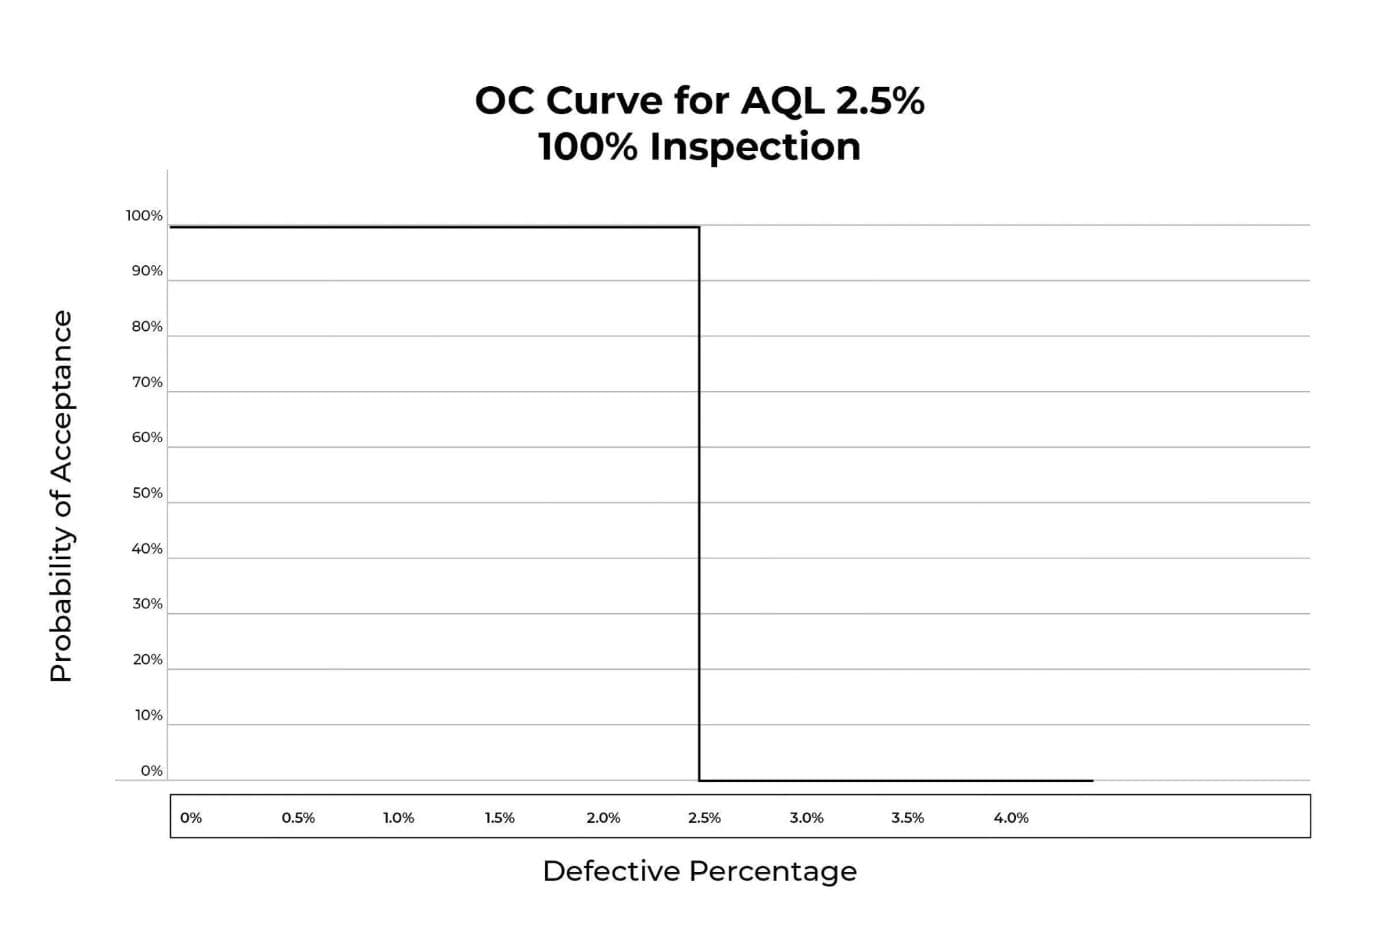
有两条 OC 曲线我想提请大家注意,因为它们可被视为 OC 曲线整体概念的基础构件。它们有助于大家直观地了解样本量 n 或接收数 c 变化时 OC 曲线形状的变化。
第一条 OC 曲线是 n = 1、c = 0,即抽取一件样本;如果合格,则接收该批次;如果不合格,则拒收该批次。
第二条 OC 曲线是 100% 全检,即抽取批次中的所有产品;如果全部合格,则接收该批次;如果有一件或多件不合格,则拒收该批次。
结合我们之前审视和讨论过的 OC 曲线,我想将 OC 曲线的形状特征归纳如下:
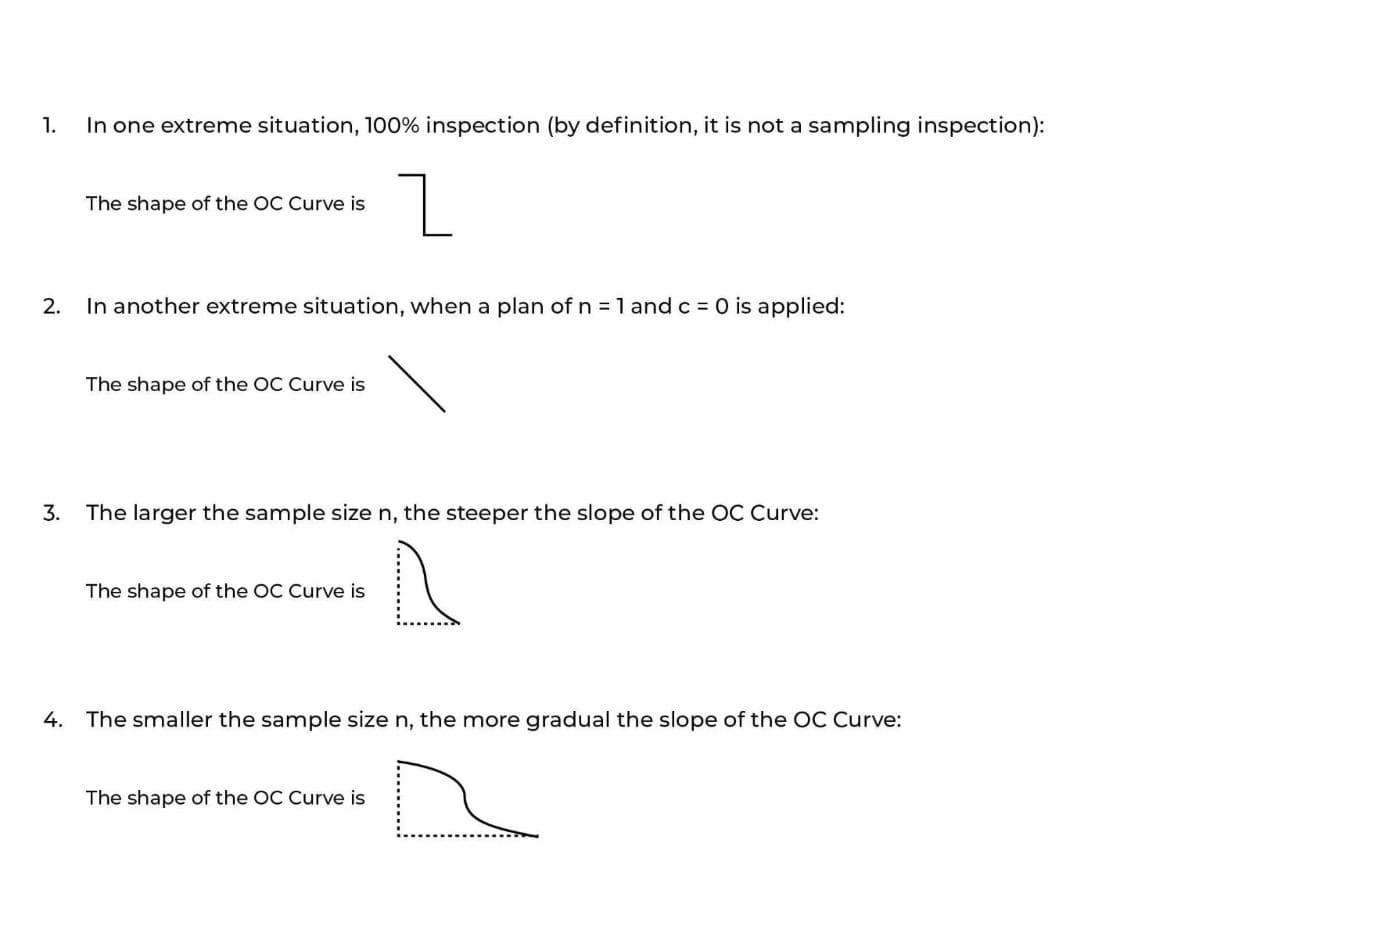
总之,样本量 n 越大、接收数 c 越大,OC 曲线的鉴别力就越高。换言之,鉴别力更高的抽样方案可以降低作出错误抽样判定(接收劣质批次或拒收优质批次)的可能性。
在结束 OC 曲线这一话题之前,我还想说明另外两个概念的重要性,它们对于选择 AQL 以保护买方利益非常重要。这两个概念是极限质量 LQ 和平均检出质量上限 AOQL。
极限质量 LQ
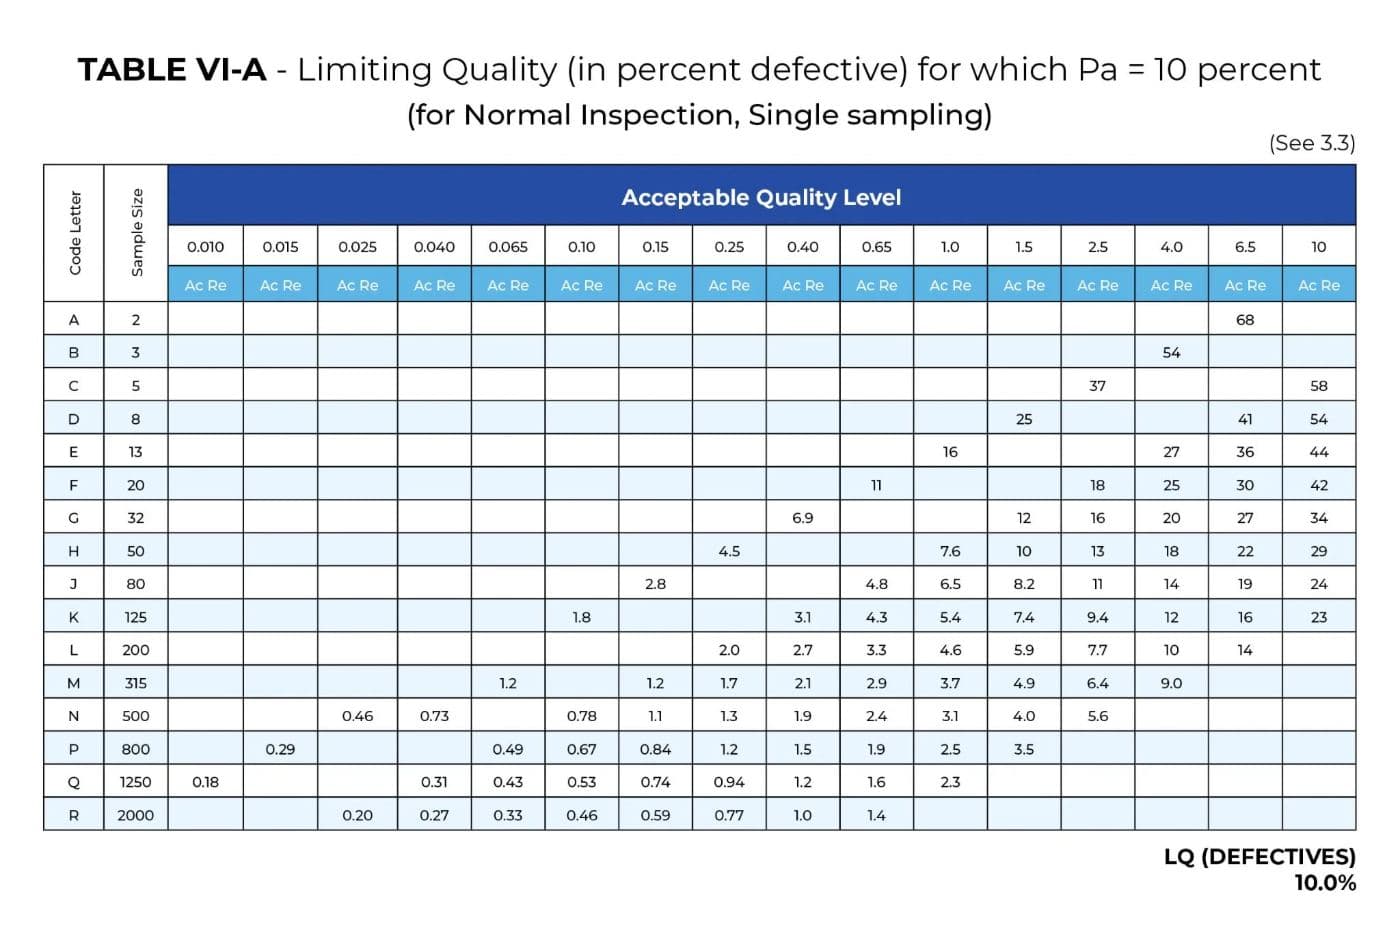
在前面的讨论中,我提到我们必须接受以较低概率接收不合格率较高的批次,我们称之为买方风险。ANSI/ASQ Z1.4 中提供了 Pa 10% 和 Pa 5% 的 LQ 表,供参考和选用。
LQ 一旦选定,就是买方愿意接收的最差质量。在前面的示例中,我们讨论了一般检验水平 III (7.7%)、水平 II (9.42%) 和水平 I (13.4%) 的 LQ 10%。根据这些信息,买方可以选择在公司能够承受的哪个一般检验水平下进行检验。
下表针对 LQ 10% 设计:
平均检出质量上限 AOQL
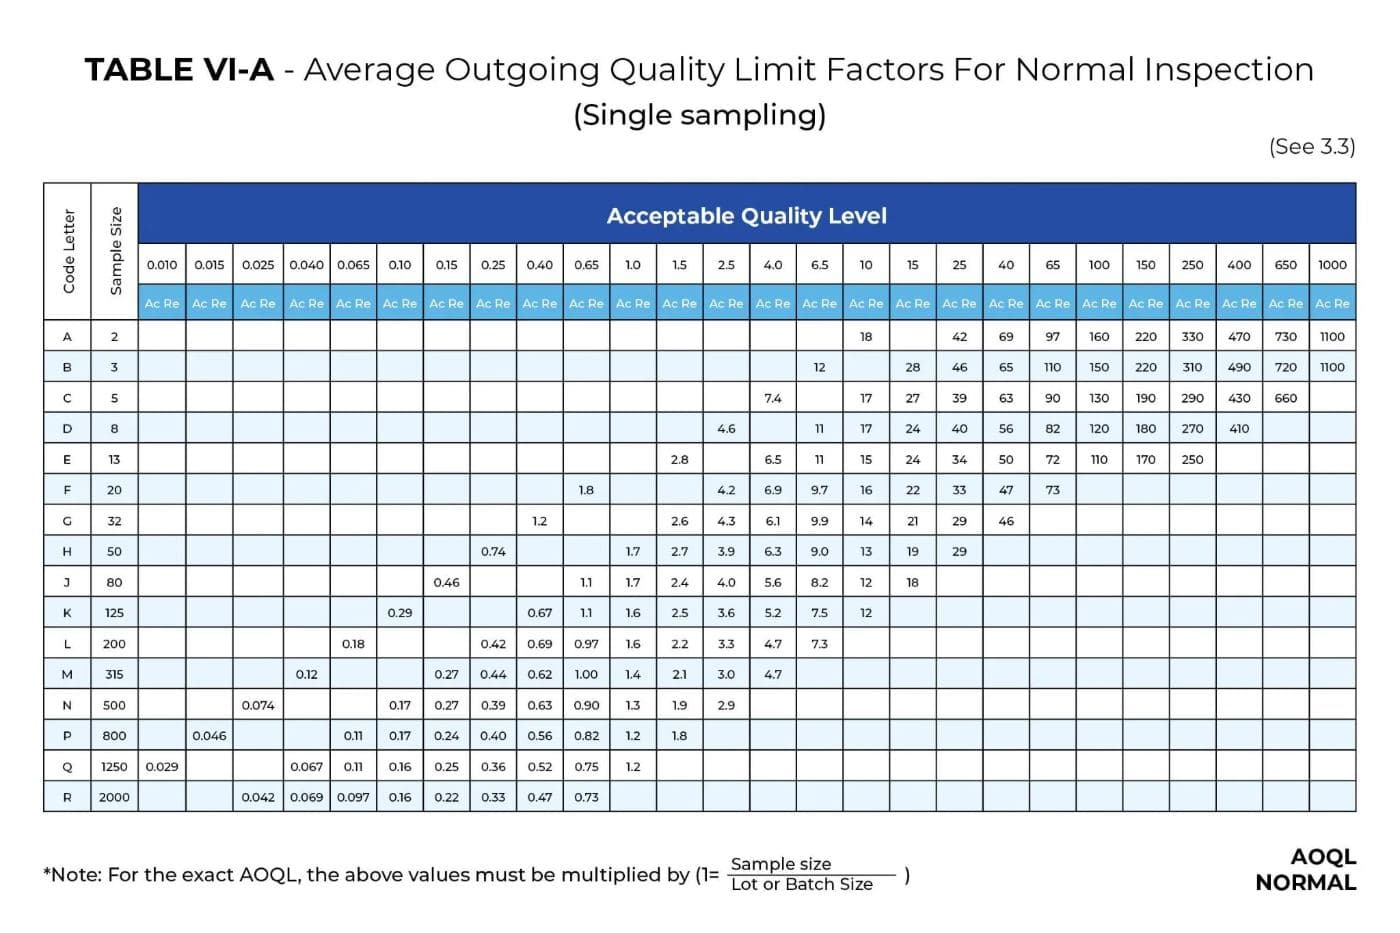
编制 ANSI/ASQ Z1.4 AOQL 表时有一个重要假设:抽样方案拒收的所有批次,在重新提交复检之前均由生产商进行 100% 全数筛选。AOQL 表示经过抽样检验、且每批均按所采用的 AQL 方案接收或拒收的检验批的平均质量上限。
将不同产品合并为一次检验
由于可以明显节省成本,将不同产品合并为一次检验颇具吸引力。正如本文开头简要讨论的,来自两个不同生产基地的产品质量可能差异很大;在抽样时应将其视为不同的产品。
还有更多问题:1. 仅颜色不同的产品,2. 不同尺码的服装,或不同图案设计的陶瓷杯……是否应在抽样时被视为不同的产品?遇到这类问题时,我会在将不同产品归为“同一”产品进行抽样之前,审查可能的质量波动来源。这种波动来源的判定必须系统地进行,运用对生产工艺设备、材料以及运营生产过程的人员的了解。如果审查确认未发现可归因的波动,就将不同产品归为一组,以节省检验成本。如有疑问,我会在开始时分别进行检验,直到获得足够的检验数据以供审查。在实践中,我们已指示合约检验公司在抽样时将不同尺码的服装、不同图案设计的陶瓷杯和不同颜色的塑料容器视为“同一”产品。
将大批次拆分为多个子批次进行检验
我想用一个实际例子来讨论这一关键话题。一年前,我们举办了一次重要的促销活动。促销于 9 月 1 日开始,主打我们预期的畅销产品——厨具。这款畅销品 2 周的目标销量共计 12,000 件。生产计划于 6 月 1 日开始、6 月 30 日完成;产能为每 4 天 2,000 件。
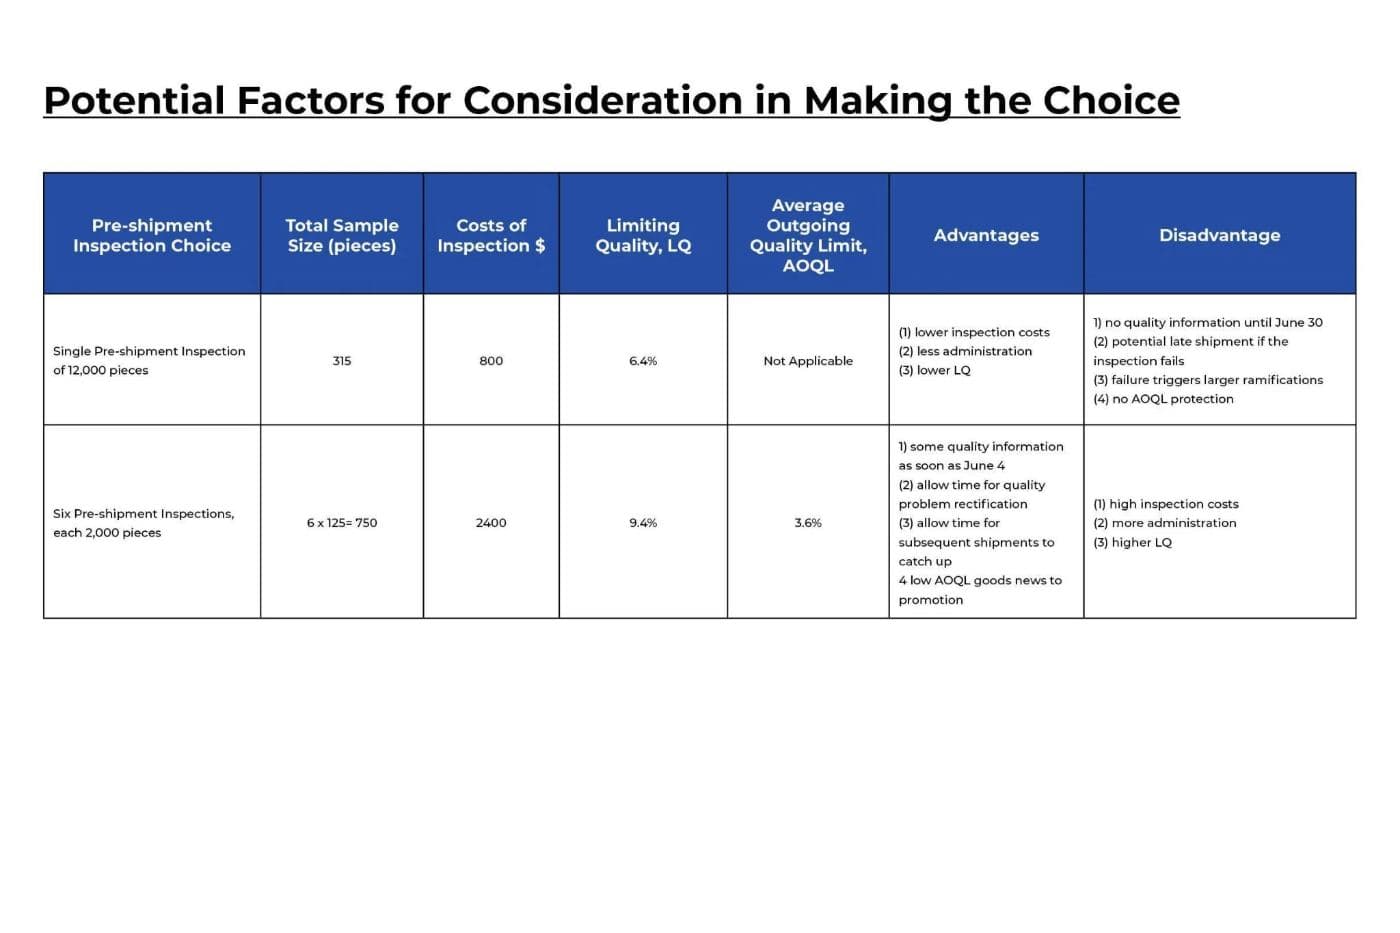
装运前检验有两种选择:(1) 于 6 月 30 日对 12,000 件的整批进行检验;或 (2) 每 4 天对 2,000 件进行一次检验,共检验 6 个子批次,直至 6 月 30 日完成全部 6 次装运前检验。
作出选择时需要考虑的潜在因素
结论:
尽管检验成本较高、管理工作较多,最终还是选择了六次装运前检验。由于促销窗口期与其他公司的相应活动绑定,延迟出货的后果要严重得多,还需承担无形成本。出于这一考虑,及早对较小批次进行检验的好处在于保护公司免受失去任何业务的风险,这必须纳入质量总成本的考量。
尽管全部六次装运前检验均在首次提交时通过,这一决定仍被记录为公司将继续遵循的最佳实践之一。
如果不考虑促销活动,将大批次拆分为多个子批次进行检验对 Quality First 而言似乎并无益处。单纯从检验成本的角度来看,只要生产商有足够的空间存放整个批次,并能将其作为一个整体提交以供随机检验,进行一次装运前检验更为合理。
因此,各公司应自行进行利弊分析,确定检验方式,以兼顾自身的利益和关切。