装运前检验 – 批次检验与抽样方案
阅读 ICW 关于装运前检验 – 批次检验与抽样方案的全面指南,深入了解批次组成、逐批检验以及包括一次、二次和多次抽样在内的抽样策略。
1. 批次组成
有一天,一份大批量产品(30,000 件)的紧急订单需要在短时间内完成生产。
生产商告知我们,他们必须将产量分配到两个生产基地,这两个基地以前都曾为我们生产过产品。不过,两个基地由不同的制造团队分别组织生产,使用不同的装配机器和生产主管。
当这份 30,000 件的订单准备进行装运前检验时,生产商问我是要对整个批次进行一次检验(方案 1),还是对每个基地各 15,000 件分别进行两次检验(方案 2)。我快速计算后发现,方案 2 的费用是方案 1 的两倍。因此,我不假思索地选择了方案 1,为公司节省成本。
检验结果未达到接收标准,因为在 315 件样本中发现了 20 件严重不合格品,超过了 AQL 2.5% 下的接收数 14。我们的政策要求生产商进行 100% 全数筛选,并重新提交该批次进行第二次检验。生产商报告称,在筛选中,他们从 30,000 件的批次中发现了 2% 的不合格品,并要求进行第二次检验,第二次检验于首次检验后的第三天进行。
出乎意料的是,检验结果再次未达到接收标准,因为在 315 件样本中发现了 16 件严重不合格品,再次超过接收数 14。由于这是一份重要订单,准时出货至关重要,这第二次失败被上报给了我的上司。
随后,我立即与我们的合约检验公司检讨了这一情况。他们建议将每个基地的 15,000 件批次视为不同的产品,并分别检验每个批次。于是,我指示生产商在第三次检验中照此执行。生产商随后报告,经过 100% 全数筛选,两次筛选共发现 A 基地有 1% 的严重不合格品,B 基地有 10% 的严重不合格品。
两个批次也都通过了第三次检验,检验结果为 A 基地 315 件样本中有 4 件不合格品,B 基地 315 件样本中有 5 件不合格品。遗憾的是,时间已经耽误,没能赶上预定的促销活动。
我后来的分析显示,原始不合格率合计为 5.5%(A 基地平均 1%,B 基地 10%)。这个原始批次通过检验的概率为 25%(我将在后面讨论 OC 曲线时详细解释)。生产商对该批次进行首次筛选时,报告发现了 2% 的不合格品,这实际上将整体不合格率从 5.5% 降至 3.5%,因为 100% 全检并不被视为筛除所有不合格品的有效手段。经首次筛选的批次通过第二次检验的概率从 25% 提高到 85%。
对该批次进行筛选时,报告发现了 2% 的不合格品,这实际上将整体不合格率从 5.5% 降至 3.5%,因为 100% 全检并不被视为筛除所有不合格品的有效手段。经首次筛选的批次通过第二次检验的概率从 25% 提高到 85%。
幸运的是,这个 30,000 件的批次被拒收了;否则,我们可能已经将 B 基地的高不合格率批次出货了。最终,当生产商按照指示将 A 基地批次和 B 基地批次分开后,相当比例的不合格品被筛出并剔除。结果,两个批次都通过了检验要求并顺利出货。
这是一个重要的教训。由不同团队使用不同装配机器运营的制造基地,应被视为生产不同的产品,因此需要分别进行抽样检验。
如果当初按这种方式考虑批次组成,A 基地批次很可能在首次检验中就会通过。相反,B 基地批次很可能在首次检验中不合格,并暴露出大量不合格品,这可能会促使采取更有效的措施来筛选和清理 B 基地批次。如果一切都这样发生,我们或许就能赶上预定的促销活动。
作为一家公司,我们现在认识到,正如上例所示,检验的经济性和所接收产品的质量在很大程度上受批次组成方式的影响。
2. 逐批检验
在深入探讨更广泛的抽样检验主题之前,我想先界定一些术语,以便后续讨论。
当产品以一系列批次提交(称为逐批)时,接收抽样方案通常包括以下术语和符号:
N = 批量
n = 样本量
c = 接收数,即样本中允许的不合格品数量
r = 拒收数 ·
当每批规定抽取多个样本时(例如二次抽样),连续的样本量记为 n1、n2、n3 等。连续的接收数为 c1、c2、c3 等。连续的拒收数为 r1、r2、r3 等。
一次抽样、二次抽样和多次抽样
我们的合约检验公司在装运前检验中采用一次抽样。在某些特殊情况下,我们可能会指示检验员进行二次抽样检验,但从不采用多次抽样。
在一次抽样方案中,接收(= 或 < c)或拒收(= 或 > r)一个批次的决定,是基于对从批次 (N) 中抽取的一组单位 (n) 的检验结果作出的。
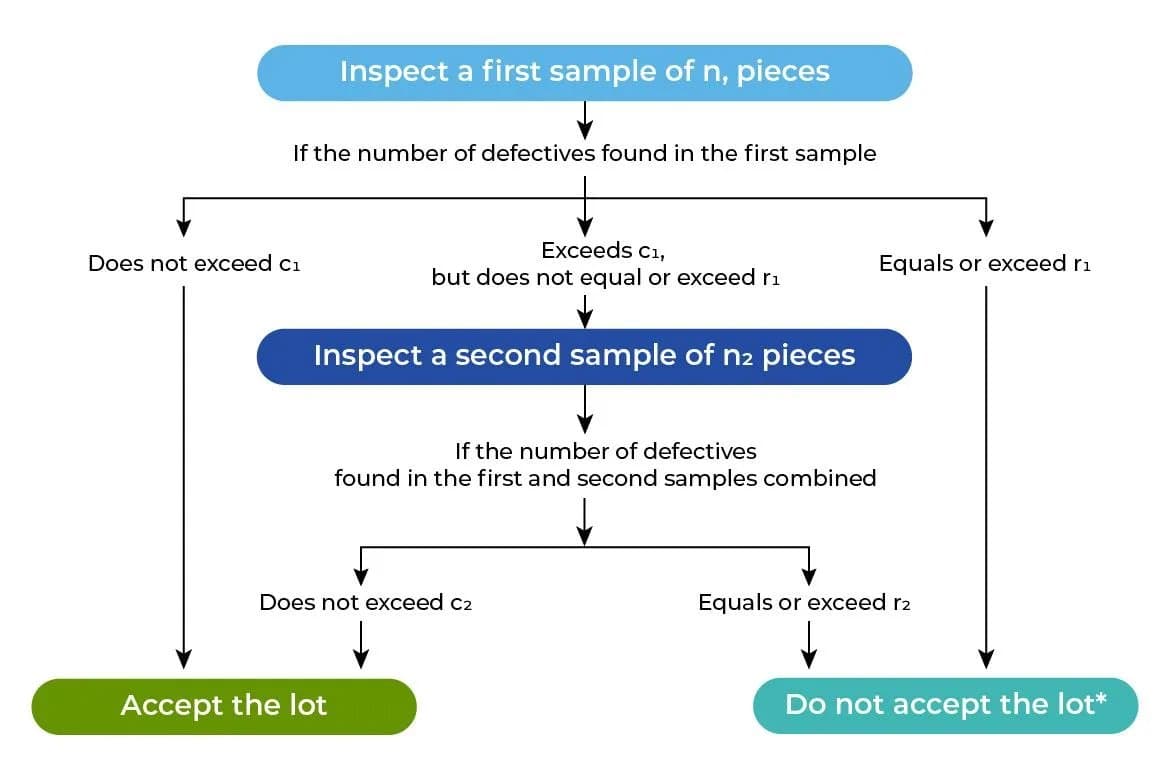
在二次抽样方案中,通常先抽取一个较小的初始样本 (n1),如果不合格品数量相当多或相当少,即可根据这个较小的样本作出接收(= 或 < c1)或拒收(= 或 > r1)的决定。如果首次结果不具决定性,则抽取第二个样本 (n2)。由于只有在临界情况下才需要抽取并检验第二个样本 (n2),因此每批的平均检验件数通常较少。
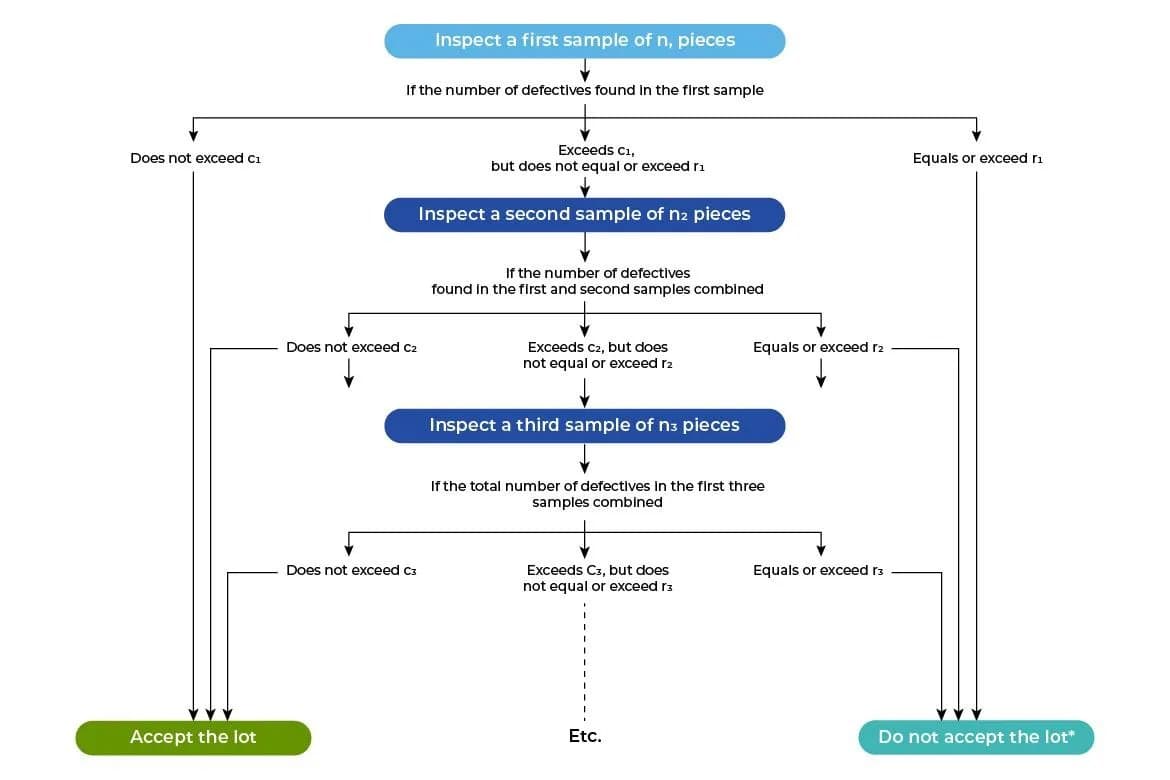
ANSI/ASQ Z1.4 标准中的多次抽样方案均规定抽取 7 个样本。在所有 AQL 标准中,任何多次抽样方案中的各个样本量都相同。下面我将概述一次、二次和多次抽样的操作示意。
一次抽样:除非另有指示,这是我所任职的公司“Quality First”采用的装运前检验标准。
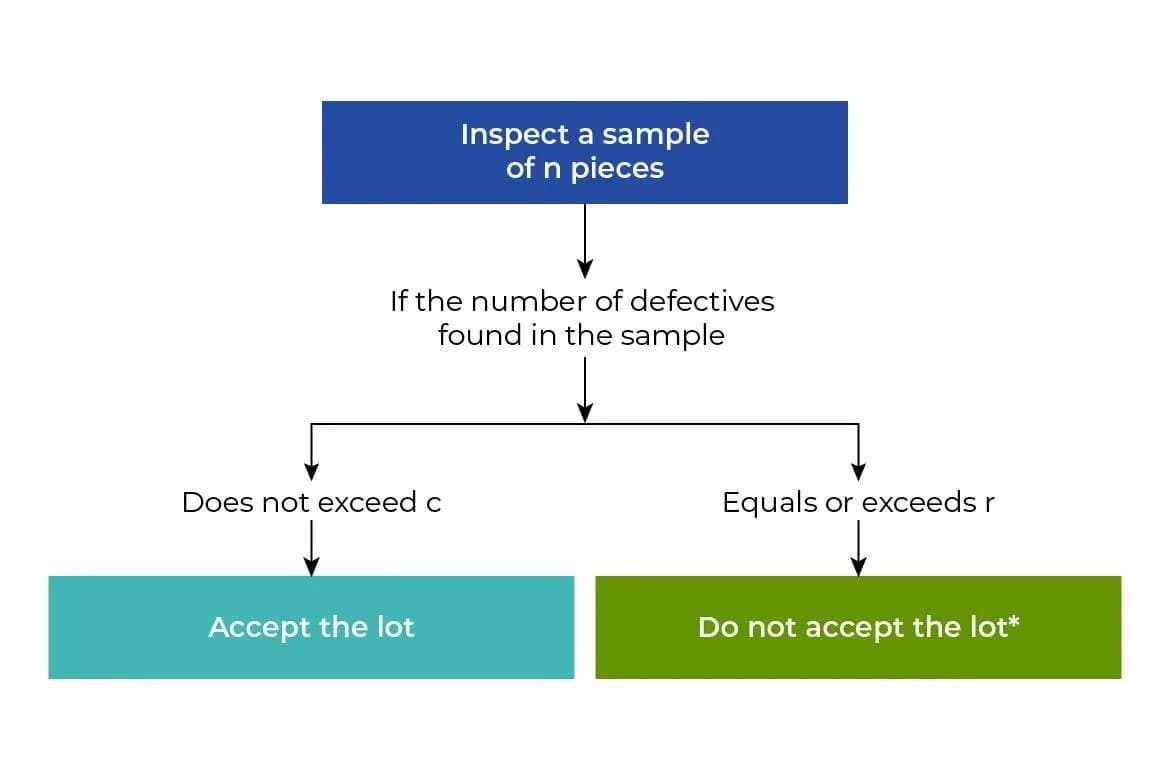
二次抽样:仅在少数情况下采用,即参照可靠的质量记录已具备符合性信心时,且仅在 Quality First 特别指示下实施。实施二次抽样时,两个样本在同一抽样时间抽取,以简化所需的管理工作。
多次抽样:Quality First 在装运前检验中从不采用。
使用 ANSI/ASQ Z1.4 的 AQL 表
虽然使用抽样表看似简单,但我想讨论一种需要运用若干不常见规则的特殊情况。我收到的一些装运前检验报告中就隐含着这种做法。
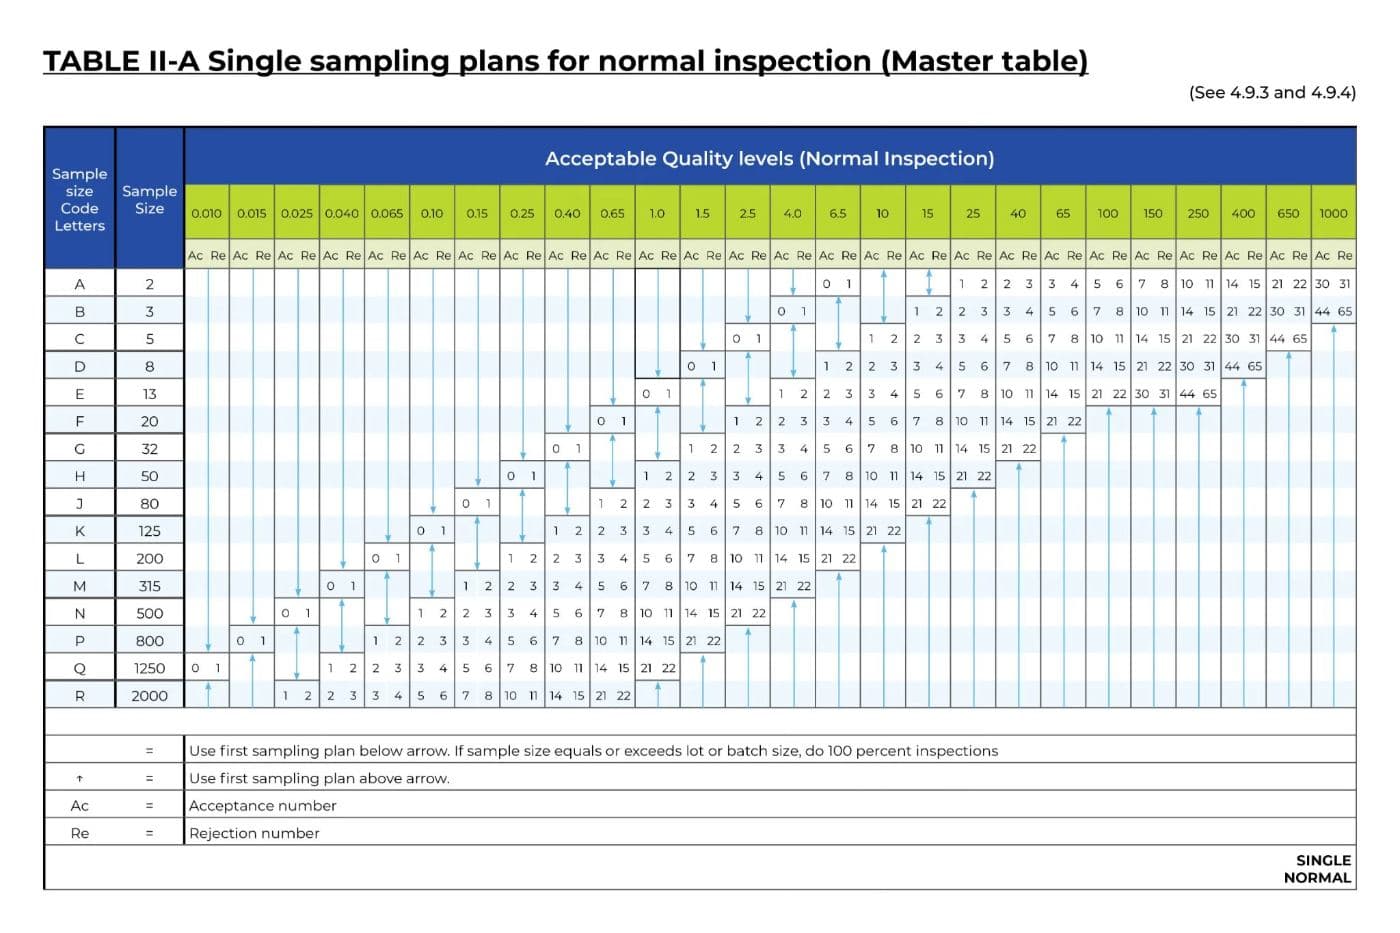
ANSI/ASQ Z1.4 一次抽样表
ANSI/ASQ Z 1.4 一般检验水平样本量字码表
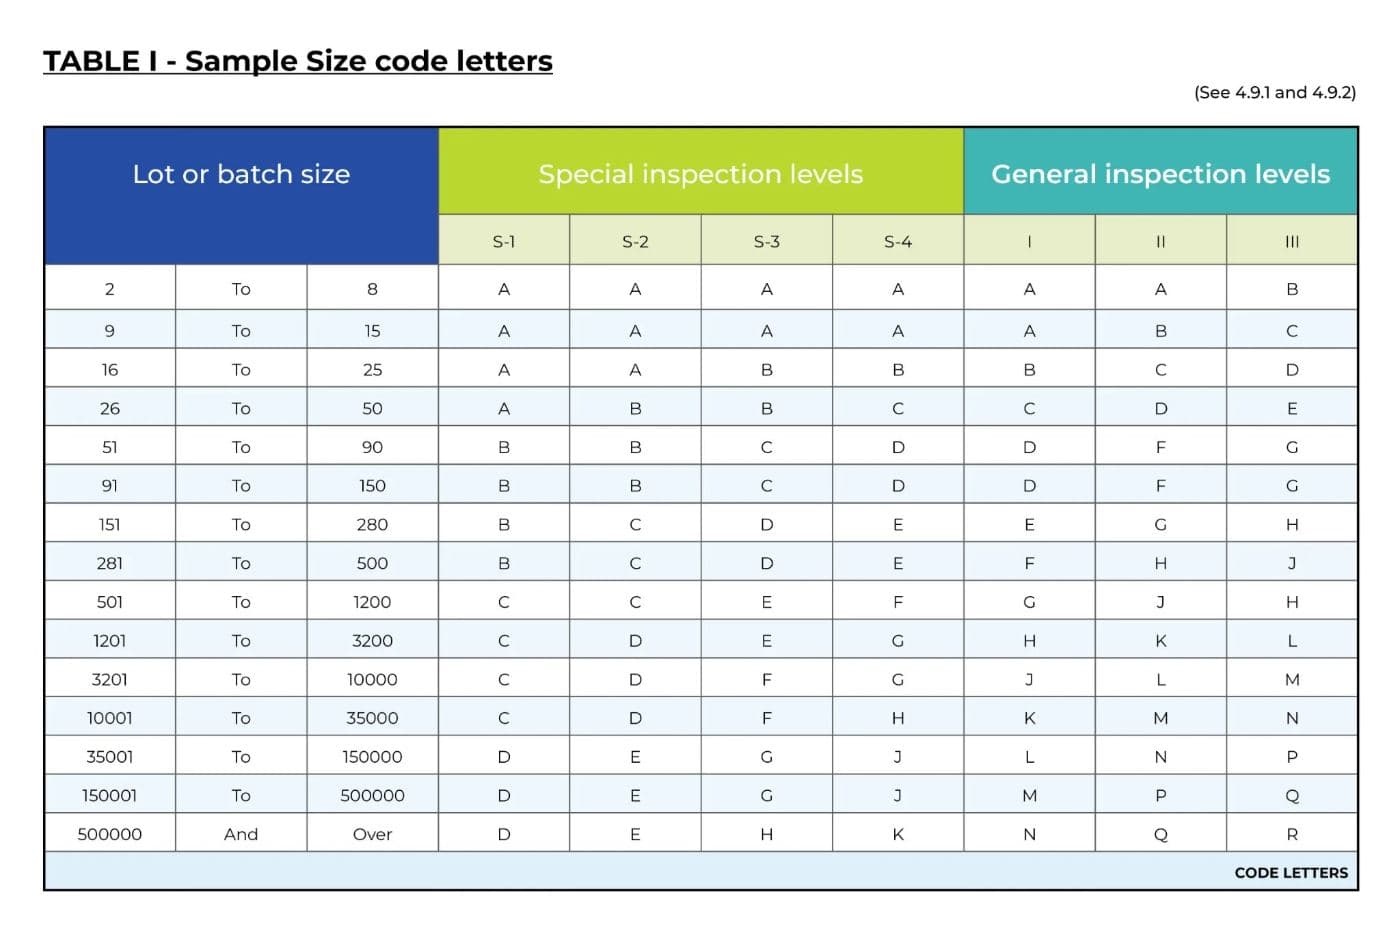
我们的检验员使用上述两张表来确定已标识并提交检验的批次的样本量。以下示例说明了具体做法以及检验员应注意的事项:
我们的政策规定如下:
严重不合格品 AQL 2.5%
轻微不合格品 AQL 4.0%
一般检验水平 II
使用这两张表时,对于 160,000 件的批量,首先需要确定样本量字码。对于 160,000 件的批量和一般检验水平 II,样本量字码表给出的字码为 P。在一次抽样表中可查到,一次抽样的样本量为 800。
但该表并未提供 AQL 2.5% 的方案。表中向上的箭头符号指引使用者改用样本字码 N,所需方案为:
样本量:500
接收数:21
拒收数:22
同样,该表也未提供 AQL 4.0% 的方案。表中向上的箭头符号指引使用者改用样本字码 M,所需方案为:
样本量:315
接收数:21
拒收数:22
现在,检验严重缺陷(500 件)和轻微缺陷(315 件)的样本量不同。因此,我们要求检验员在样本的前 315 件中同时检验严重和轻微不合格品。随后,在样本其余的 185 件中,尽管在这 185 件中发现了严重不合格品,检验员在批次接收判定中仅计入轻微不合格品。在其余 185 件中发现的任何严重不合格品仅作为信息报告,不用于批次接收判定。