QC Story – 控制图
控制图是对过程绩效数据的图形化比较,用于计算质量控制界限,并以界限线的形式绘制在图上。
正如我在第一篇文章中所说,我的直属上司、商品采购副总裁 Boss 先生要求我向公司管理层提出一些建议,将客户退货率从年化 8% 降至 6%。
与许多零售业竞争对手一样,我们向质量体系水平参差不齐的供应商采购产品。其中一些供应商建立了完善的质量体系,即通过了 ISO 9001 认证。然而,其中许多供应商采用的是精简的质量体系,仅勉强具备成为我们公司 Quality First 供应商的资格。
这些采用精简体系的供应商需要帮助来维持其过程能力,至少要能够管理过程的稳定性和控制。因此,我计划向他们介绍控制图这一统计工具,期望帮助改善其生产结果,并减少 Quality First 的客户退货。在了解应用控制图的限制或局限之后,我希望 Quality First 的供应商能够更好地判断这一统计工具是否有助于其生产过程。
控制图的概念
过程的最终目标是使产品符合规格。一旦制造计划和工程部门为生产提供了具备能力的过程,过程控制的作用就是使这些过程在稳定、一致的绩效水平上运行,从而充分发挥其效能。控制图就是实现这一目标的一项重要工具。
控制图是对过程绩效数据的图形化比较,用于计算质量控制界限,并以界限线的形式绘制在图上。过程绩效数据通常由按正常生产顺序收集(来自子组)并保持其顺序的若干组测量值构成。
控制图的主要用途是检测过程中波动的可查明原因。“可查明原因”一词有特定含义;理解这一含义对于理解控制图的概念至关重要。
过程波动可追溯到两类原因:(1) 随机原因,例如完全由偶然因素引起;(2) 可查明原因,例如由可以找到的特定原因引起。之前的文章中也介绍过这两类过程波动。当这些波动超出可容许的界限时,就会产生不合格品。从类别上讲,随机原因导致慢性缺陷,而可查明原因产生偶发缺陷。
理想情况下,过程中应只存在随机原因,因为这代表了可能的最小波动。不存在可查明原因波动的过程被称为处于统计控制状态,通常简称为“受控”。受控的过程不仅在尽可能做好生产工作,而且这种受控状态还能带来所列各类重要的附带收益。正是为了获得这些基本收益和附带收益,识别并消除波动的可查明原因才如此有用,而这正是控制图的关键功能。
控制图通过选择控制界限来区分波动的随机原因和可查明原因。控制界限根据概率计算得出,使得极不可能出现的随机波动被推定为并非由随机原因、而是由可查明原因所致。当实际波动超出控制界限时,即表明有可查明原因进入了过程,应对过程进行调查。波动处于控制界限之内,则意味着过程中只存在随机原因,过程应继续按设计运行。
使用控制图检测过程中可查明原因引起的波动有两种形式:(1) 判断一个未知过程是否处于受控状态(称为未给定标准值的控制);(2) 判断一个已知过程是否保持受控状态(称为给定标准值的控制)。
建立这两类控制图所需的步骤非常相似。但是,二者在控制界限的计算公式、统计量所用符号以及一些显著性概念上存在差异。
对于大多数控制图,控制界限是根据所用统计量的平均值 +/- 3 倍标准差计算得出的。使用 +/- 3 倍标准差意味着,如果只存在随机原因,99.7% 的图上数值将落在控制界限之内。其余 0.3% 的点成为虚假报警,但这一频率非常低,因此 +/-3s 界限常被用来区分波动的随机原因和可查明原因。反过来,一个不处于统计控制状态的过程仍可能生产出符合规格的产品。对此类过程采取措施的优先级,通常远低于对生产不合格产品的过程采取措施。
在深入介绍控制图的绘制和使用细节之前,我们先问一个问题:这样做的目的是什么?过程的最终目的是在生产经济性的最佳点上确保产品的适用性。有时,保持过程受控是满足产品规格更经济的手段。有时,绘制控制图以保持过程受控是经济的。但是,这些手段(控制图、受控过程)的使用应仅限于能够经济地帮助实现满足产品规格这一首要目的的情况。考虑到现代工厂中质量特性的数量众多,只有少数质量特性值得使用控制图。此外,一旦控制图完成其使命(用于突破或控制的问题分析),大多数应予以撤除,并将精力转移到其他需要改进的特性上。
建立控制图的步骤
a. 选择要绘制控制图的特性。这需要依靠判断,但可参考以下指引。
1. 优先考虑当前出现不合格的特性。这些特性可能涉及零件、组件或产品等基础或中间项目。帕累托分析可以确定优先次序。
2. 识别影响产品特性的过程变量和条件,从原材料、各加工步骤直至最终特性,确定潜在的控制图应用点。
3. 选择能够提供问题诊断所需数据的特性。计数型数据(合格百分比)可提供汇总信息,但可能需要辅以计量型数据,才能诊断原因并确定措施。
4. 确定生产过程中最早可以进行测试以获取可查明原因信息的环节,使控制图能够作为有效的预警手段,防止产生不合格品。
b. 选择控制图的类型
c. 确定用于计算控制界限的中心线。中心线可以是过往数据的平均值,也可以是期望的平均值(即标准值)。控制界限通常设定为 +/-3 倍标准差,但也可以针对不同的统计风险选择其他倍数。例如,+/-3 s 界限在寻找并不存在的问题方面风险非常小(通常小于千分之三)。然而,这种 3 倍界限在问题确实存在时未能检测出的风险可能很大。设定为 +/-2s 的界限犯第一类错误的风险较大,但犯第二类错误的风险较小。这些风险取决于样本量和其他因素。统计研究发现,使用 2s 甚至 1.5s 界限的控制图比传统的 3s 界限更经济。前提是,当某个点(纯属偶然)恰好落在控制界限之外时,能够非常快速且低成本地确定过程一切正常,即在不存在问题时寻找问题的成本很低。反之,如果寻找问题的成本非常高,使用 3.5s 或 4s 界限的控制图会更经济。
d. 选择合理子组:按时间顺序绘制在控制图上的数据由若干组产品单位构成,这些组称为合理子组。子组的选择方式应使每个子组内的测量值尽可能相似,同时使各子组之间尽可能存在差异。选择合理子组的要点是:
选取子组的批次。批次的选取顺序是决定某类变量被掩盖还是被揭示的关键因素。任一批次应尽可能在相同条件下生产,使批次内的各件产品尽可能相似。批次的选取顺序可以采用以下几种方式之一:
- 按疑似波动原因:在这种情况下,每个批次都由源自单一“原因系统”的产品组成。例如,一台六轴机床可能将产品输送到一个共用的出料槽中。为检验其中任一主轴是否为波动的显著原因,应将六个主轴输出的产品分开存放,并分别构成独立的批次。同样,不同操作员、机器、班次、材料、工艺条件等的产品,也构成将产品划分为批次、进而从分开存放的部分中选取子组的自然依据。
- 按各时间间隔:这对于揭示随时间变化的原因特别有用。按相等间隔选取批次易于组织和管理。大多数用于保持控制的控制图都是基于相等的时间或数量。
1. 子组的构成和频率:
当控制图用于过程控制时,每个子组内的产品应为按生产顺序连续生产的产品。这样做有利于估计偶然波动,从而得出足够灵敏、能够检测过程变化的控制界限。假如从一个批次中随机抽取产品,那么批次生产过程中发生的变化会增大子组内的离散程度,导致控制界限变宽,从而降低控制图的灵敏度。
确定子组频率时,必须在抽取子组的成本与所获数据的价值之间取得平衡。
示例:
根据以往研究,如果过程平均值的偏移会造成很高的损失率(即相对于检验成本而言较高),那么频繁抽取小子组要比较少抽取大子组更好。例如,当损失率较高时,每半小时抽取 4 或 5 个的子组,要优于每小时抽取 8 或 10 个的子组。
假如单次检验成本相对较高。在这种情况下,最经济的设计是以相对较长的间隔(例如每 4 至 8 小时)抽取小子组(例如 2 个一组),并采用较窄的控制界限,例如 +/- 1.5。
2. 子组大小:子组大小决定界限线的宽度,从而决定未被检测出的变化的最大程度。不同子组大小下控制图检测不同程度过程变化的灵敏度,可以用操作特性曲线来界定。
a. 建立数据收集系统
如果控制图要作为日常车间工具使用,就必须简单易用。测量必须简化并避免误差。指示仪器的设计必须能够提供及时可靠的读数。更好的做法是,仪器设计成能够记录和显示数据。通过巧妙设计数据表或记录表,可以简化数据记录。工作条件也是一个因素。到处是切削油的机加工车间无法用普通铅笔和纸张保持整洁的记录。可以提供防护罩、特殊纸张和蜡笔。应避免誊抄日常数据。
b. 计算控制界限,并就如何解读结果以及各生产人员应采取的措施提供具体说明。
P 控制图
这类控制图适用于消费品生产,在这类生产中,质量的接收完全取决于产品是否合格。p 控制图监控通过/不通过型计数数据的波动。结果只有两种可能:该项目为不合格品或合格品。p 控制图用于判断一组项目中不合格品所占比例是否随时间保持统计稳定。
如果产品不符合规格或标准,即为不合格品。例如,设想一家为 Quality First 这样的客户生产玩具的玩具工厂。Quality First 要求产品质量的不合格率低于 2.5%。按照这一定义,我们定期监控不合格玩具,确保满足这一要求。
我建议我们的玩具工厂使用 p 控制图来监控不合格与合格数据。这类控制图涉及计数。在为使用 p 控制图而清点项目时,计数还必须满足以下两个条件:
- 在清点 n 个项目时,计数是指这 n 个项目中不合格品的数量。
- 假设 p 是某一项目为不合格品的概率;在单个样本中,p 的值对 n 个项目中的每一个都必须相同。
如果满足这两个条件,就可以用二项分布来估计计数的分布,并可以使用 p 控制图。必须注意,条件 2 并不总是成立。例如,有些人用 p 控制图来监控每月的准时交货情况。只有当该月每批货物准时交付的概率对所有货物都相同时,这样做才是有效的。大客户的订单往往享有优先权,因此其订单准时交付的概率与其他客户不同。在这种情况下,不应使用 p 控制图。下面的示例将带您了解如何绘制 p 控制图。
用于说明的示例:
某玩具工厂的喷漆工序检验部门一直致力于改进喷漆工序。工厂管理层正试图通过降低喷漆不符合项(统称为不合格品,包括严重不合格品、轻微不合格品以及某些可容许的不符合项)的百分比,来降低喷漆工序的质量成本。管理层为喷漆不符合项制定了以下操作定义:玩具存在油漆模糊、喷漆过量/不足、油漆污损以及其他少数类似类型的缺陷。检验团队决定每天随机抽取 100 个玩具作为样本。如果一个玩具存在一处或多处不符合项,即为不合格品。表中列出了 4 周共 25 天的数据。
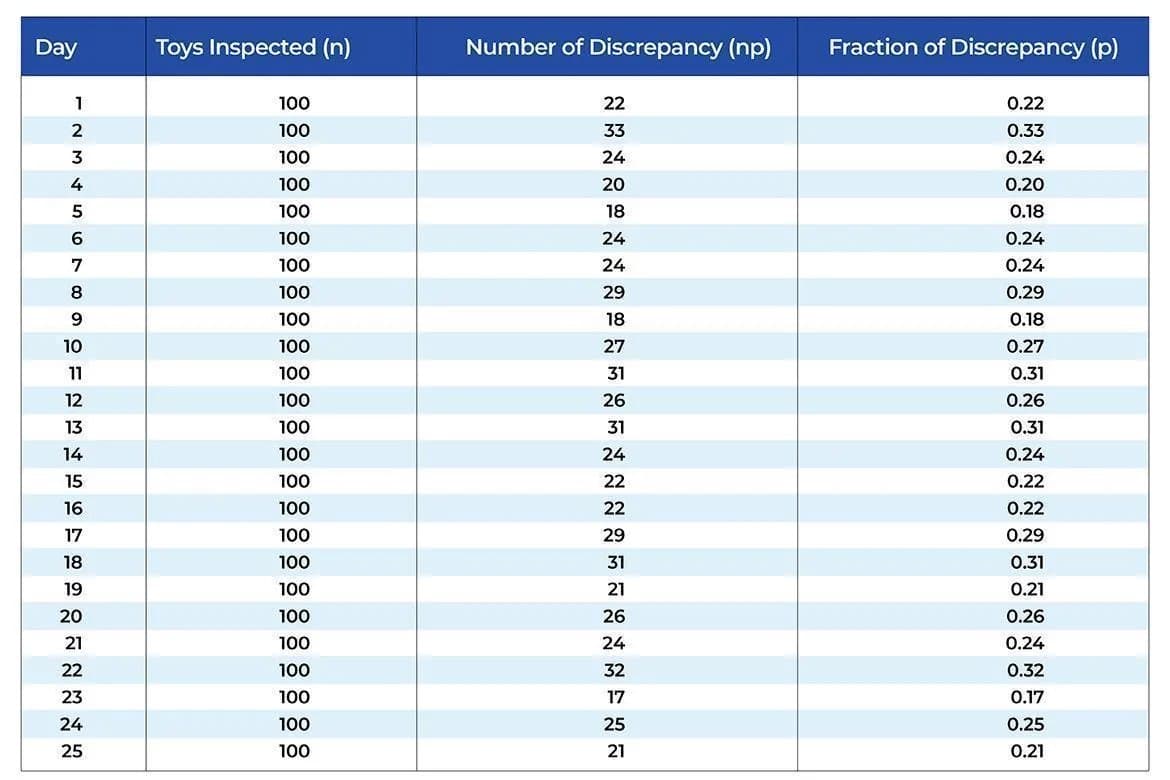
这些数据将用于绘制 p 控制图。子组大小为 n = 100。表中计算并列出了每个子组(每天)的 p 值。例如,第 1 天,在检验的 100 个玩具中发现了 22 个不符合品 (np)。因此,p = np/n = 22/100 = 0.22,即 22%。其他各天的 p 值以同样方法计算。
平均值和控制界限:
下一步是计算平均不符合率。为确定平均值,我们将所有 np 值相加,再除以所有 n 值之和。np 值之和为 621;n 值之和为 2500。平均值的计算如下所示。
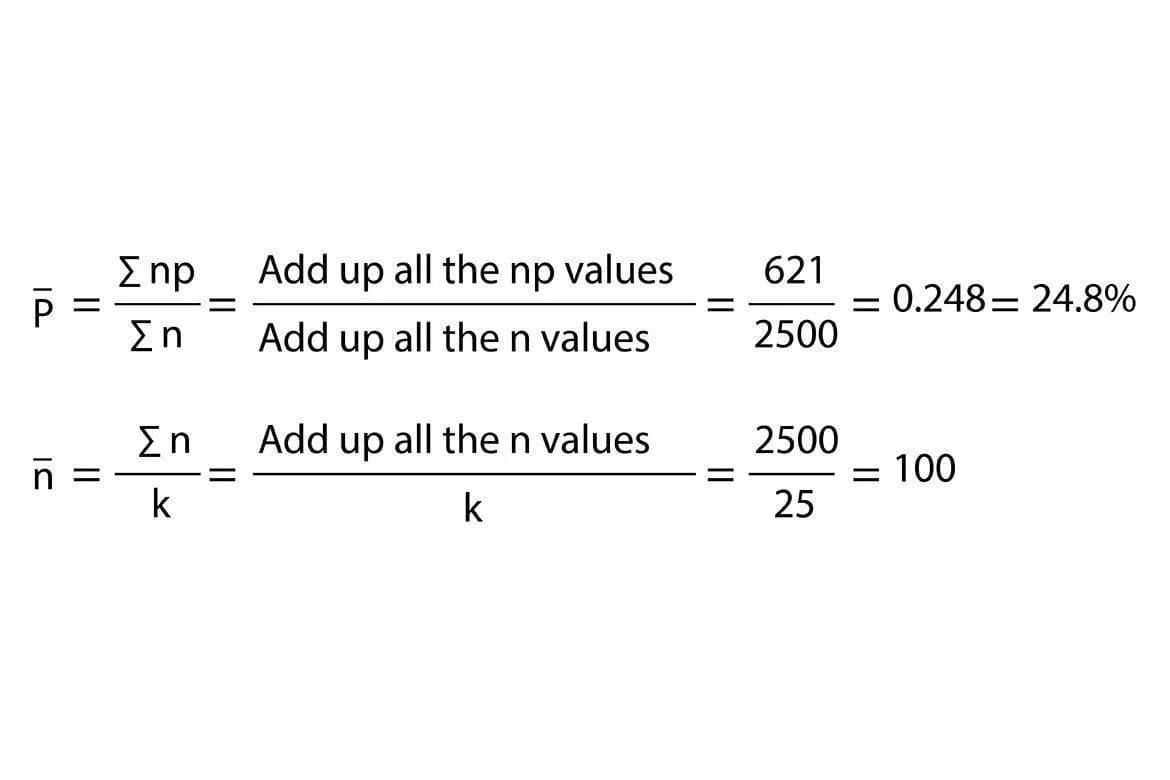
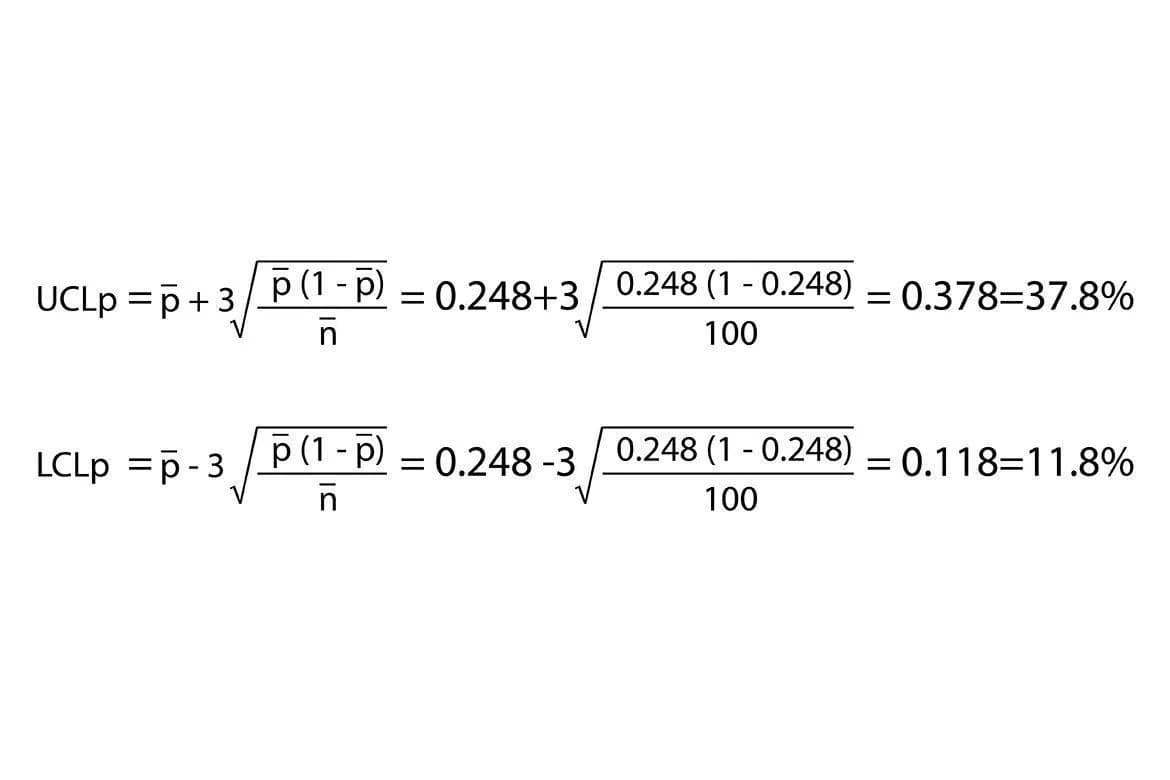
下一步是确定平均子组大小。由于子组大小恒定,平均子组大小为 100。第二个公式显示了这一平均值的计算,其中 k 为子组数量。下一步是计算控制界限。控制界限的计算如下所示。
利用这些数据和计算值,绘制出如下 p 控制图:
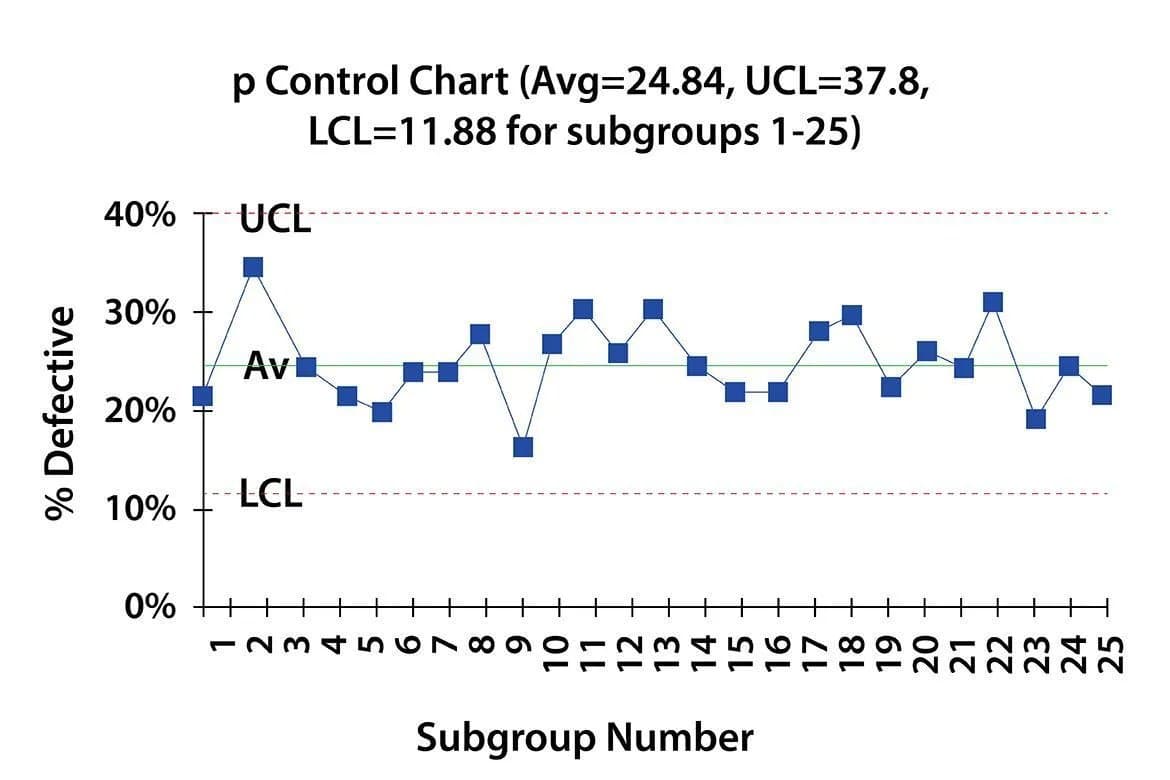
以下与 p 控制图相关的问答旨在帮助解读所生成的 p 控制图:
- p 控制图考察的是什么波动?
所考察的波动是喷漆不符合百分比每天之间的波动。
- 该过程是否处于统计控制状态?这意味着什么?
该过程处于统计控制状态。这意味着该过程是一致且可预测的。平均而言,每天约有 25% 的玩具存在喷漆不符合项。有些天可能高达 37%,有些天可能低至 12%。过程中只存在不可查明原因引起的波动。该过程处于统计控制状态。
- 接下来应如何着手改进这一过程?
请注意,这并不意味着该过程是可接受的。喷漆不符合率达到 25% 是不可接受的。下一步是运用故障排查流程,识别慢性问题的不可查明原因,以减少不符合项的数量。
4. 还可以将哪种统计工具与这张 p 控制图结合使用?为什么?
以纠正过程为支撑的帕累托图,是与这张 p 控制图配合使用的有效工具。正如之前的文章所讨论的,帕累托图可确定缺陷的原因及其发生频率。
关于使用可变子组大小的重要提示:
绘制 p 控制图时,子组大小应保持恒定。否则,n 值的变化不应超过 ± 25%。通过考察控制界限的公式,可以看出子组大小的影响。控制界限公式中,平均子组大小位于根号下的分母中。如果子组大小变化太大,平均子组大小就不能很好地估计 n。因此,在这种情况下,必须针对每个不同的子组大小分别计算控制界限。在控制界限公式中,用实际子组大小 n 代替 nbar。
在结束本文之前,我想提醒大家,撰写这些文章的目的是帮助那些采用基本精简体系、仅勉强具备与 Quality First 开展业务资格的供应商。这些供应商可能配备、也可能未配备推行上述过程能力改进所需的生产或质检人员。至于是否采取进一步措施来扩展公司的技术能力和专业知识、坚定提升能力以争取未来业务的决心,仍将由各供应商的管理层自行决定。