QC Story – 推论的检验与验证
推论的检验与验证很容易出错。但只要方法正确,就能带来可观的成果。
现在进入 QC Story 程序的下一个阶段。
推论的检验与验证非常重要,因为这一过程很容易出错。只要方法正确,对问题原因的主观指责就会变为客观证据,从而为取得可观成果开辟道路。
在大多数项目中,需要获取过往数据之外的信息。这些缺失的信息大多来自对当前生产的研究。此类研究有多种形式;总体而言,它们是最有价值的一套诊断工具,包括过程能力研究、对过程和产品的剖析、发现隐藏的影响参数,以及提供比车间常规仪器精度更高的专用测量仪器。
我想借用上一篇玩具工厂的喷漆案例来介绍推论的检验与验证过程。我将再次使用之前的表格和图表(表 1 和图表 1)帮助大家回顾。这些数据是在建立任何推论、采取任何过程改进措施之前收集的。
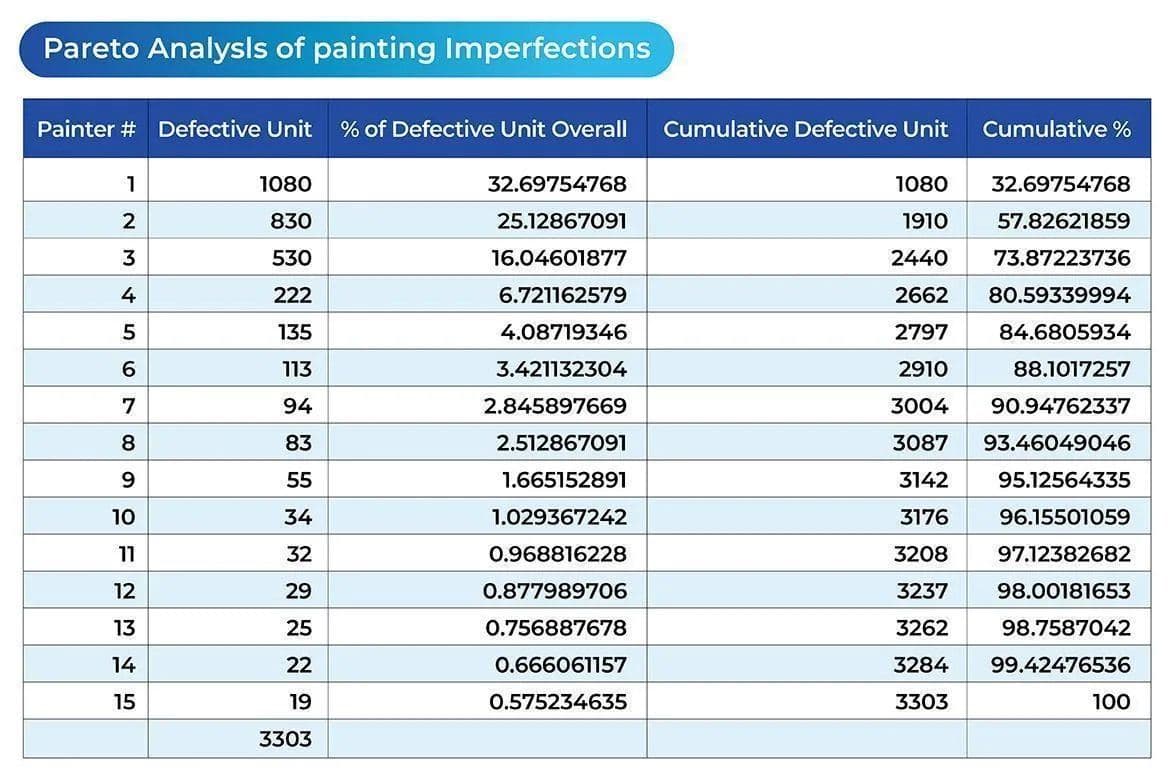
表 1
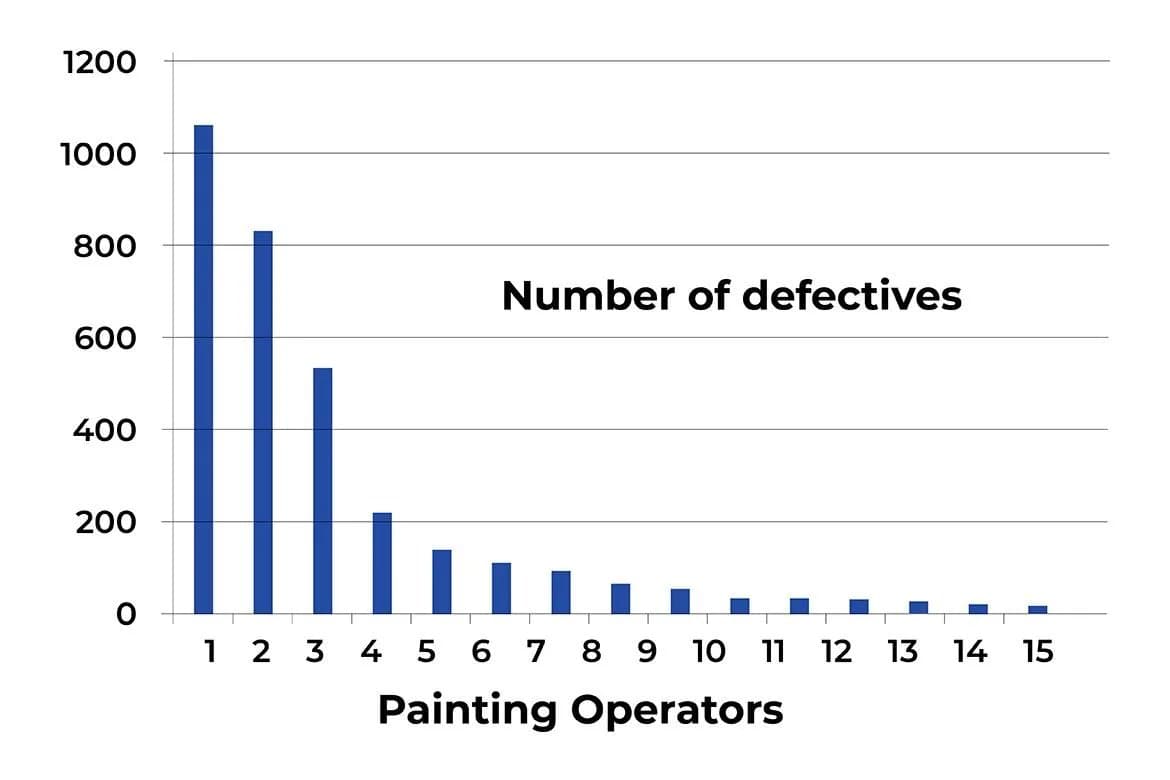
图表 1
为解决关键少数问题,我将重点关注 1 号喷漆工,因为他造成的缺陷最多,占 15 名喷漆操作员全部缺陷的 32.7%。
观察总结(参见表 1 和图表 1)
- 大部分缺陷来自 1 号喷漆工。
- 据生产经理介绍,尽管已提供基本操作培训,1 号喷漆工对喷漆工序仍相对生疏。
- 1 号喷漆工在前 3 周(第 1 周、第 2 周和第 3 周)负责玩偶面部五官喷漆,第 4 周则负责玩偶头发喷漆。
- 生产信息与检验数据记录同这 4 周内喷漆部位的变化相吻合。
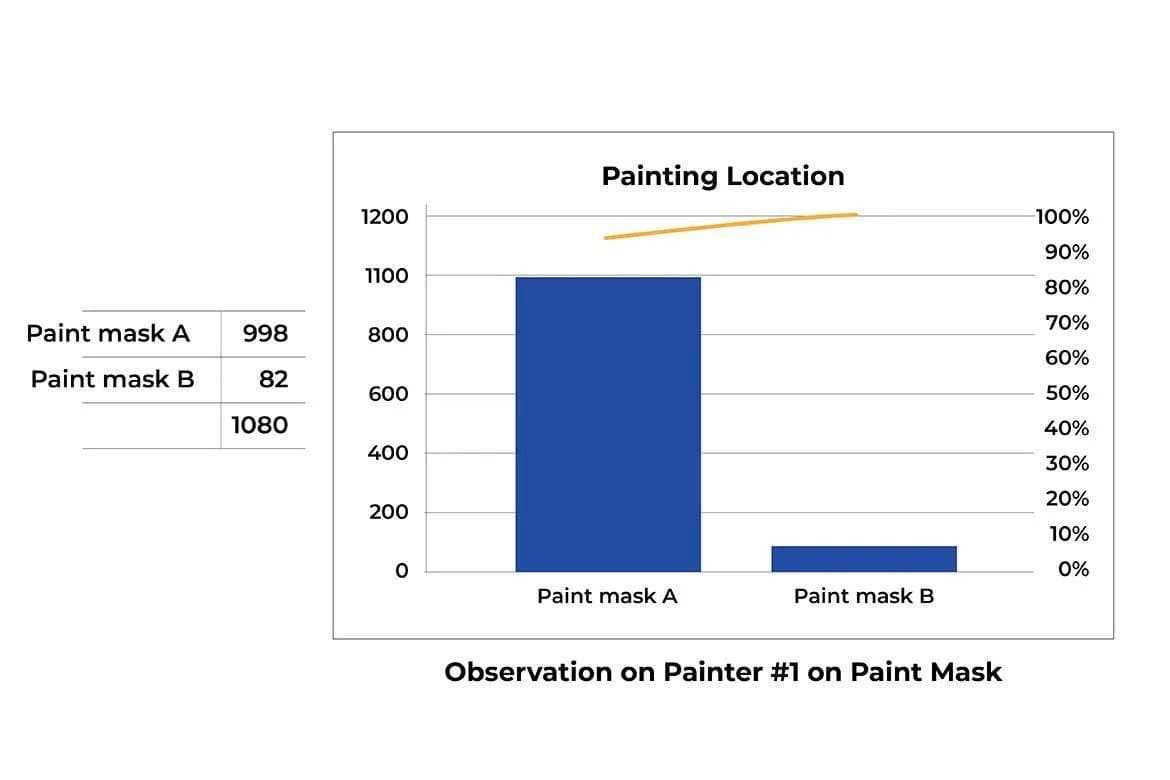
- 喷漆模板 A 用于玩偶面部五官,涵盖眼睛、鼻子、嘴唇和耳朵的喷漆,喷漆需穿过模板的狭窄开口才能到达玩偶面部;而喷漆模板 B 用于玩偶头发,是一种遮挡玩偶非喷漆部位的开放式模板,对于这种镂空模板,喷漆无需穿过任何狭窄开口。
首先,我们检查了他在这 4 周中每周所产生的共 1080 个缺陷,试图确定不同时间是否会导致所产生缺陷的变化。从以下根据生产部门检验数据记录制作的图表中可以看出,第 4 周的缺陷大幅减少(见图表 2)。因此,我们想了解第 4 周是否有任何工艺变化。
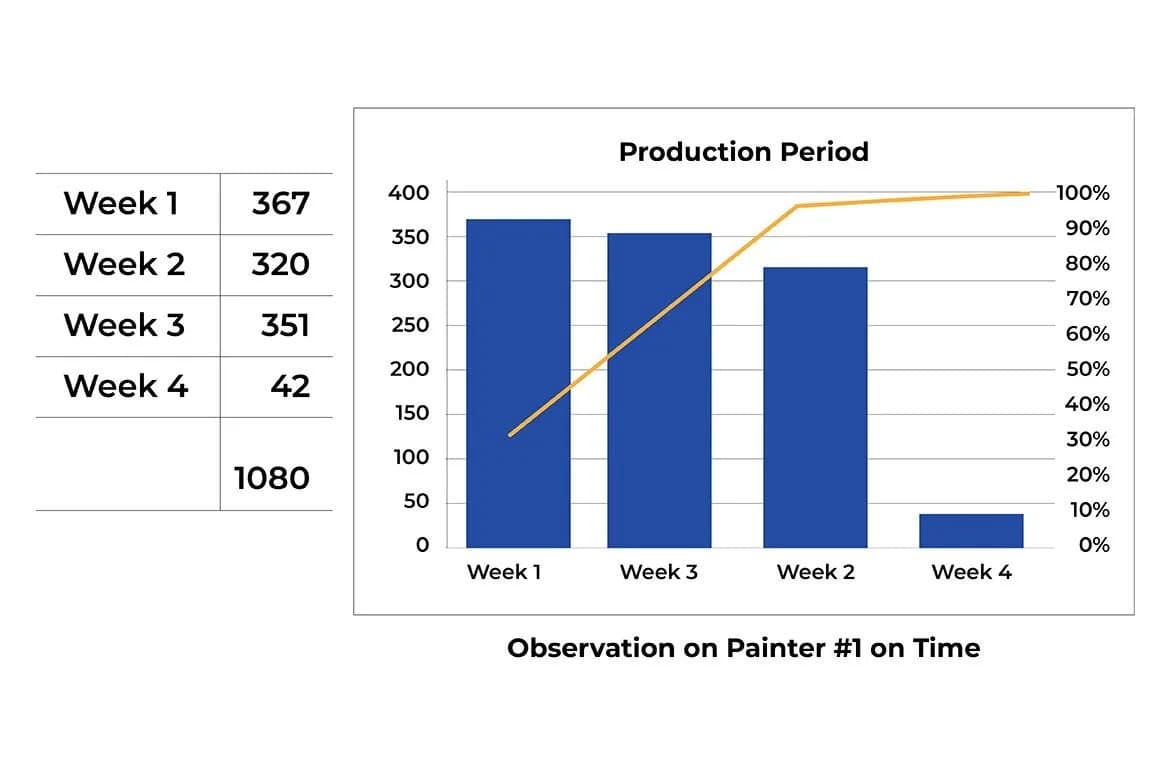
图表 2
其次,我们查阅了检验数据记录,检查缺陷在各喷漆部位的分布情况,即 1 号喷漆工在这 4 周内的工作部位,以确定喷漆部位是否会导致缺陷数量的变化。以下图表显示,使用喷漆模板 B 代替喷漆模板 A 后,缺陷大幅减少(见图表 3)。因此,我们想找出为何使用不同的喷漆模板会使缺陷下降。
图表 3
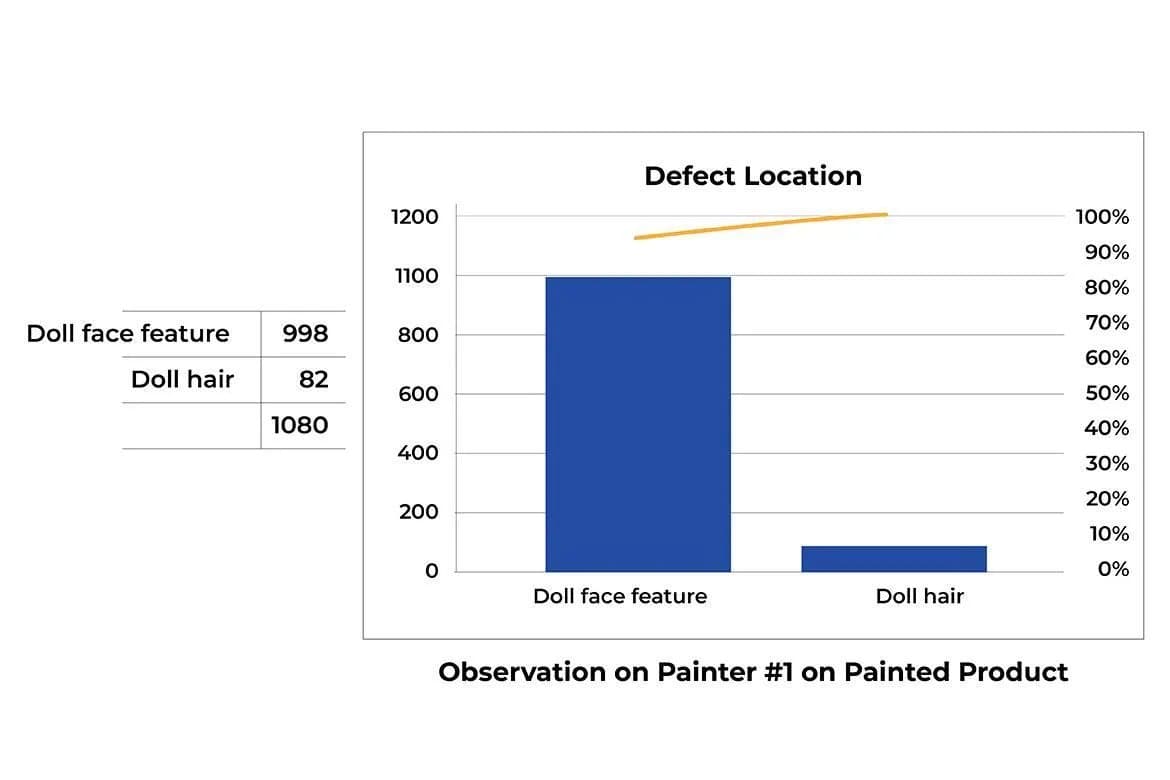
第三,我们检查了他在这 4 周内产生的 1080 个缺陷,试图确定不同的喷漆产品是否会导致所产生缺陷的变化。从以下根据生产部门检验数据记录制作的图表(图表 4)中可以看出,与玩偶面部五官相比,玩偶头发喷漆的缺陷大幅减少。因此,我们想找出为何使用不同的喷漆模板为玩偶不同部位喷漆会使缺陷数量下降。
图表 4
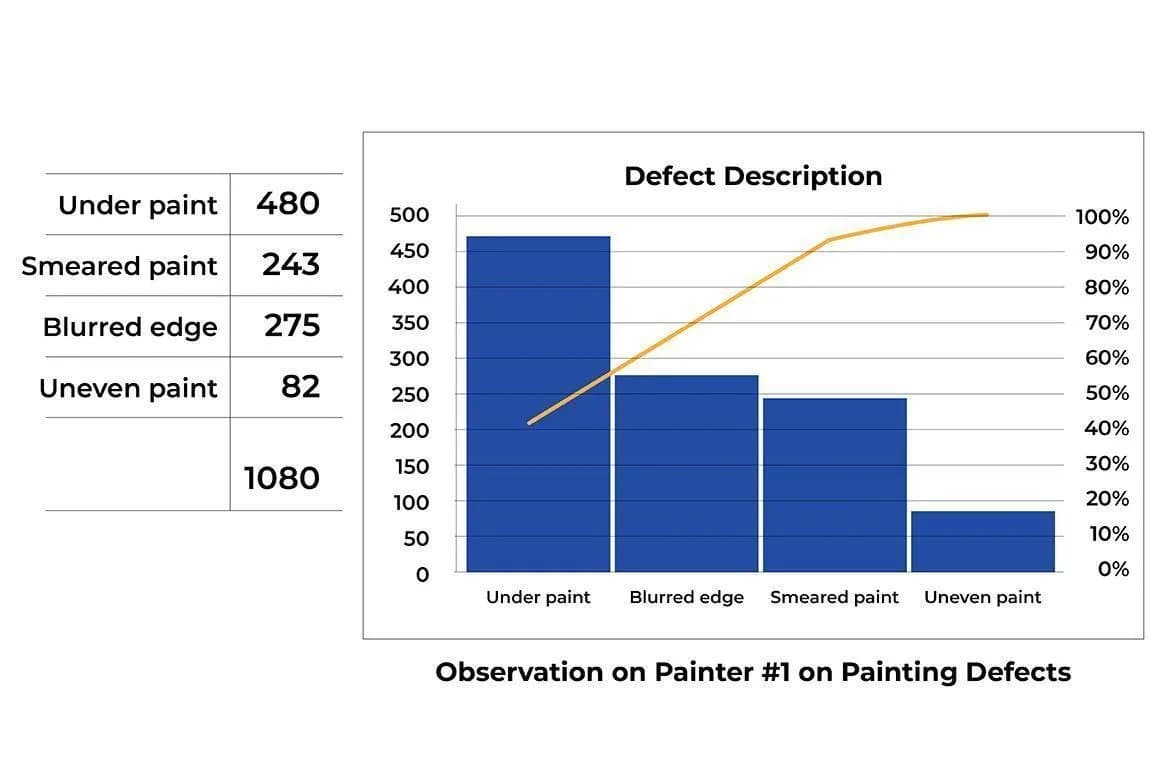
最后,我们检查了 1 号喷漆工在这 4 周内产生的 1080 个缺陷,以确定他产生了哪些不同的喷漆缺陷及其相应频率。从以下同样根据生产部门检验数据记录制作的图表中可以看出,与其他缺陷相比,“喷漆不均”缺陷大幅减少(见图表 5)。根据检验数据记录,质检经理告诉我,“喷漆不均”缺陷仅与玩偶头发喷漆工序有关,而与另一个玩偶面部五官喷漆工序无关。
图表 5
确立的推论:由质检经理与喷漆工艺工程师共同完成
- 带狭窄开口的喷漆模板每喷 10 次必须用化学溶剂清洁一次,以防多余油漆残留在开口附近,堵塞喷漆作业。经确认,未遵守这一清洁流程是所产生缺陷的主要可查明原因。
- 1 号喷漆工入职时间相对较短,需要在初始培训中指导其严格执行化学溶剂清洁。
- 生产信息与检验数据记录相吻合,表明这一单一推论很可能成立。
- 接下来将参照所确立的推论采取过程改进的纠正措施。
过程改进措施实施三个月后,我有机会再次与该玩具工厂的生产经理和质检经理会面。我们再次调取、检查并分析了生产信息与检验数据记录,以验证过程改进的程度。同样采用连续 4 周的检验数据记录,得到了如下表所示的过程质量控制检验记录(见表 2 和图表 6)。
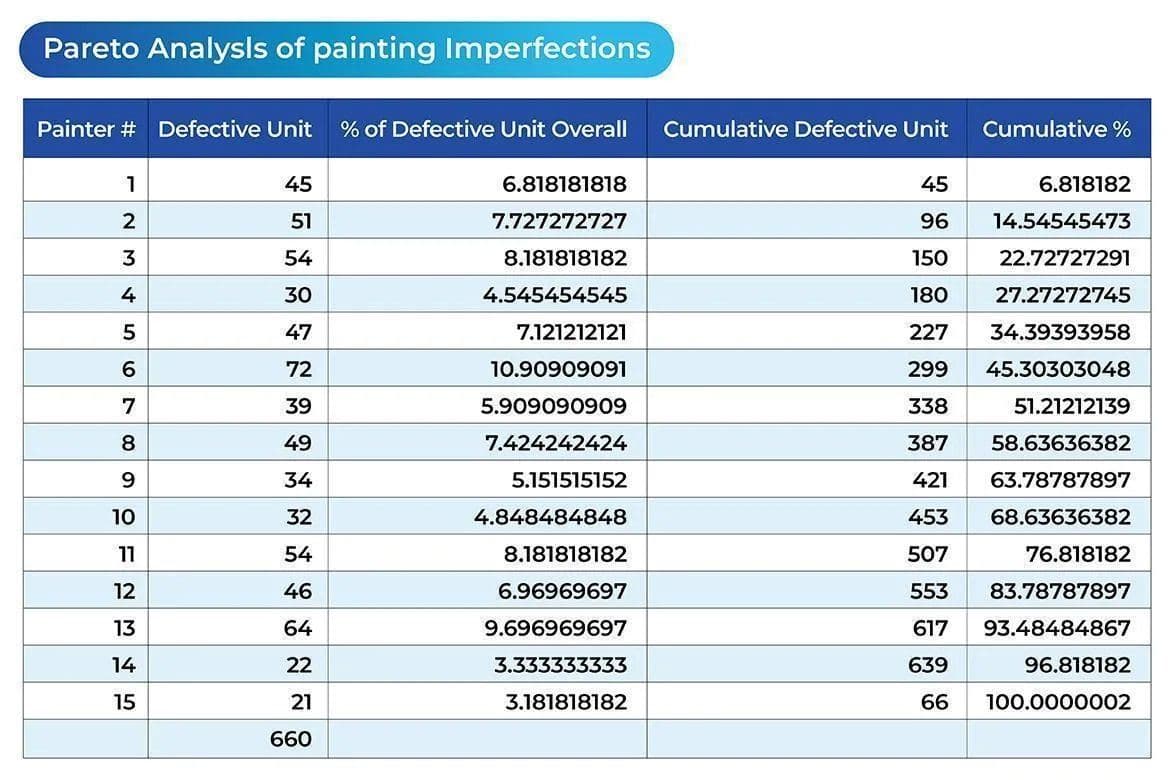
表 2
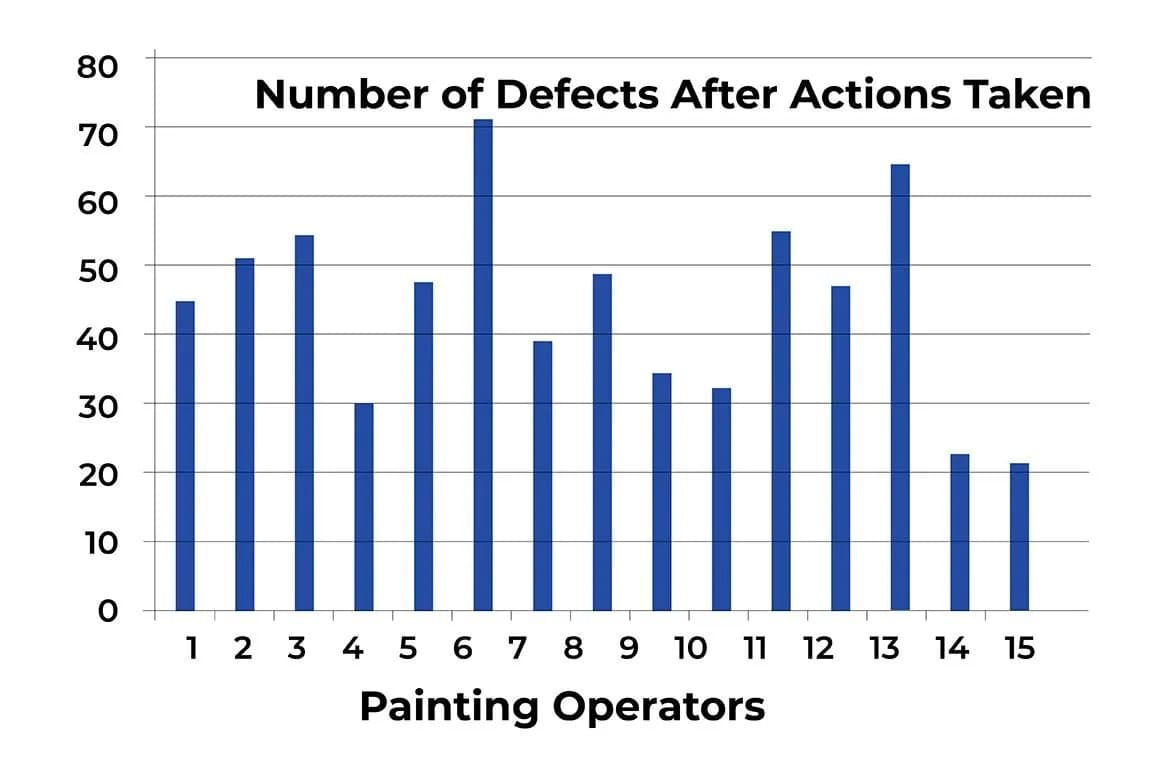
图表 6
因此,我们一致同意,根据所确立的推论,即 1 号喷漆工在这 4 周内产生较多缺陷的相关因果关系,总结所有纠正措施。
根据确立的推论实施的措施
- 为每个喷漆工位提供作业指导书并醒目张贴。指导书内容为:“喷漆模板须每喷 10 – 30 次用所配发的化学溶剂清洁一次,以防多余油漆残留在开口附近,堵塞喷漆作业。
- 作业主管应培训所有新喷漆工,确保正确执行清洁流程。经验证,该清洁频率对该特定开口而言是足够的,且油漆黏度可确保维持预期的喷漆效果。
- 由作业主管每天审核检验数据记录,取代生产经理每周审核。
- 生产经理每月验证质量改进情况。
推论得到验证后,纠正过程随即开始。该过程尚需验证以确认其能力,我将在下一篇文章中进一步介绍。