QC Story – Het herstelproces en procesbeheersing
Procesbeheersing is een belangrijk hulpmiddel bij kwaliteitscontrole. Het helpt complexe processen te beheren en te bewaken tot een hoog niveau van consistentie...
In het vorige artikel bevestigden we de theorie dat een spuitmasker met een smalle opening elke 10-30 spuitbeurten met een chemisch oplosmiddel moet worden gereinigd om te voorkomen dat overtollige lak naast de opening achterblijft en het spuiten blokkeert.
Ik wil de procesverbetering evalueren door opnieuw te kijken naar het aantal defecten dat deze 15 spuitlakoperators produceerden. De volgende tabel en grafiek (zie Tabel 1 en Grafiek 1) geven de algehele productiesituatie weer vóórdat de corrigerende maatregel werd genomen, met het aantal defecten dat in de productieperiode van 4 weken werd geproduceerd.
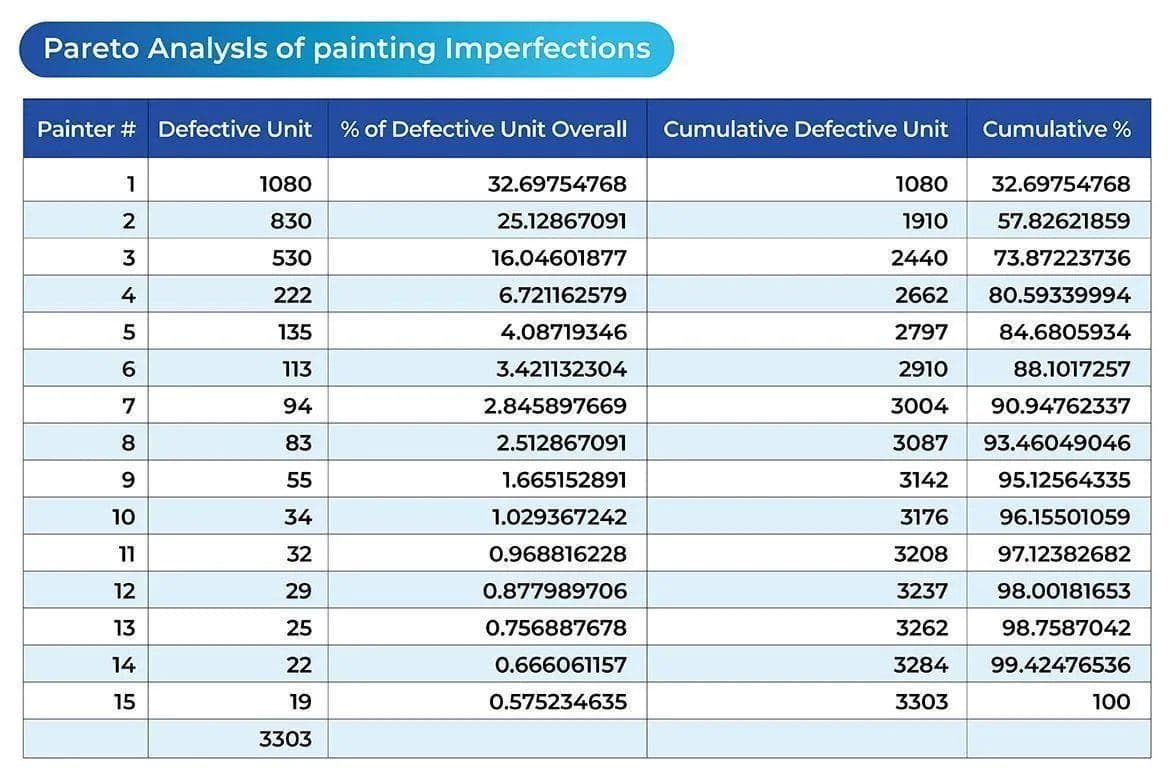
Tabel 1
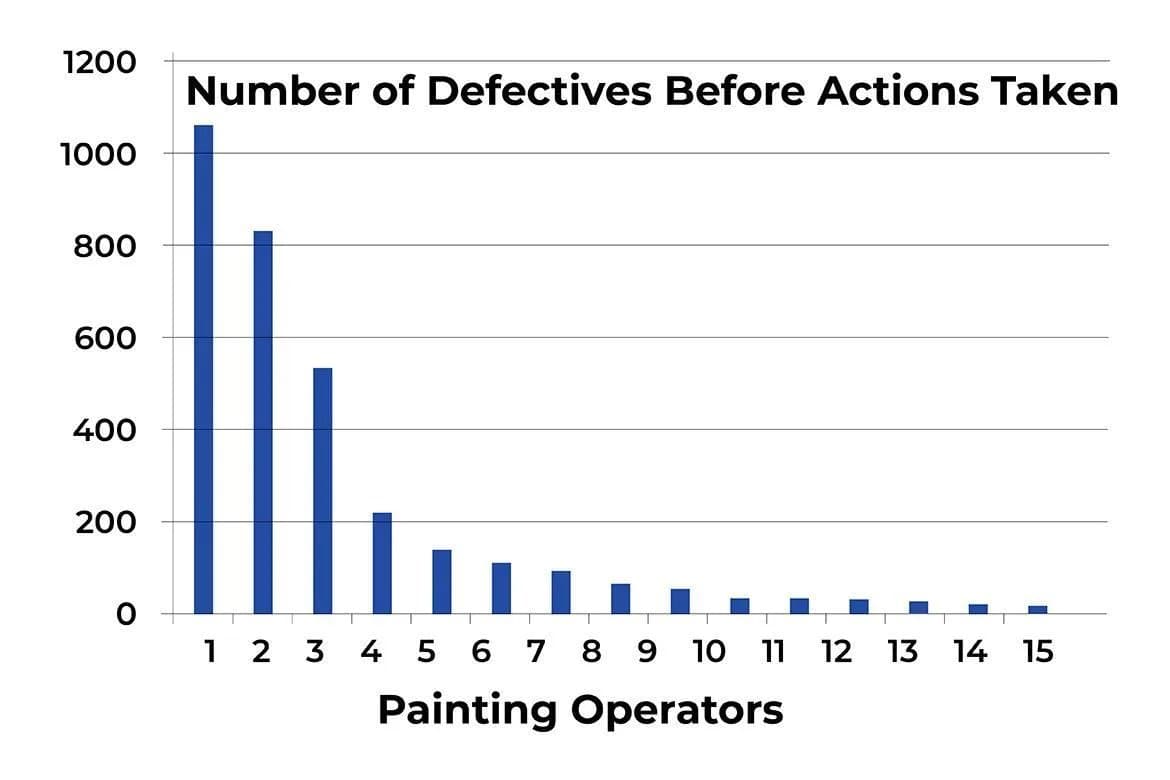
Grafiek 1
De volgende tabel en grafiek (zie Tabel 2 en Grafiek 2) geven de algehele productiesituatie weer nadat de corrigerende maatregelen waren genomen, met het overeenkomstige aantal defecten dat in de productieperiode van 4 weken werd geproduceerd.
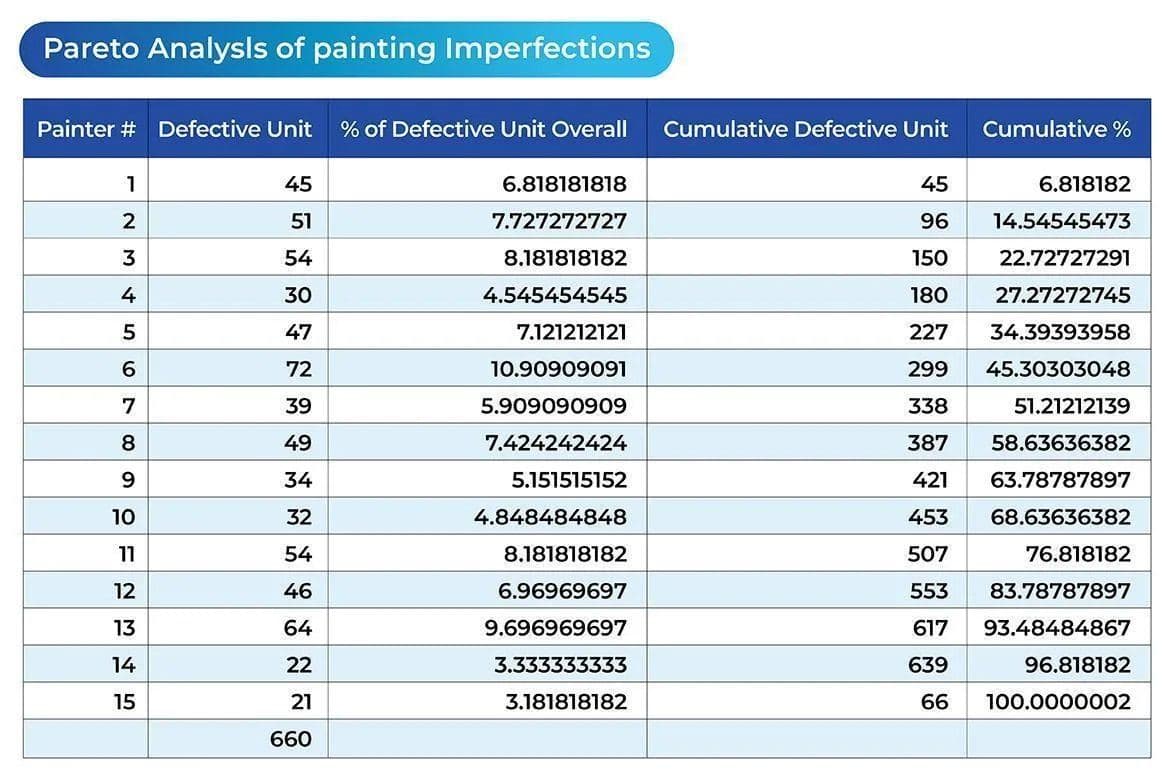
Tabel 2
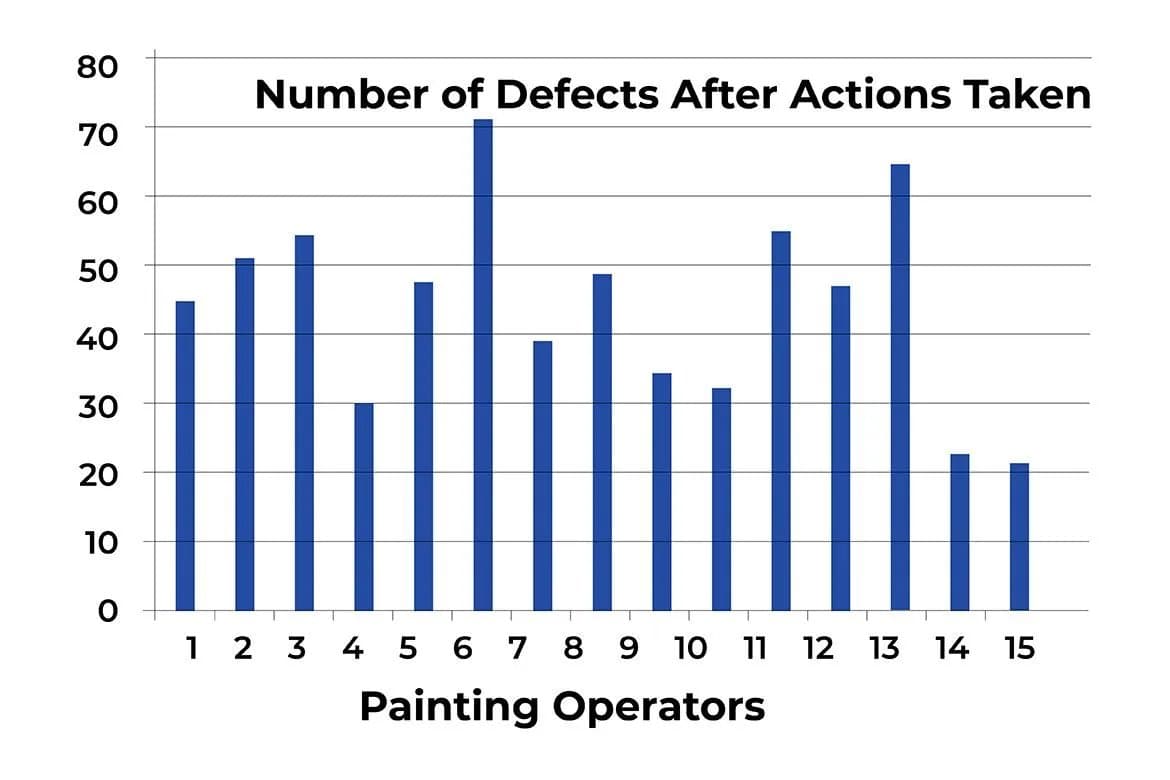
Grafiek 2
Op basis van de bovenstaande vier grafieken, die elk de algehele productiesituatie over een periode van 4 weken weergeven aan de hand van de inspectieregistraties van het werk van dezelfde 15 spuitlakoperators, kon de productiemanager van de fabriek concluderen dat de belangrijkste toewijsbare oorzaak van de defecten was gevonden. De sporadische problemen (de vitale weinige) waren opgelost (zie Grafiek 3). Het proces was hersteld naar een ‘beheerste’ toestand, zoals weergegeven in de volgende grafiek. Het totale aantal defecten over 4 weken van de 15 operators daalde van 3303 naar 660.
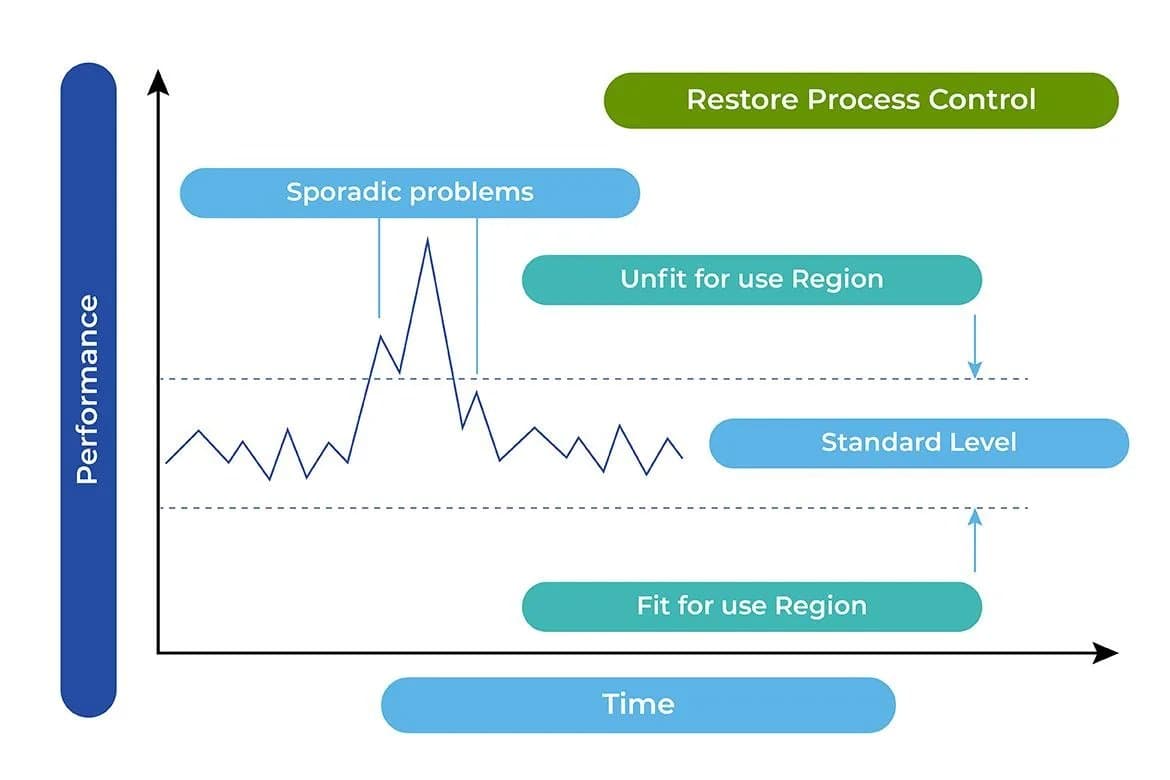
Grafiek 3
Om de procescapabiliteit verder te verbeteren, moeten de overige ‘triviale vele’ problemen worden geïdentificeerd, waarvan er veel onder chronische problemen kunnen vallen. Corrigerende maatregelen voor zulke problemen lopen uiteen en moeten afzonderlijk worden aangepakt. Wanneer eventuele noodzakelijke bedrijfsbrede maatregelen succesvol zijn, kan een verder verbeterde standaard worden bereikt, zoals weergegeven in de volgende grafiek (zie Grafiek 4).
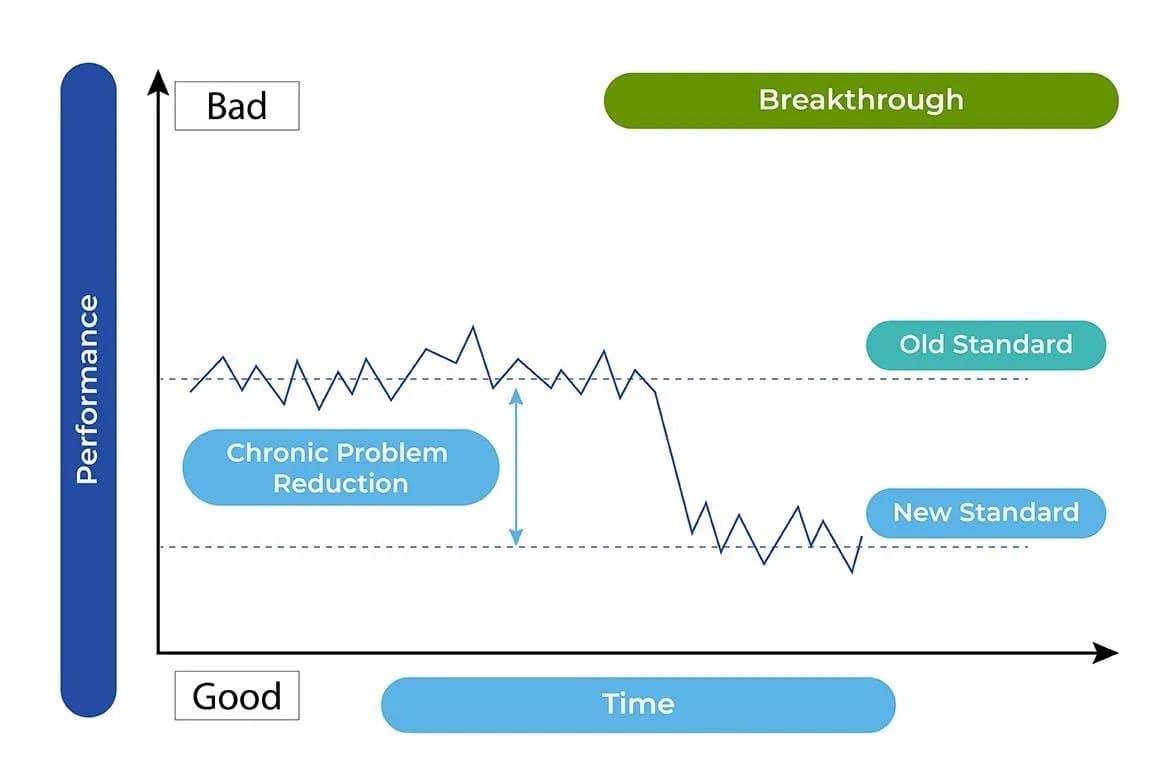
Grafiek 4
Bedrijfsbrede maatregelen vergen doorgaans aanzienlijke inspanningen, waardoor kwaliteitskosten een bepalende factor zijn om de invoering ervan te rechtvaardigen. Zulke kosten kunnen voortkomen uit nieuwe productieapparatuur, het overstappen naar andere toeleveranciers van componenten, … enz., en een mogelijke ingrijpende verandering van de bedrijfscultuur in de productie. Wanneer door het nemen van de noodzakelijke doorbraakmaatregelen een nieuw, hoger prestatieniveau wordt bereikt, wordt de productiecapabiliteit van de fabriek verder vergroot.
Procescapabiliteit en procesbeheersing
Voordat ik dit onderwerp bespreek, kom ik graag terug op het oorspronkelijke doel en breid ik de bespreking uit naar procesverbetering door de volgende begrippen te verduidelijken die onlosmakelijk met procesbeheersing verbonden zijn.
Procesbeheersing wordt gedefinieerd als een activiteit die ervoor zorgt dat een proces stabiel en voorspelbaar is en voortdurend werkt op het vastgestelde prestatieniveau met behulp van normale variatie. Eenvoudig gezegd wordt het beschreven als een methode om een proces te verbeteren en te beheersen met behulp van statistische analyse.
Procesbeheersing is een belangrijk hulpmiddel dat wordt toegepast in uiteenlopende sectoren, zoals elektriciteitscentrales, chemische verwerking, de voedings- en drankenindustrie, de maakindustrie en olieraffinage, naast ons onderwerp: de productie van consumentenproducten. Dit productieproces wordt gebruikt om een veilig, economisch en consistent productieniveau te bereiken dat met uitsluitend handmatige bediening door mensen onmogelijk is. Het helpt complexe processen te beheren en te bewaken tot een hoog niveau van consistentie. Het omvat de manieren waarop machines en industrieën een taak uitvoeren.
Een procescapabiliteitsstudie is belangrijk, omdat alle procesverbeteringsactiviteiten vóór de invoering zorgvuldig moeten worden onderzocht. Een van de meest voorkomende situaties bij een proceswijziging is ‘het proces kan de toleranties niet aanhouden’. Ook worden capabiliteitsstudies veel toegepast voor procesvariabelen wanneer wordt aangenomen dat deze normaal verdeeld zijn. Het toetsen van deze theorie vereist een onderzoek van de lopende productie om de ‘procescapabiliteit’ te bepalen. Zodra deze capabiliteit is gemeten, kan ze worden vergeleken met de toleranties om te bepalen of het proces de toleranties kan aanhouden.
Procescapabiliteitsanalyse
Het meten van procescapabiliteit is het kwantificerende en voorspellende aspect van het gebruik van het begrip procescapabiliteit. Deze meting wordt uitgevoerd zonder dat de tolerantie van het product bekend hoeft te zijn. De 6s-waarde die de inherente capabiliteit uitdrukt, verwijst niet naar de tolerantie.
Het gebruik van de gemeten capabiliteit dient daarentegen grotendeels twee hoofddoelen, die beide wél met de toleranties te maken hebben:
1. Als hulpmiddel bij voorspelling – om de vraag te beantwoorden: zal dit proces de gespecificeerde producttolerantie aanhouden?
2. Als hulpmiddel bij analyse: ‘Waarom houdt dit proces de gespecificeerde producttolerantie niet aan?’
‘Procescapabiliteitsanalyse’ verwijst naar het onderzoeken van het proces om beide vragen te beantwoorden.
Inherente reproduceerbaarheid versus tolerantie
De meest elementaire vorm van procescapabiliteitsanalyse vergelijkt de inherente reproduceerbaarheid van het proces met de producttolerantie. Figuur A geeft zo’n verband grafisch weer en laat zien dat het proces aan de toleranties kan voldoen.
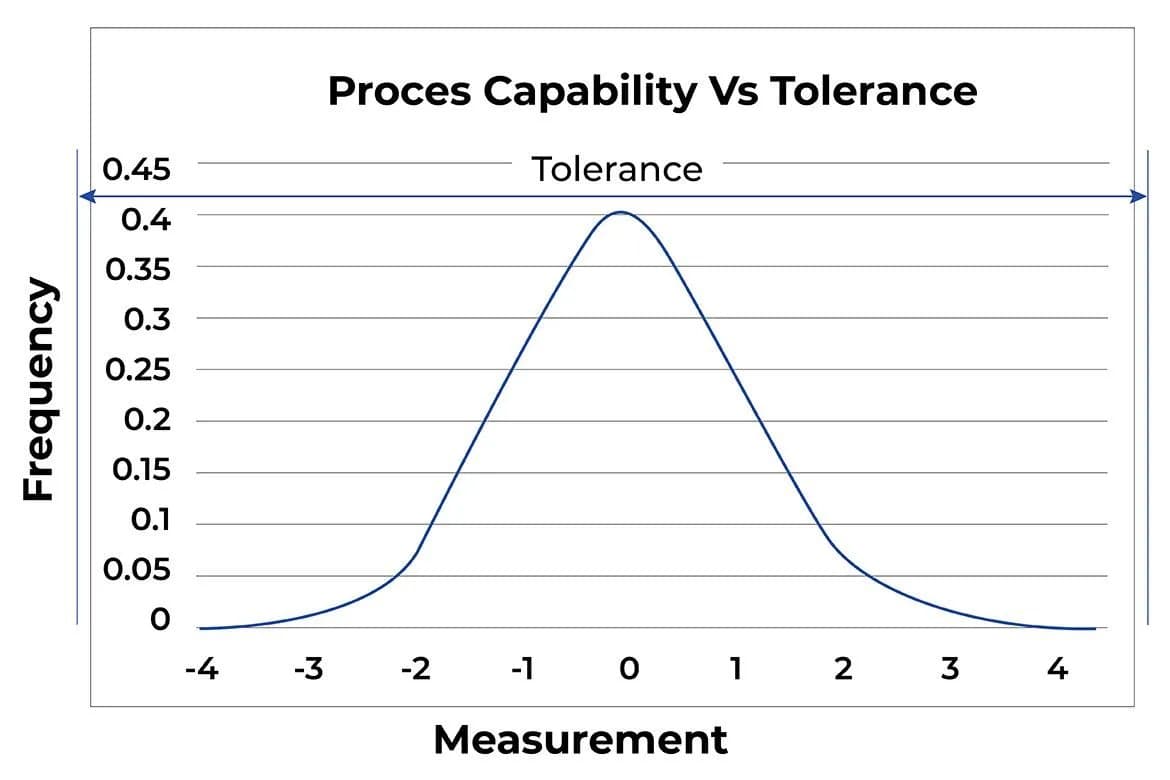
Figuur A
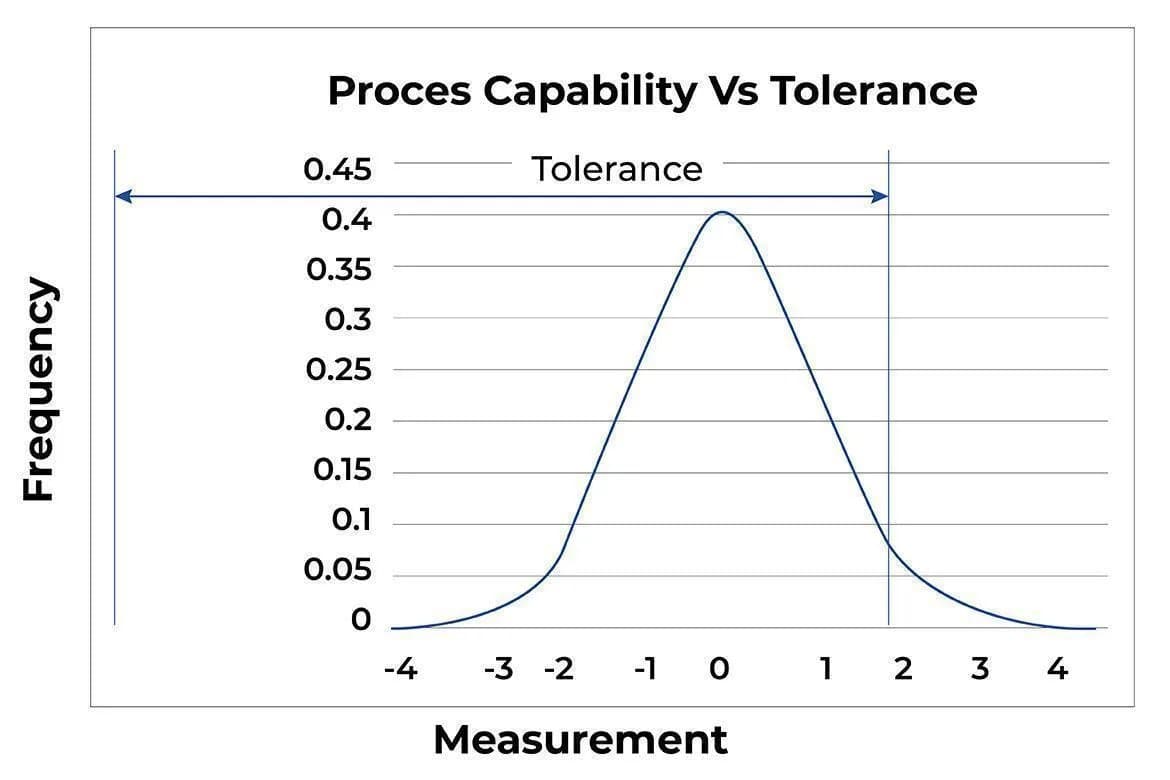
Figuur B toont daarentegen hetzelfde proces als Figuur A, maar dit werkt zo krap ten opzichte van een tolerantie dat defecten onvermijdelijk zijn. Hier is duidelijk dat het proces niet aan de tolerantie kan voldoen.
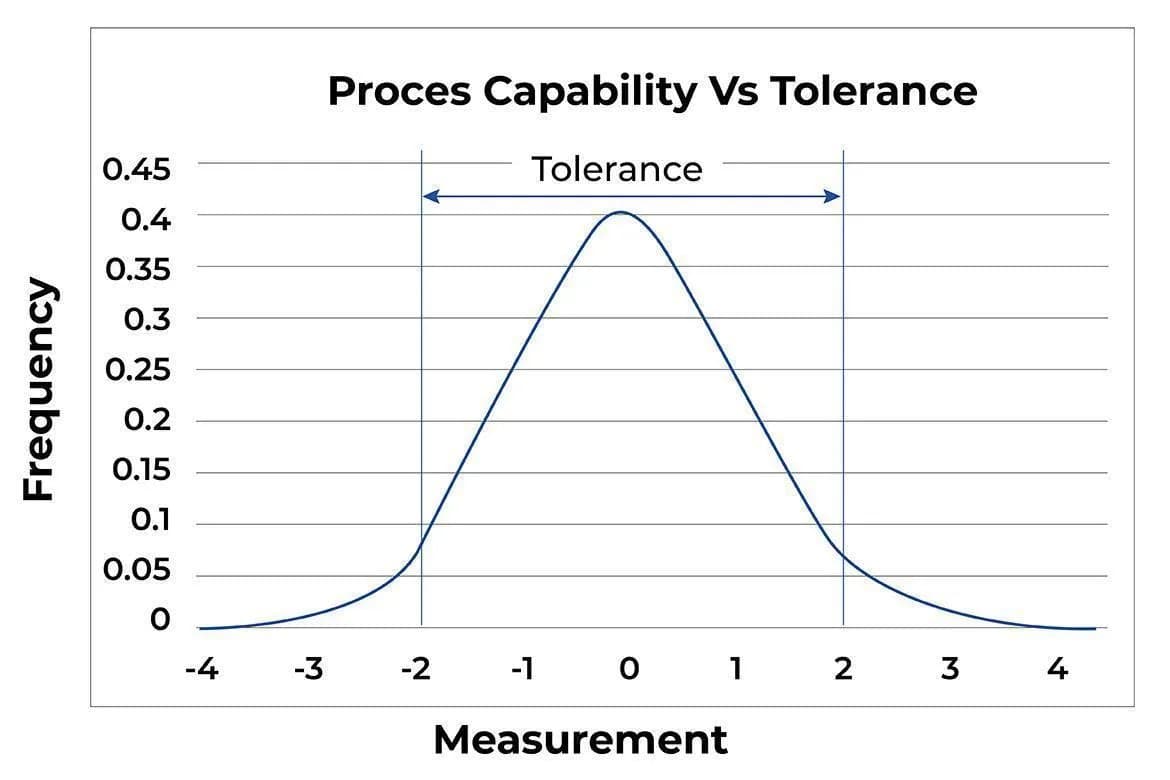
Figuur B
Waarom houden toereikende processen de toleranties niet aan?
In de praktijk zijn er veel situaties waarin toleranties nog steeds niet worden gehaald, ook al is de inherente reproduceerbaarheid van het proces toereikend om aan de toleranties te voldoen. Enkele hoofdredenen verklaren de meeste van deze tekortkomingen.
Verkeerd ingesteld proces: Figuur C toont hetzelfde proces als Figuur A. De ‘centrering’ van het proces in Figuur C is echter marginaal, en het proces loopt het risico defecten te produceren. In Figuur D is hetzelfde proces nu zo slecht gecentreerd dat er defecten worden geproduceerd.
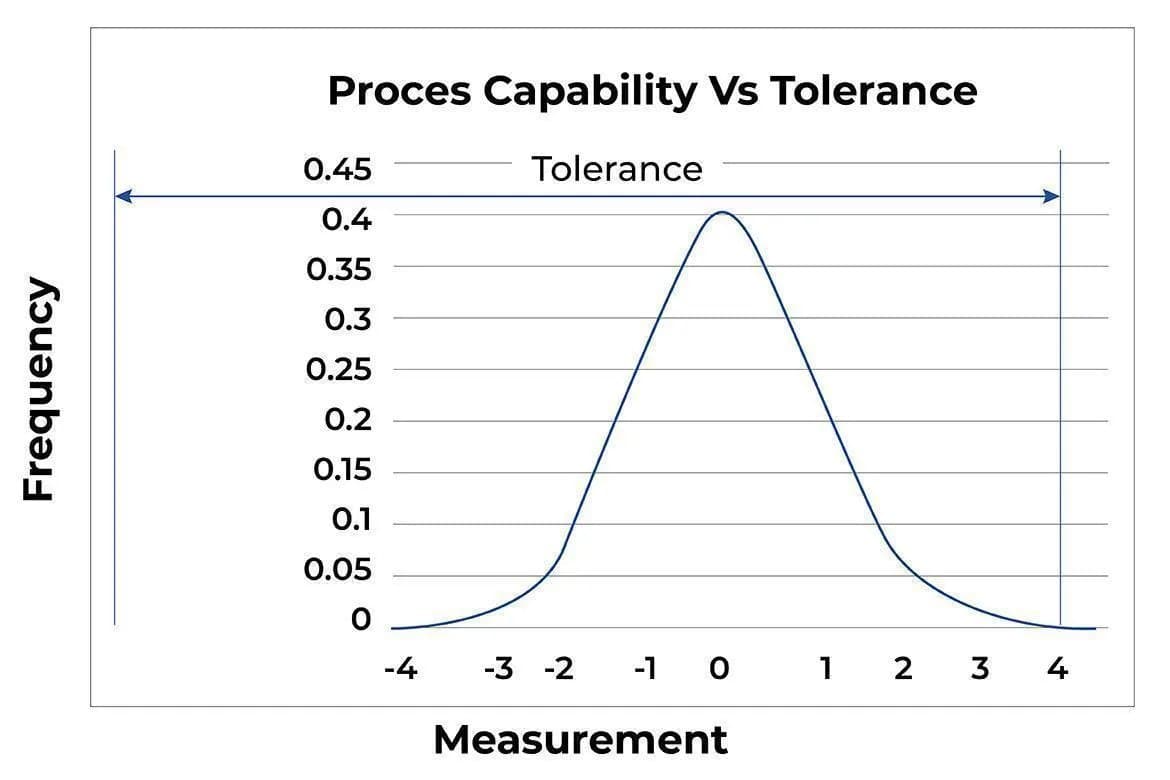
Figuur C
Figuur D
Er is nog een nuttig hulpmiddel bij procesbeheersing dat ik in het volgende artikel zal bespreken: regelkaarten. In het bijzonder zal de regelkaart voor het percentage defecten (p-kaart) worden geïntroduceerd. Dit hulpmiddel is waardevol voor veel van onze leveranciers die consumentenproducten produceren.