QC Story – Regelkaarten
Een regelkaart is een grafische vergelijking van procesprestatiegegevens met berekende kwaliteitsregelgrenzen, die als grenslijnen op de kaart worden getekend.
Zoals ik in mijn eerste artikel zei, vroeg mijn directe leidinggevende, de heer Boss, VP Merchandising, mij om de bedrijfsleiding enkele aanbevelingen voor te leggen om de klantretouren terug te brengen van 8% op jaarbasis naar 6%.
Net als veel van onze concurrenten in de detailhandel kopen wij producten bij leveranciers met kwaliteitssystemen van uiteenlopend niveau. Sommige van deze leveranciers hebben een uitgebreid kwaliteitssysteem, d.w.z. ze zijn ISO 9001-gecertificeerd. Veel van hen werken echter met een sober kwaliteitssysteem, dat er nauwelijks voor volstaat om als leverancier van ons bedrijf, Quality First, te worden gekwalificeerd.
Deze leveranciers met een sober systeem hebben hulp nodig om hun procescapabiliteit te handhaven, en minimaal om processtabiliteit en procesbeheersing te waarborgen. Ik ben daarom van plan hun het statistische hulpmiddel van de regelkaart te introduceren, in de verwachting dat dit het resultaat van hun productie verbetert en de klantretouren van Quality First vermindert. Wanneer zij de beperkingen of grenzen van het toepassen van de regelkaart begrijpen, zijn de leveranciers van Quality First hopelijk beter in staat te bepalen of dit statistische hulpmiddel nuttig is voor hun productieprocessen.
Het concept van regelkaarten
Het uiteindelijke doel van een proces is het product aan de specificaties te laten voldoen. Zodra productieplanning en engineering de productie capabele processen hebben geleverd, is het de taak van procesbeheersing om het maximale uit deze processen te halen door ze op een stabiel en uniform prestatieniveau te laten draaien. Een belangrijk hulpmiddel daarbij is de regelkaart.
Een regelkaart is een grafische vergelijking van procesprestatiegegevens met berekende kwaliteitsregelgrenzen, die als grenslijnen op de kaart worden getekend. De procesprestatiegegevens bestaan doorgaans uit groepen metingen (verzameld uit subgroepen) die in een regelmatige productievolgorde worden verzameld, waarbij de volgorde behouden blijft.
Het voornaamste gebruik van de regelkaart is het opsporen van toewijsbare oorzaken van variatie in het proces. De term toewijsbare oorzaken heeft een speciale betekenis; het is essentieel deze betekenis te begrijpen om het concept van de regelkaart te begrijpen.
Procesvariaties zijn terug te voeren op twee soorten oorzaken: (1) toevallige, bijvoorbeeld uitsluitend als gevolg van toeval, en (2) toewijsbare, bijvoorbeeld als gevolg van specifieke, op te sporen oorzaken. Deze twee soorten procesvariatie zijn ook in de vorige artikelen besproken. Wanneer deze variaties buiten de toelaatbare grenzen vallen, worden er defecte producten geproduceerd. In categorische zin leiden toevallige oorzaken tot chronische defecten en toewijsbare oorzaken tot sporadische defecten.
Idealiter zijn in een proces alleen toevallige oorzaken aanwezig, omdat dit de minimaal mogelijke variatie vertegenwoordigt. Van een proces dat werkt zonder toewijsbare oorzaken van variatie wordt gezegd dat het in een toestand van statistische beheersing verkeert, doorgaans afgekort tot ‘onder controle’. Een proces onder controle levert niet alleen de best mogelijke productieprestatie, maar de toestand van beheersing maakt ook belangrijke bijkomende voordelen van de genoemde soorten mogelijk. Het behalen van deze basis- en bijkomende voordelen maakt het zo nuttig om toewijsbare oorzaken van variatie te identificeren en te elimineren, wat de kernfunctie van een regelkaart is.
De regelkaart maakt onderscheid tussen toevallige en toewijsbare oorzaken van variatie door de keuze van de regelgrenzen. Deze worden berekend op basis van waarschijnlijkheid, zodat hoogst onwaarschijnlijke toevallige variaties worden geacht niet het gevolg te zijn van toevallige oorzaken, maar van toewijsbare oorzaken. Wanneer de werkelijke variatie de regelgrenzen overschrijdt, is dat een signaal dat er toewijsbare oorzaken in het proces optreden en dat het proces moet worden onderzocht. Variatie binnen de regelgrenzen betekent dat alleen toevallige oorzaken in het proces aanwezig zijn en dat het proces moet blijven draaien zoals ontworpen.
Het gebruik van de regelkaart om toewijsbare oorzaken van variatie in het proces op te sporen, kent twee vormen: (1) bepalen of een onbekend proces in een toestand van beheersing verkeert (dit heet beheersing zonder gegeven standaard), (2) bepalen of een bekend proces in een toestand van beheersing blijft (dit heet beheersing met gegeven standaard).
De stappen voor het opzetten van deze twee soorten regelkaarten zijn vrij vergelijkbaar. Er zijn echter verschillen in de formules voor het berekenen van de regelgrenzen, de symbolen die voor de statistieken worden gebruikt en enkele significantieconcepten.
Bij de meeste regelkaarten worden de regelgrenzen berekend op basis van het gemiddelde +/- 3 keer de standaardafwijking van de gebruikte statistiek. Het gebruik van +/- 3 keer de standaardafwijking betekent dat, als alleen toevallige oorzaken aanwezig zijn, 99.7% van de kaartwaarden binnen de regelgrenzen valt. De overige punten, 0.3%, worden vals alarm, maar deze frequentie is zo laag dat de +/-3s-grenzen vaak worden gebruikt om onderscheid te maken tussen toevallige en toewijsbare oorzaken van variatie. Omgekeerd kan een proces dat niet onder statistische beheersing is, toch een product produceren dat aan de specificaties voldoet. Maatregelen voor zo’n proces hebben doorgaans een veel lagere prioriteit dan maatregelen voor processen die afgekeurde producten produceren.
Nu ik inga op de details van het opstellen en gebruiken van een regelkaart: wat is het doel ervan? Het uiteindelijke doel van het proces is de geschiktheid van het product voor gebruik te waarborgen op een optimaal punt van de productie-economie. Soms is het economisch om een proces onder controle te houden als betere manier om aan de productspecificaties te voldoen. Soms is het economisch om regelkaarten bij te houden om processen onder controle te houden. Het gebruik van deze middelen (kaarten, beheerste processen) moet echter worden beperkt tot situaties waarin de middelen op economische wijze bijdragen aan het primaire doel: voldoen aan de productspecificaties. Gezien het grote aantal kwaliteitskenmerken in een moderne fabriek zijn regelkaarten slechts voor een kleine minderheid van de kwaliteitskenmerken gerechtvaardigd. Bovendien moeten de meeste, zodra ze hun doel hebben gediend (voor probleemanalyse ten behoeve van doorbraak of beheersing), worden verwijderd en moet de inspanning worden verlegd naar andere kenmerken die verbetering behoeven.
Stappen bij het opzetten van regelkaarten
a. Kies het kenmerk dat in kaart moet worden gebracht. Dit is een kwestie van oordeelsvorming, maar gebruik de volgende richtlijnen.
1. Geef hoge prioriteit aan kenmerken waarbij momenteel defecten optreden. Dit kunnen basis- of tussenproducten zijn, zoals onderdelen, subassemblages of producten. Een Pareto-analyse kan prioriteiten vaststellen.
2. Identificeer de procesvariabelen en -omstandigheden die bijdragen aan de productkenmerken, om mogelijke toepassingen van regelkaarten te definiëren, van grondstof via de processtappen tot de eindkenmerken.
3. Kies kenmerken die de gegevens leveren die nodig zijn voor probleemdiagnose. Attributieve gegevens (percentage effectief) geven samenvattende informatie, maar moeten mogelijk worden aangevuld met variabele gegevens om oorzaken te diagnosticeren en maatregelen te bepalen.
4. Bepaal het vroegste punt in het productieproces waarop kan worden getest om informatie over toewijsbare oorzaken te verkrijgen, zodat de kaart kan dienen als effectief vroegtijdig waarschuwingsmiddel om defecten te voorkomen.
b. Kies het type regelkaart
c. Bepaal de centrale lijn die wordt gebruikt om de regelgrenzen te berekenen. De centrale lijn kan het gemiddelde van historische gegevens zijn of een gewenst gemiddelde (d.w.z. de standaardwaarde). De grenzen worden doorgaans vastgesteld op +/-3 standaardafwijkingen, maar voor andere statistische risico’s kunnen andere veelvouden worden gekozen. De +/-3 s-grens brengt bijvoorbeeld een zeer klein risico met zich mee (doorgaans minder dan 3 op 1,000) dat men zoekt naar een probleem dat niet bestaat. Deze 3-grenzen kunnen echter een groot risico inhouden dat een probleem niet wordt opgemerkt wanneer het wel bestaat. Grenzen op +/-2s zouden een groter risico op het eerste type fout geven, maar een kleiner risico op het tweede type. Deze risico’s hangen af van de steekproefgrootte en andere factoren. Statistische studies hebben uitgewezen dat kaarten met 2s- of zelfs 1.5s-grenzen economischer zijn dan conventionele 3s-grenzen. Dit geldt als zeer snel en goedkoop kan worden vastgesteld dat alles in orde is met het proces wanneer een punt (puur toevallig) buiten de regelgrenzen valt, d.w.z. wanneer de kosten laag zijn van het zoeken naar een probleem dat er niet is. Omgekeerd is het economischer om kaarten met 3.5s- of 4s-grenzen te gebruiken als de kosten van het zoeken naar problemen zeer hoog zijn.
d. Kies de rationele subgroep: de gegevens die chronologisch op een regelkaart worden uitgezet, bestaan uit groepen producteenheden, en deze groepen worden rationele subgroepen genoemd. Subgroepen moeten zo worden gekozen dat de metingen binnen elke subgroep zoveel mogelijk op elkaar lijken en de subgroepen zoveel mogelijk van elkaar verschillen. Het belangrijkste punt bij het kiezen van de rationele subgroepen is:
Partijen waaruit de subgroepen worden gekozen. De volgorde waarin de partijen worden gekozen, is een cruciale factor om te bepalen of een bepaald soort variabele wordt verhuld of onthuld. Elke partij moet zoveel mogelijk onder gelijke omstandigheden zijn vervaardigd, zodat de stukken in de partij zoveel mogelijk gelijk zijn. De volgorde waarin de partijen worden gekozen, kan op verschillende manieren worden bepaald:
- Naar vermoedelijke oorzaken van variatie: in dit geval bestaat elke partij uit producten afkomstig van één enkel ‘systeem van oorzaken’. Een zesspilmachine kan bijvoorbeeld product afleveren in een gemeenschappelijke afvoergoot. Om te toetsen of een van de spillen een significante oorzaak van variatie is, moet het product van de zes spillen gescheiden worden gehouden en als afzonderlijke partijen worden behandeld. Op dezelfde manier vormt het product van verschillende operators, machines, ploegen, materiaal- en procesomstandigheden enz. een natuurlijke basis om het product in partijen te verdelen en vervolgens de subgroepen uit de gescheiden delen te kiezen.
- Per tijdsinterval: dit is vooral nuttig om oorzaken bloot te leggen die met de tijd variëren. Het kiezen van partijen over gelijke intervallen is eenvoudig te organiseren en te beheren. De meeste regelkaarten die worden gebruikt om de beheersing te behouden, zijn gebaseerd op gelijke tijd of hoeveelheid.
1. Samenstelling en frequentie van de subgroep:
Wanneer de kaart wordt gebruikt voor procesbeheersing, moeten de stukken binnen elke subgroep opeenvolgende stukken in de productievolgorde zijn. Dit is wenselijk om een schatting van de toevallige variatie te verkrijgen die regelgrenzen oplevert die gevoelig genoeg zijn om proceswijzigingen op te sporen. Stel dat de stukken willekeurig uit een partij worden genomen. In dat geval vergroten de veranderingen die optreden naarmate de partij vordert de spreiding in de subgroep, wat leidt tot bredere regelgrenzen en daarmee een lagere gevoeligheid van de kaart.
Bij de beslissing over de frequentie van subgroepen moeten de kosten van het nemen van subgroepen worden afgewogen tegen de waarde van de verkregen gegevens.
Voorbeeld:
Op basis van eerdere studies geldt: als een verschuiving van het procesgemiddelde een hoog verliespercentage veroorzaakt, d.w.z. hoog in verhouding tot de inspectiekosten, is het beter om vrij vaak kleine subgroepen te nemen dan minder vaak grote subgroepen. Wanneer het verliespercentage hoog is, zijn subgroepen van 4 of 5, elk halfuur genomen, bijvoorbeeld beter dan subgroepen van 8 of 10, elk uur genomen.
Stel dat de kosten per inspectie-eenheid relatief hoog zijn. In dat geval neemt het meest economische ontwerp kleine subgroepen (bijvoorbeeld een subgroep van 2) met relatief lange tussenpozen (bijvoorbeeld elke 4 tot 8 uur) met smalle regelgrenzen, bijvoorbeeld op +/- 1.5.
2. Subgroepgrootte: de subgroepgrootte bepaalt de breedte van de grenslijnen en daarmee de maximale omvang van veranderingen die onopgemerkt blijven. De gevoeligheid van een kaart voor het opsporen van proceswijzigingen van uiteenlopende omvang bij verschillende subgroepgroottes kan worden gedefinieerd met een operationele karakteristiek (OC-curve).
a. Zorg voor een systeem voor het verzamelen van de gegevens
Als de regelkaart moet dienen als dagelijks hulpmiddel op de werkvloer, moet deze eenvoudig en gebruiksvriendelijk worden gemaakt. Metingen moeten worden vereenvoudigd en vrij van fouten worden gehouden. Aanwijsinstrumenten moeten zo zijn ontworpen dat ze snelle en betrouwbare aflezingen geven. Beter nog: instrumenten moeten zo zijn ontworpen dat ze registreren en weergeven. Het vastleggen van gegevens kan worden vereenvoudigd door een doordacht ontwerp van gegevens- of turflijsten. De werkomstandigheden spelen een rol. Een machineafdeling waar het snijolie overal is, kan met gewoon potlood en papier geen fatsoenlijke registraties bijhouden. Er kunnen een beschermhoes, speciaal papier en waskrijt worden verstrekt. Kopieën van dagelijkse gegevens moeten worden vermeden.
b. Bereken de regelgrenzen en geef specifieke instructies voor het interpreteren van de resultaten en de maatregelen die door de verschillende productiemedewerkers moeten worden genomen.
P-kaarten
Dit type regelkaart is nuttig voor de productie van consumentenproducten, waarbij de acceptatie van kwaliteit uitsluitend gebaseerd is op de vraag of een product vrij van defecten is. p-kaarten bewaken variatie in attributieve gegevens van het type goed/fout. Er zijn slechts twee mogelijke uitkomsten: het artikel is defect of niet defect. De p-kaart bepaalt of de fractie defecte artikelen in een groep artikelen in de loop van de tijd statistisch stabiel is.
Een product is defect als het niet voldoet aan de specificaties of normen. Neem bijvoorbeeld een speelgoedfabriek die speelgoed produceert voor een klant als Quality First. Quality First wil dat de productkwaliteit onder 2.5% defect ligt. Met deze definitie bewaken we het defecte speelgoed regelmatig en zorgen we ervoor dat aan deze eis wordt voldaan.
Ik raad onze speelgoedfabriek aan een p-kaart te gebruiken om gegevens over defecte en niet-defecte producten te bewaken. Dit type kaart werkt met tellingen. Bij het tellen van artikelen voor een p-kaart moeten de tellingen ook aan de volgende twee voorwaarden voldoen:
- Bij het tellen van n artikelen is de telling het aantal artikelen binnen die n artikelen dat defect is.
- Stel dat p de kans is dat een artikel defect is; de waarde van p moet voor elk van de n artikelen in één steekproef gelijk zijn.
Als aan deze twee voorwaarden is voldaan, kan de binomiale verdeling worden gebruikt om de verdeling van de tellingen te schatten en kan de p-kaart worden gebruikt. Wees voorzichtig, want voorwaarde 2 geldt niet altijd. Sommigen gebruiken de p-kaart bijvoorbeeld om maandelijks de tijdige levering te bewaken. Dit is alleen geldig als de kans dat elke zending in die maand op tijd is, voor alle zendingen gelijk is. Grote klanten krijgen vaak voorrang bij hun bestellingen, zodat de kans dat hun bestellingen op tijd zijn, verschilt van die van andere klanten. In dat geval mag de p-kaart niet worden gebruikt. Het onderstaande voorbeeld leidt u door het opstellen van een p-kaart.
Een voorbeeld ter illustratie:
De inspectie van het spuitlakproces van een speelgoedfabriek werkt aan het verbeteren van het spuitlakproces. De fabrieksleiding probeert de kwaliteitskosten van het spuitproces te verlagen door het percentage lakafwijkingen te verminderen (gezamenlijk ‘defecten’ genoemd, bestaande uit ernstige defecten, geringe defecten en bepaalde toelaatbare afwijkingen). De leiding stelde de volgende operationele definitie van lakafwijkingen op: het speelgoed vertoont vervaagde lak, te veel/te weinig lak, uitgesmeerde lak en enkele andere vergelijkbare soorten defecten. Het inspectieteam besloot dagelijks een aselecte steekproef van 100 stuks speelgoed te nemen. Als een stuk speelgoed een of meer afwijkingen vertoont, is het defect. De gegevens van 4 weken, in totaal 25 dagen, staan in de tabel.
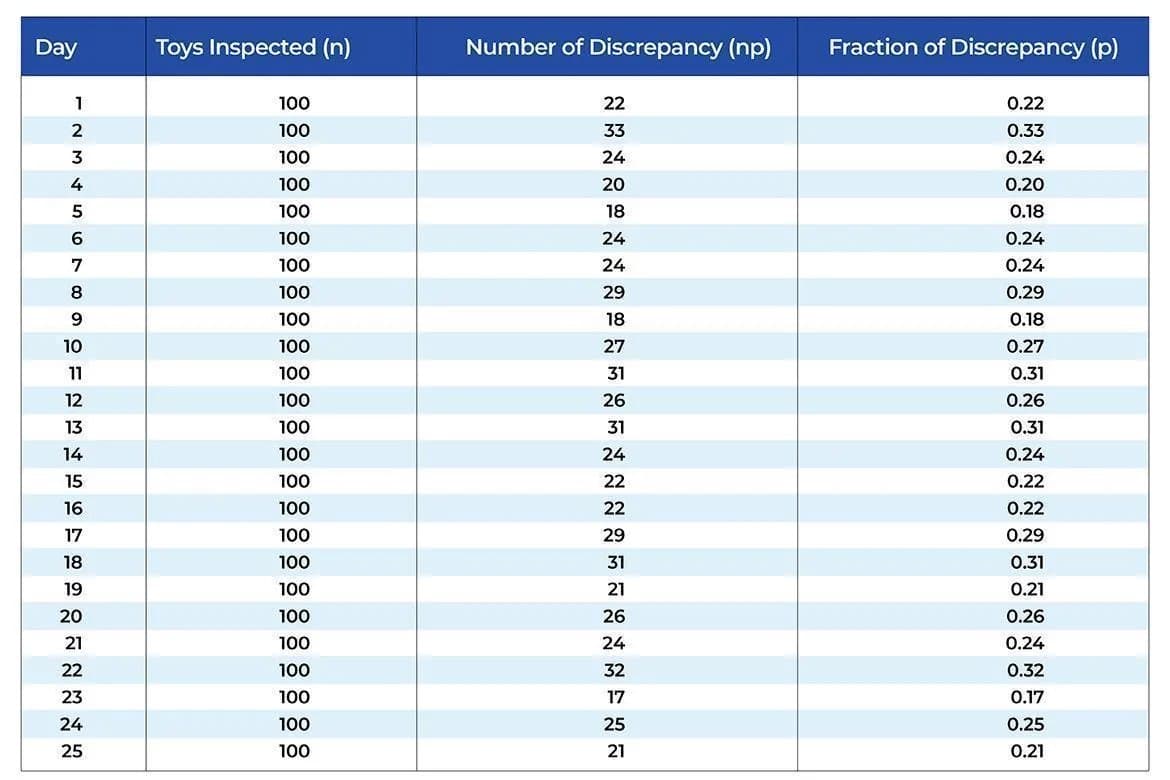
Deze gegevens worden gebruikt om een p-kaart op te stellen. De subgroepgrootte is n = 100. De p-waarden voor elke subgroep (elke dag) worden berekend en in de tabel weergegeven. Op dag 1 werden bijvoorbeeld 22 afwijkende artikelen (np) gevonden in de 100 geïnspecteerde stuks speelgoed. Dus p = np/n = 22/100 = 0.22 of 22%. De p-waarden voor de andere dagen worden op dezelfde manier berekend.
Gemiddelde en regelgrenzen:
De volgende stap is het berekenen van de gemiddelde fractie afwijkingen. Om het gemiddelde te bepalen, tellen we alle np-waarden op en delen we door de som van alle n-waarden. De som van de np-waarden is 621; de som van de n-waarden is 2500. Het gemiddelde wordt vervolgens berekend zoals hieronder weergegeven.
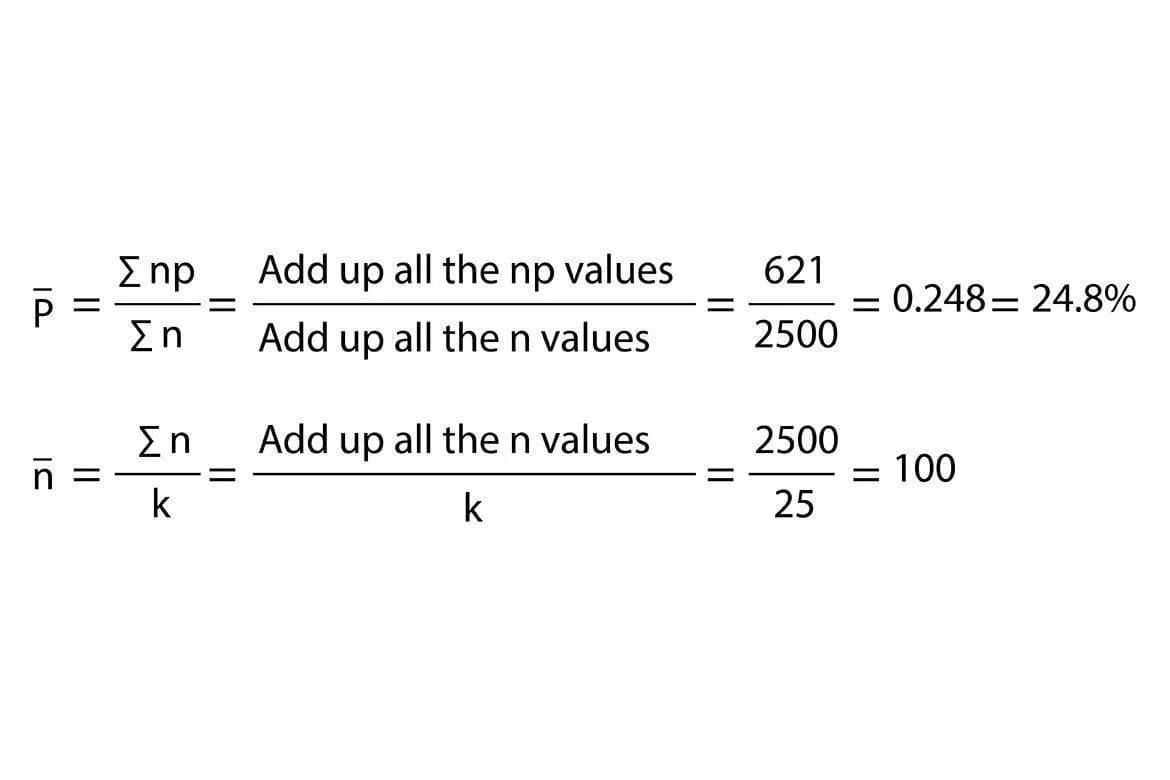
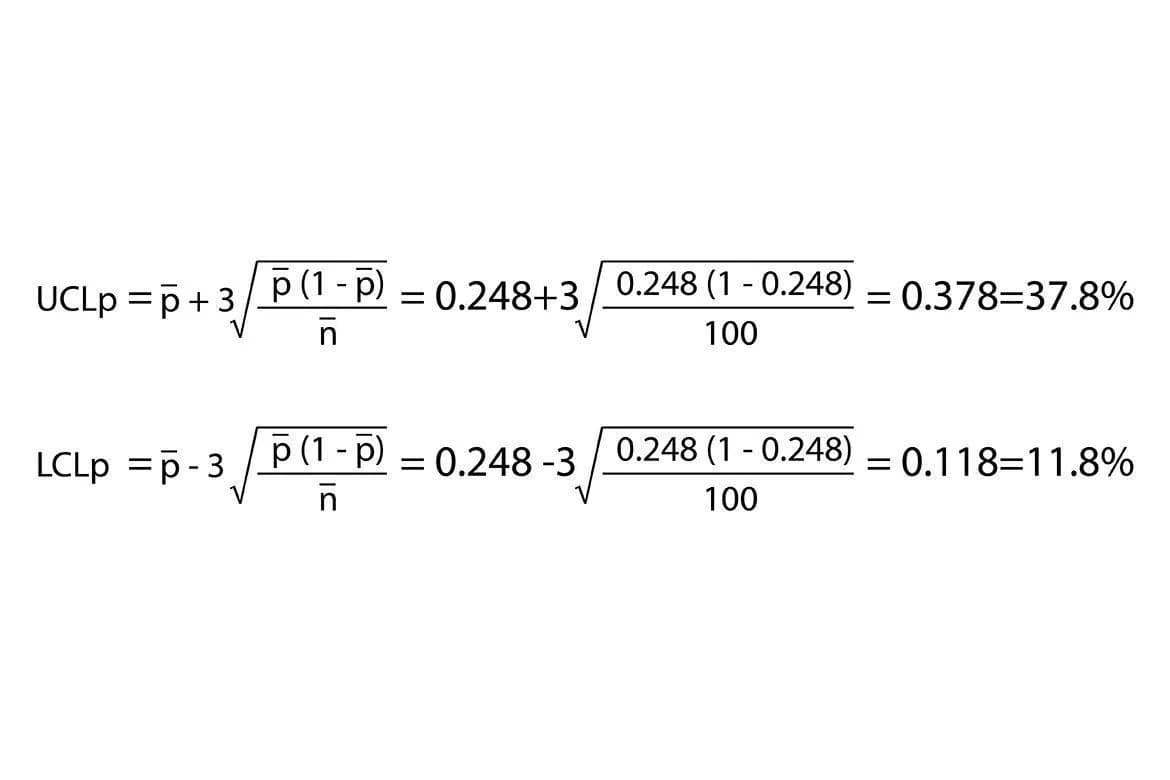
De volgende stap is het bepalen van de gemiddelde subgroepgrootte. Aangezien de subgroepgrootte constant is, is de gemiddelde subgroepgrootte 100. De tweede vergelijking toont deze berekening van het gemiddelde, waarbij k het aantal subgroepen is. De volgende stap is het berekenen van de regelgrenzen. De berekeningen van de regelgrenzen staan hieronder.
Met behulp van deze gegevens en berekende waarden wordt de p-kaart als volgt opgesteld:
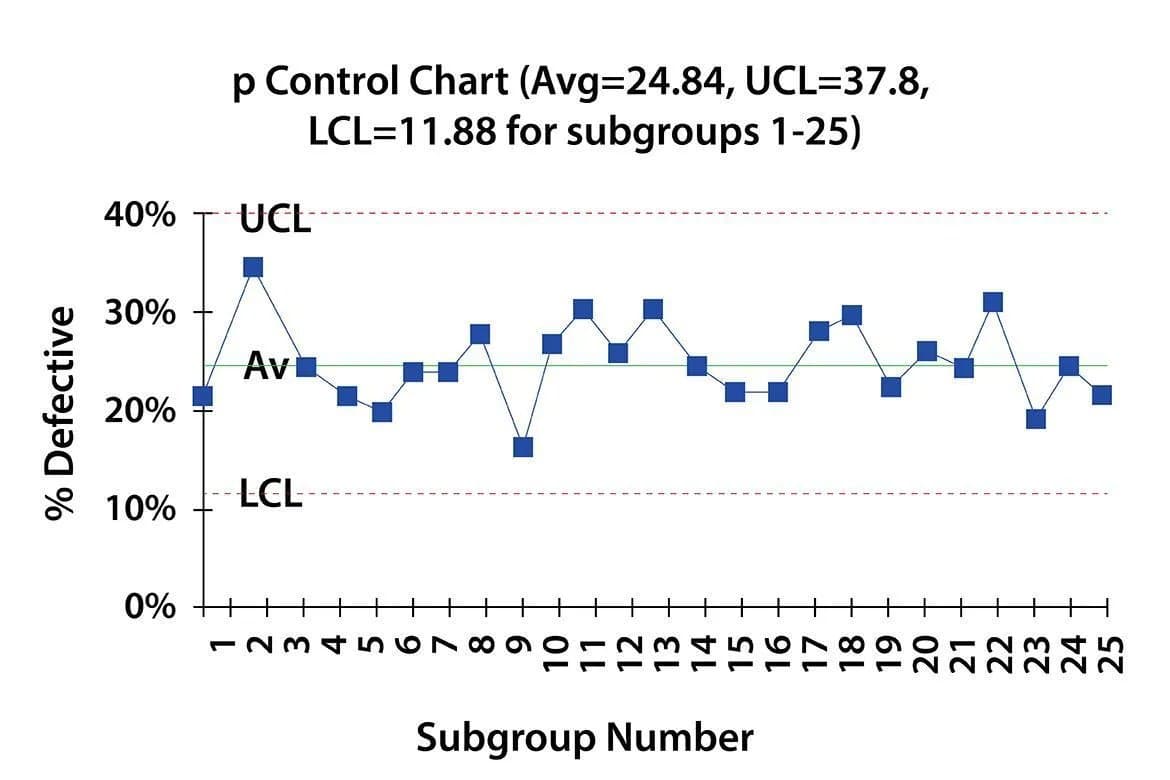
De volgende vragen en antwoorden over de p-kaart zijn bedoeld om te helpen bij het interpreteren van de opgestelde p-kaart:
- Welke variatie onderzoekt de p-kaart?
De onderzochte variatie is de variatie in het percentage afwijkingen bij het spuitlakken van dag tot dag.
- Is het proces onder statistische beheersing? Wat betekent dit?
Het proces is onder statistische beheersing. Dit betekent dat het proces consistent en voorspelbaar is. Gemiddeld vertoont elke dag ongeveer 25% van het speelgoed lakafwijkingen. Op sommige dagen kan dat oplopen tot 37% of dalen tot 12%. Alleen niet-toewijsbare oorzaken van variatie zijn aanwezig. Het proces is onder statistische beheersing.
- Wat moet er vervolgens gebeuren om dit proces te verbeteren?
Let op: dit betekent niet dat het proces aanvaardbaar is. 25% afwijkingen bij het spuitlakken is niet aanvaardbaar. De volgende stap is een probleemoplossingsproces toe te passen om de niet-toewijsbare oorzaken van de chronische problemen te identificeren en zo het aantal afwijkingen te verminderen.
4. Welk ander type statistisch hulpmiddel kan samen met deze p-kaart worden gebruikt, en waarom?
Een Pareto-diagram, ondersteund door het herstelproces, is naast deze p-kaart een effectief hulpmiddel. Het Pareto-diagram bepaalt de reden van defecten en de frequentie waarmee ze optreden, zoals besproken in de vorige artikelen.
Een belangrijke boodschap bij het gebruik van variërende subgroepgroottes:
Bij het opstellen van een p-kaart moet de subgroepgrootte constant zijn. Zo niet, dan mogen de waarden van n niet meer dan ± 25% variëren. De invloed van de subgroepgrootte blijkt uit de vergelijkingen voor de regelgrenzen. De regelgrenzen hebben de gemiddelde subgroepgrootte in de noemer onder het wortelteken. Als de subgroepgrootte te sterk varieert, is de gemiddelde subgroepgrootte geen goede schatter van n. Daarom moeten in deze gevallen de regelgrenzen voor elke afzonderlijke subgroepgrootte worden berekend. In de vergelijkingen voor de regelgrenzen wordt nbar vervangen door n, de werkelijke subgroepgrootte.
Voordat ik dit artikel afsluit, wil ik u eraan herinneren dat deze artikelen zijn geschreven om leveranciers te helpen die met eenvoudige, sobere systemen werken en net gekwalificeerd zijn om zaken te doen met Quality First. Deze leveranciers beschikken al dan niet over het benodigde productie- of QC-personeel om de besproken verbetering van de procescapabiliteit door te voeren. Eventuele verdere stappen om de technische capaciteit en expertise van hun bedrijf uit te breiden en hun inzet voor het versterken van hun capaciteit met het oog op toekomstige zaken te bestendigen, blijven een individuele beslissing van hun management.