QC Story – Toetsen en verifiëren van theorieën
Het toetsen en verifiëren van theorieën is gevoelig voor fouten. Als het correct wordt gedaan, kan het echter veelbelovende resultaten opleveren.
Nu kom ik bij de volgende fase van de QC Story-procedure.
Het toetsen en verifiëren van theorieën is belangrijk, omdat dit gevoelig is voor fouten. Als het correct wordt gedaan, worden subjectieve beschuldigingen over de oorzaken van problemen objectief bewijs, wat de weg opent naar veelbelovende resultaten.
In de meeste projecten is informatie nodig die verder gaat dan wat uit historische gegevens beschikbaar is. Veel van deze ontbrekende informatie komt uit het onderzoek van de lopende productie. Er zijn meerdere vormen van zulk onderzoek; samen vormen ze de waardevolste set hulpmiddelen voor diagnose. Ze omvatten procescapabiliteitsstudies, het ontleden van proces en product, het opsporen van verborgen bijdragende parameters en het inzetten van speciale instrumenten om nauwkeuriger te meten dan met de gebruikelijke werkplaatsinstrumenten.
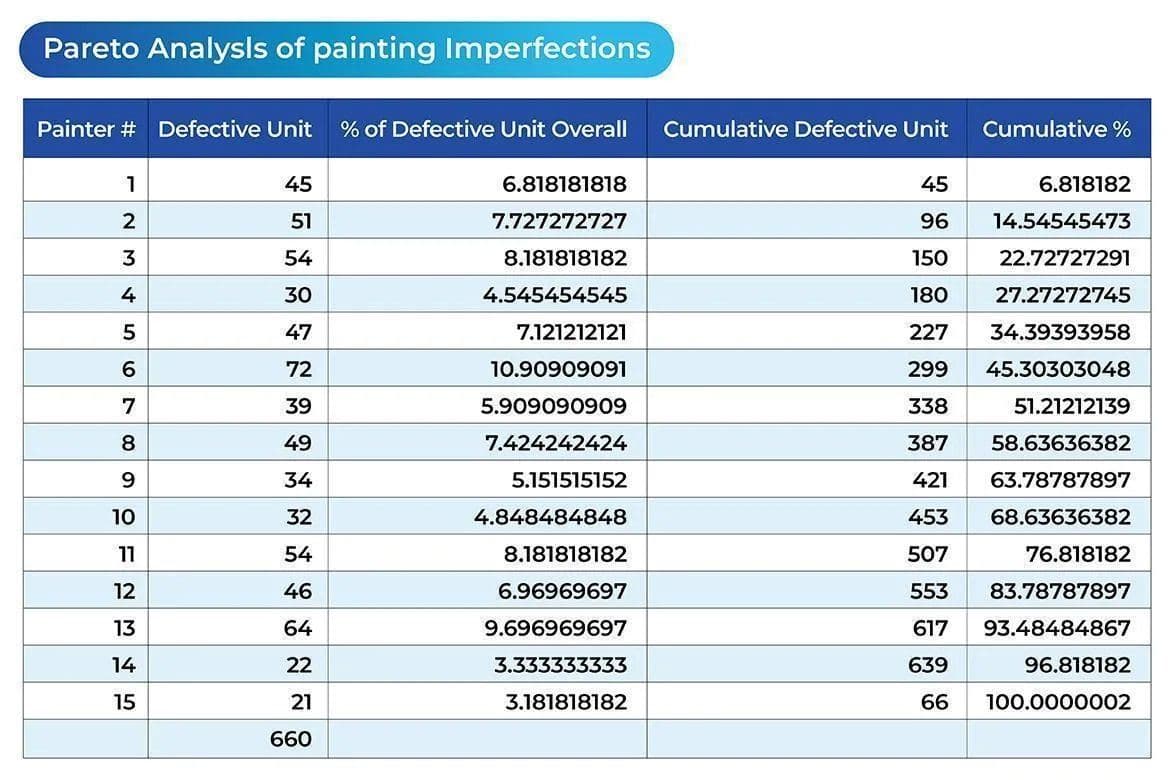
Graag gebruik ik de casestudy over spuitlakken uit de vorige speelgoedfabriek om het proces van toetsen en verifiëren van de theorie te introduceren. Ik gebruik de eerdere tabel en grafiek (Tabel 1 en Grafiek 1) opnieuw om ons geheugen op te frissen. Deze gegevens werden verzameld voordat er theorieën waren opgesteld en voordat er procesverbeteringsacties waren genomen.
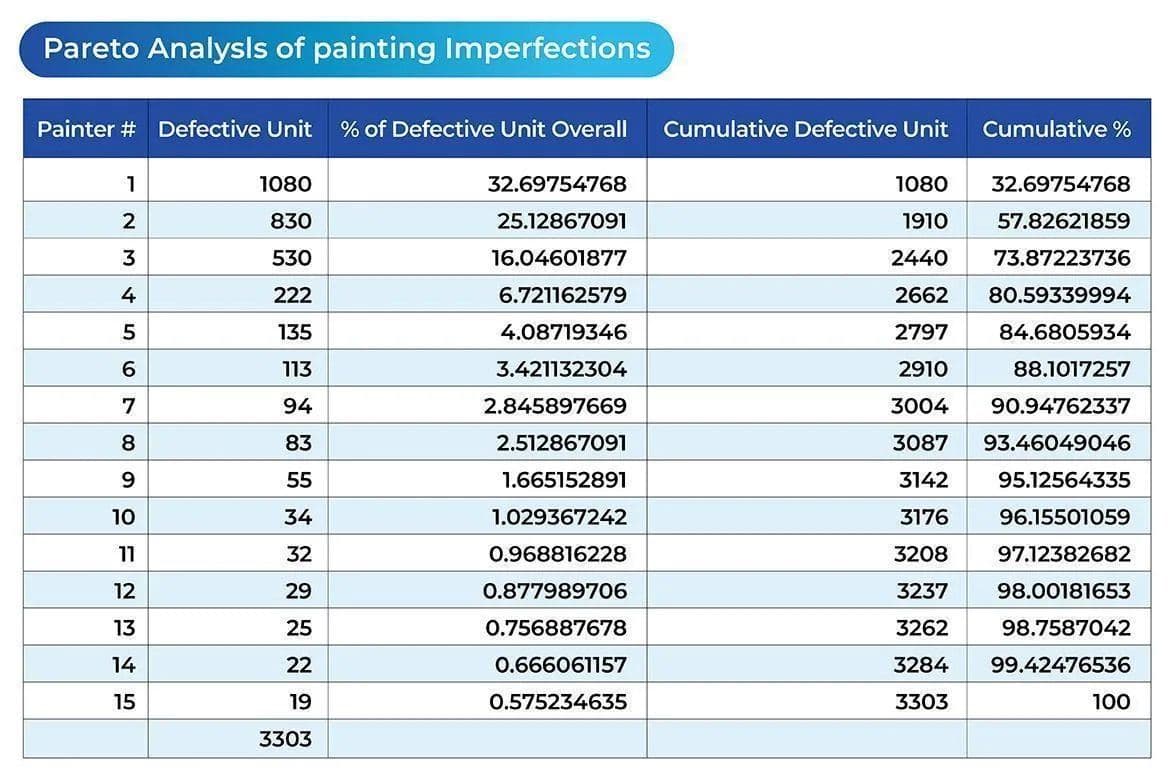
Tabel 1
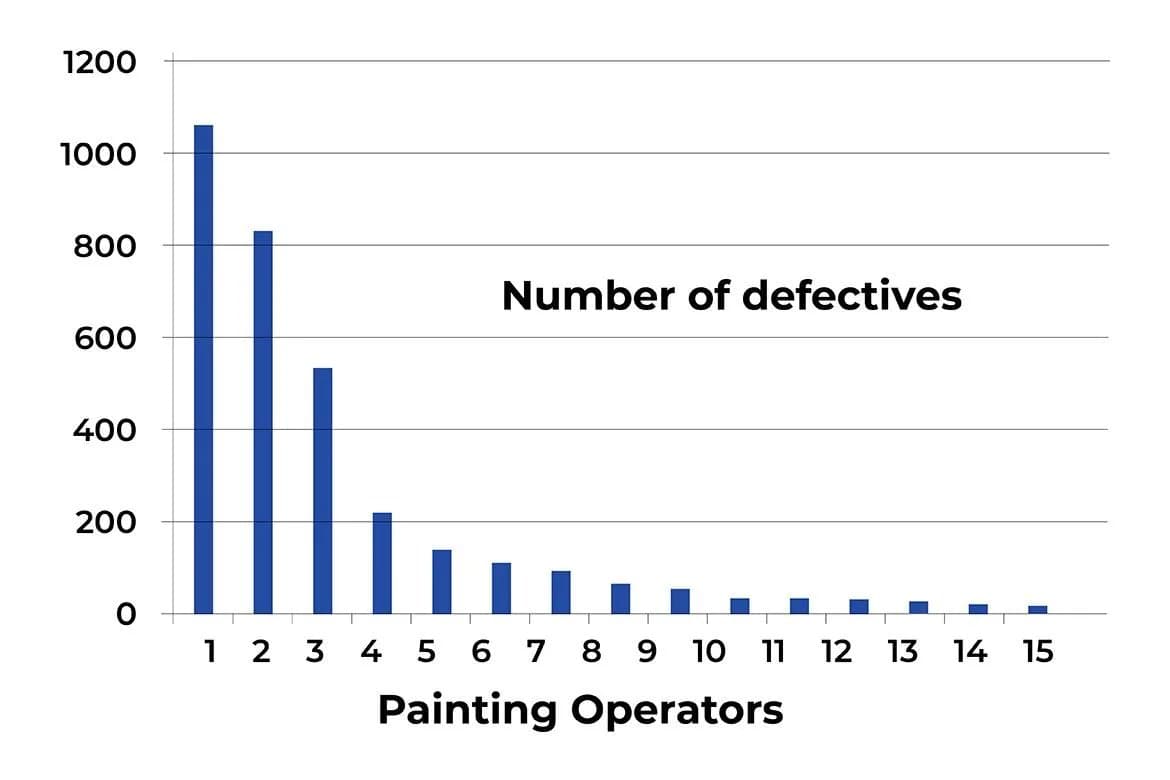
Grafiek 1
Om de vitale weinige problemen aan te pakken, richt ik mij op Spuiter #1, omdat hij verantwoordelijk was voor de meeste defecten: 32.7% van alle defecten van de 15 spuitlakoperators.
Samenvatting van waarnemingen (met verwijzing naar Tabel 1 en Grafiek 1)
- Het merendeel van de defecten kwam van Spuiter #1.
- Volgens de productiemanager is Spuiter #1 relatief nieuw in het spuitlakproces, ondanks de basistraining die hij heeft gekregen.
- Spuiter #1 werkte de eerste 3 weken (week 1, week 2 en week 3) aan de gezichtskenmerken van de pop en werkte daarna in week 4 aan het haar van de pop.
- De productie-informatie en de registratie van inspectiegegevens komen overeen met de wisseling van spuitlocatie gedurende de 4 weken.
- Spuitmasker A is bedoeld voor de gezichtskenmerken van de pop en omvat het lakken van oog, neus, lip en oor; de spuitlak gaat door een smalle opening van het masker voordat deze het gezicht van de pop bereikt. Spuitmasker B is bedoeld voor het haar van de pop: een open masker dat het niet te lakken deel van de pop afschermt; bij een hol masker gaat de spuitlak niet door een smalle opening.
Eerst onderzochten we het totaal van 1080 defecten die hij in elk van de 4 weken had geproduceerd, om te bepalen of verschillende tijdstippen een verandering in sommige geproduceerde defecten konden veroorzaken. Uit de volgende grafieken, gemaakt op basis van de registratie van inspectiegegevens van de productieafdeling, bleek een sterke afname van defecten in week 4 (zie Grafiek 2). Daarom wilden we weten of er in week 4 een proceswijziging was geweest.
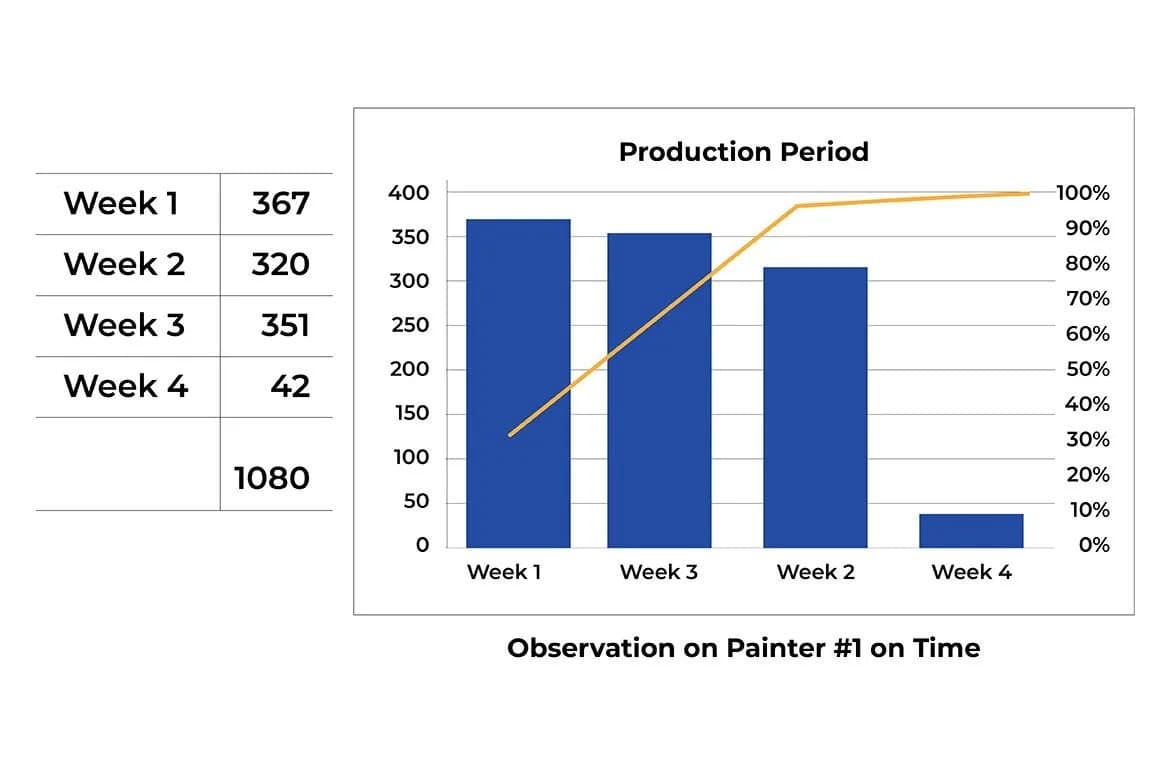
Grafiek 2
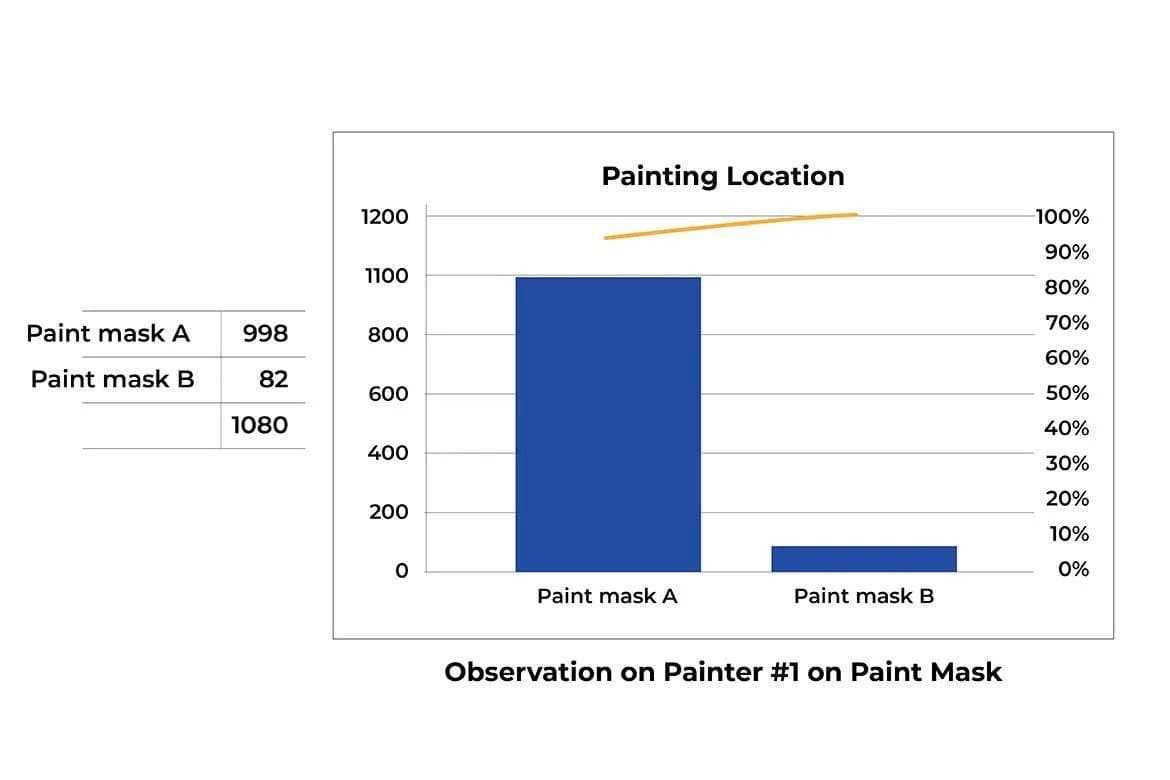
Ten tweede bekeken we de registratie van inspectiegegevens en onderzochten we de spreiding van de defecten over de spuitlocaties. Spuiter #1 werkte gedurende deze 4 weken, en we bepaalden of de spuitlocatie een verandering in het aantal geproduceerde defecten kon veroorzaken. De volgende grafiek toonde een sterke afname van defecten wanneer Spuitmasker B werd gebruikt in plaats van Spuitmasker A (zie Grafiek 3). Daarom wilden we uitzoeken waarom het gebruik van een ander spuitmasker tot minder defecten leidde.
Grafiek 3
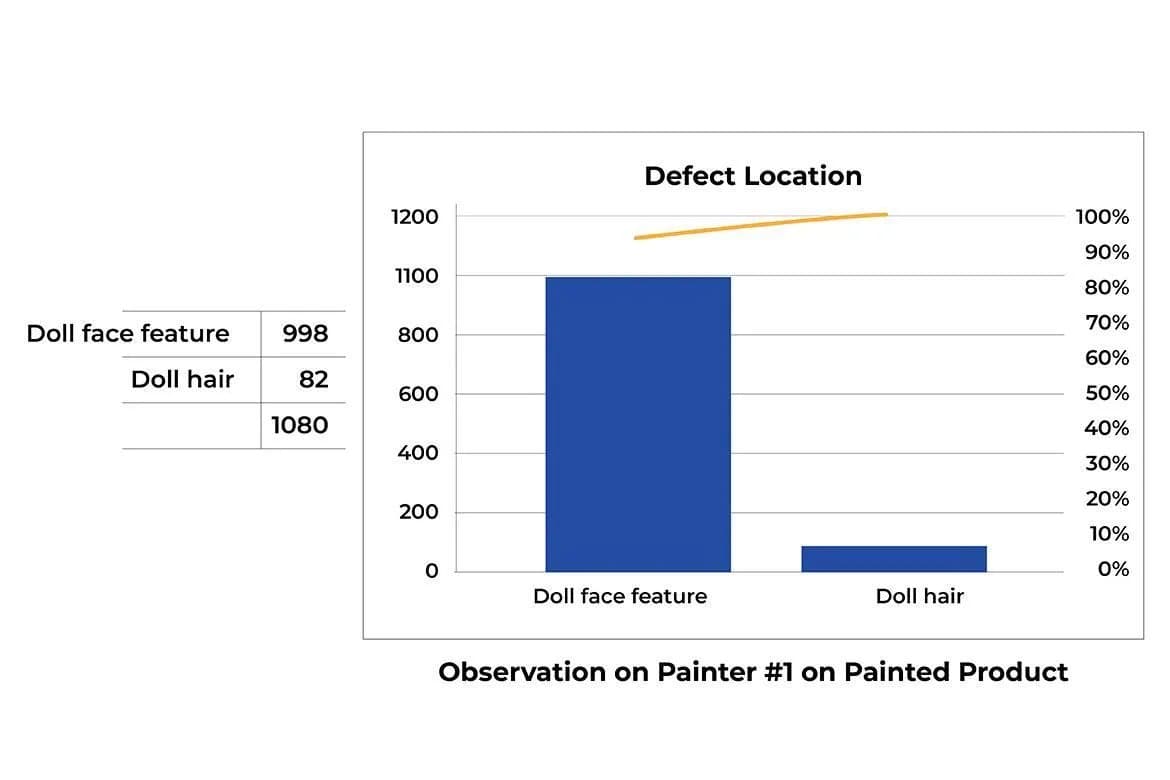
Ten derde onderzochten we de 1080 defecten die hij in deze 4 weken produceerde, om te bepalen of verschillende lakproducten een verandering in sommige geproduceerde defecten konden veroorzaken. Uit de volgende grafiek (Grafiek 4), gemaakt op basis van de registratie van inspectiegegevens van de productieafdeling, bleek een sterke afname van defecten bij het lakken van het haar van de pop in vergelijking met de gezichtskenmerken van de pop. Daarom wilden we uitzoeken waarom het aantal defecten daalde bij het lakken van een andere locatie op de pop met een ander spuitmasker.
Grafiek 4
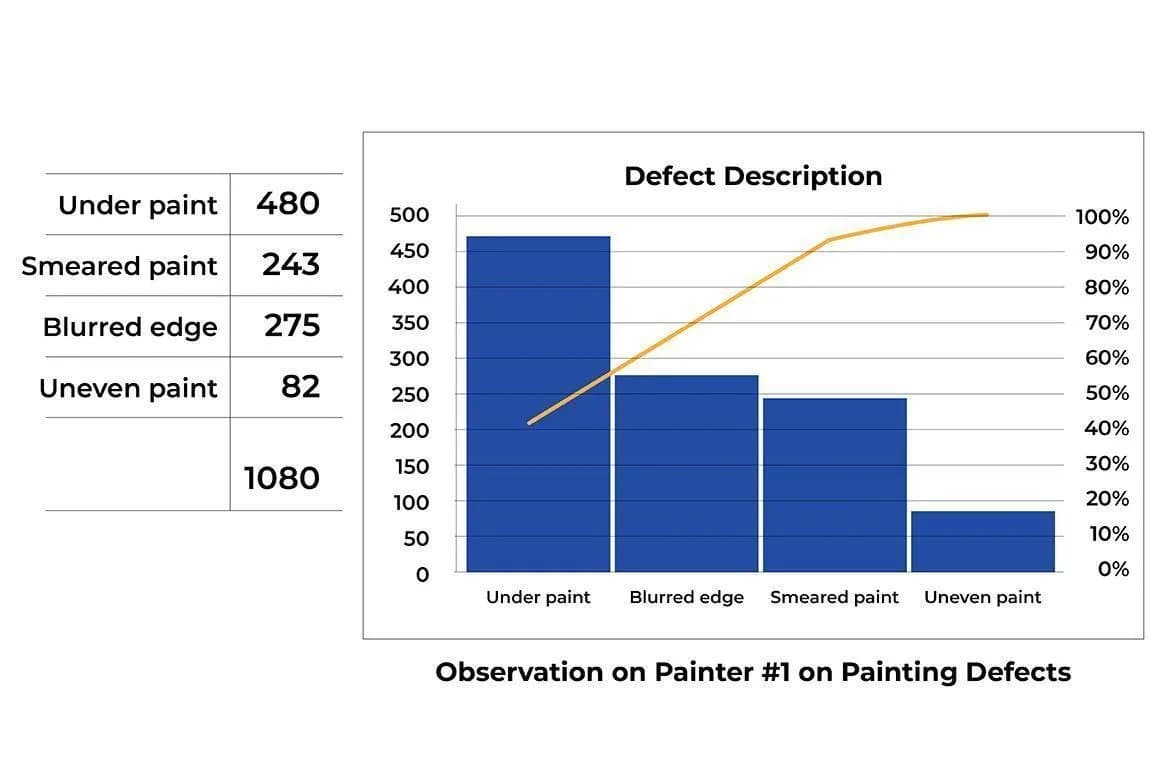
Ten slotte onderzochten we de 1080 defecten die Spuiter #1 in deze 4 weken produceerde, om te bepalen of hij verschillende lakdefecten had en met welke frequentie. Uit de volgende grafiek, opnieuw gemaakt op basis van de registratie van inspectiegegevens van de productieafdeling, bleek een aanzienlijke afname van het defect ‘Ongelijkmatige lak’ in vergelijking met de andere defecten (zie Grafiek 5). Op basis van de registratie van inspectiegegevens liet de QC-manager mij weten dat het defect ‘Ongelijkmatige lak’ alleen voorkwam bij het lakken van het haar van de pop en niet bij het lakken van de gezichtskenmerken van de pop.
Grafiek 5
Vastgestelde theorie: samenwerking tussen de QC-manager en de procesingenieurs voor spuitlakken
- Een spuitmasker met een smalle opening moet na elke 10 spuitbeurten met een chemisch oplosmiddel worden gereinigd om te voorkomen dat overtollige lak naast de opening achterblijft en het spuiten blokkeert. Bevestigd werd dat het niet volgen van deze reinigingsprocedure de belangrijkste toewijsbare oorzaak van de geproduceerde defecten was.
- Spuiter #1 was relatief nieuw in het werk en had bij de initiële training de instructie moeten krijgen om de reiniging met chemisch oplosmiddel toe te passen.
- De productie-informatie en de registratie van inspectiegegevens komen overeen en wijzen op de waarschijnlijke juistheid van deze ene theorie.
- Corrigerende maatregelen voor procesverbetering volgen met verwijzing naar de vastgestelde theorie.
Drie maanden nadat de procesverbeteringsacties waren doorgevoerd, had ik de gelegenheid om de productiemanager en de QC-manager van de speelgoedfabriek opnieuw te spreken. De productie-informatie en de registratie van inspectiegegevens werden opnieuw opgevraagd, onderzocht en geanalyseerd om de mate van procesverbetering te verifiëren. Ook nu werden de registraties van inspectiegegevens van 4 opeenvolgende weken gebruikt, wat de volgende registraties van de procesmatige kwaliteitscontrole opleverde, zoals weergegeven in de volgende tabellen (zie Tabel 2 en Grafiek 6).
Tabel 2
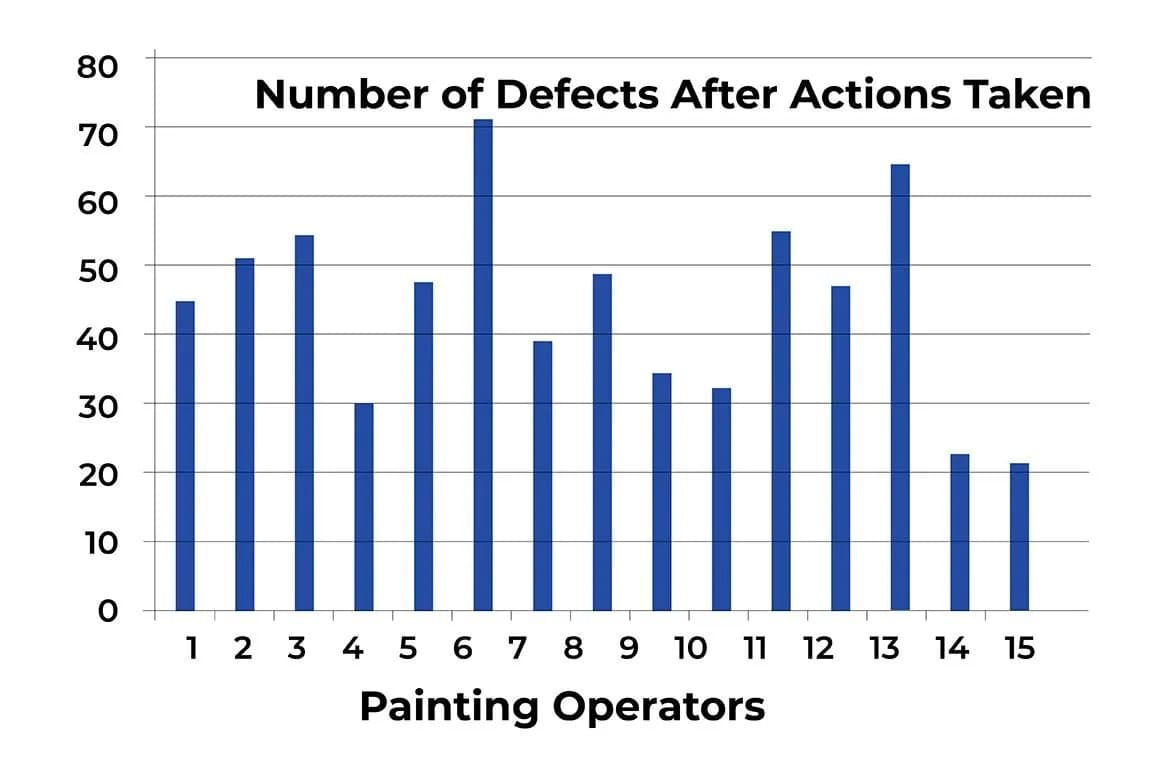
Grafiek 6
Daarom kwamen we gezamenlijk overeen alle corrigerende maatregelen samen te vatten op basis van de vastgestelde theorie, gebaseerd op de oorzaken en gevolgen die van toepassing waren op Spuiter #1 bij het produceren van het relatief hoge aantal defecten gedurende die 4 weken.
Maatregelen doorgevoerd op basis van de vastgestelde theorie
- Voor elke spuitlocatie worden werkinstructies verstrekt en duidelijk zichtbaar opgehangen. De instructies luiden: ‘Het spuitmasker moet elke 10 – 30 spuitbeurten worden gereinigd met het verstrekte chemische oplosmiddel om te voorkomen dat overtollige lak naast de opening achterblijft en het spuiten blokkeert.’
- De operationeel leidinggevende moet alle nieuwe spuiters trainen om ervoor te zorgen dat de reiniging correct wordt uitgevoerd. Er wordt geverifieerd dat de reinigingsfrequentie voldoende is voor die specifieke opening, en de viscositeit van de lak zorgt ervoor dat het beoogde spuitresultaat behouden blijft.
- De operationeel leidinggevende beoordeelt de registratie van inspectiegegevens dagelijks, in plaats van de productiemanager wekelijks.
- De productiemanager verifieert de kwaliteitsverbetering maandelijks.
Nu de theorie is geverifieerd, begint het herstelproces. Het proces moet nog worden geverifieerd om de capabiliteit ervan te bevestigen; daarop ga ik in het volgende artikel verder in.