Inspectie vóór verzending – Steekproefrisico’s
Die risico’s zijn het gevolg van het volgende: 1. De inherente aard van steekproeven 2. Het combineren van verschillende producten in één inspectie...
In de vorige delen heb ik de steekproefrisico’s voor afnemers en producenten kort besproken. Ik wil ook dat onze producent zich volledig bewust is van deze risico’s en ze begrijpt, ook al voel ik me er zelf comfortabel bij. Die risico’s zijn het gevolg van het volgende:
- De inherente aard van steekproeven
- Het combineren van verschillende producten in één inspectie
- Het splitsen van een grote partij in meerdere deelpartijen voor inspectie
Risico’s als gevolg van de inherente aard van steekproeven
Bij elke poging om de inherente aard van steekproeven te bespreken, moet ik een essentieel concept introduceren: de operationele karakteristiek, kortweg OC-curve genoemd. Het is een statistisch hulpmiddel dat ik gebruik om te beoordelen of de steekproefplannen die bij onze inspecties vóór verzending worden gebruikt, te veel risico opleggen aan Quality First als afnemer (afnemersrisico) of aan de leveranciers als producenten voor Quality First (producentenrisico). Daarnaast ben ik verantwoordelijk voor het presenteren en uitleggen van zulke risico’s aan onze bedrijfsleiding en leveranciers wanneer dat nodig is.
Het concept van de OC-curve
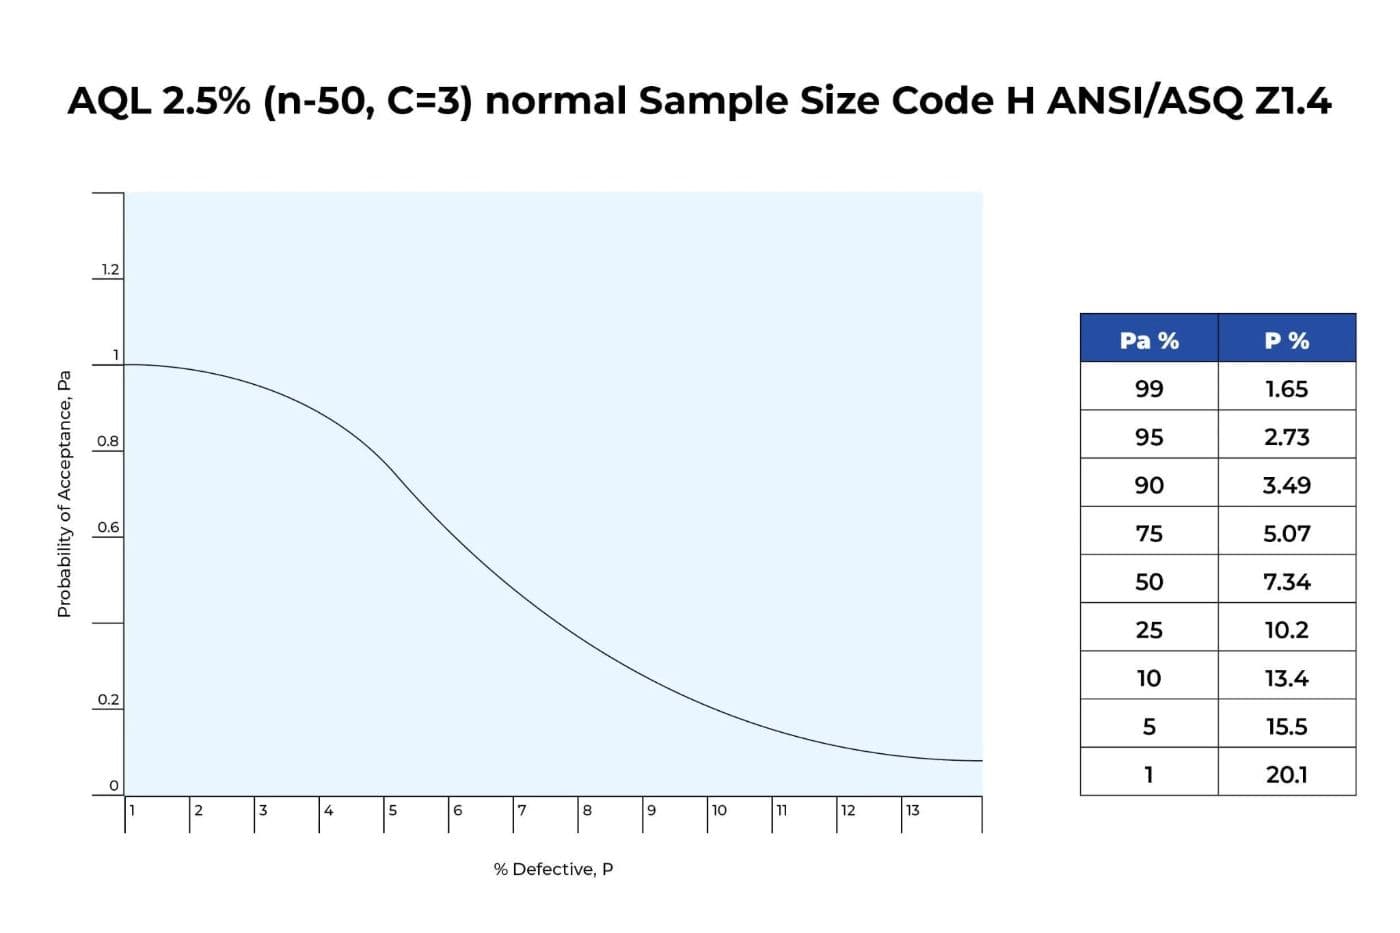
Bij steekproefplannen op attributen is de OC-curve een grafiek van de fractie defecte eenheden in de partij, p, uitgezet tegen de kans, Pa, dat het steekproefplan de partij accepteert.
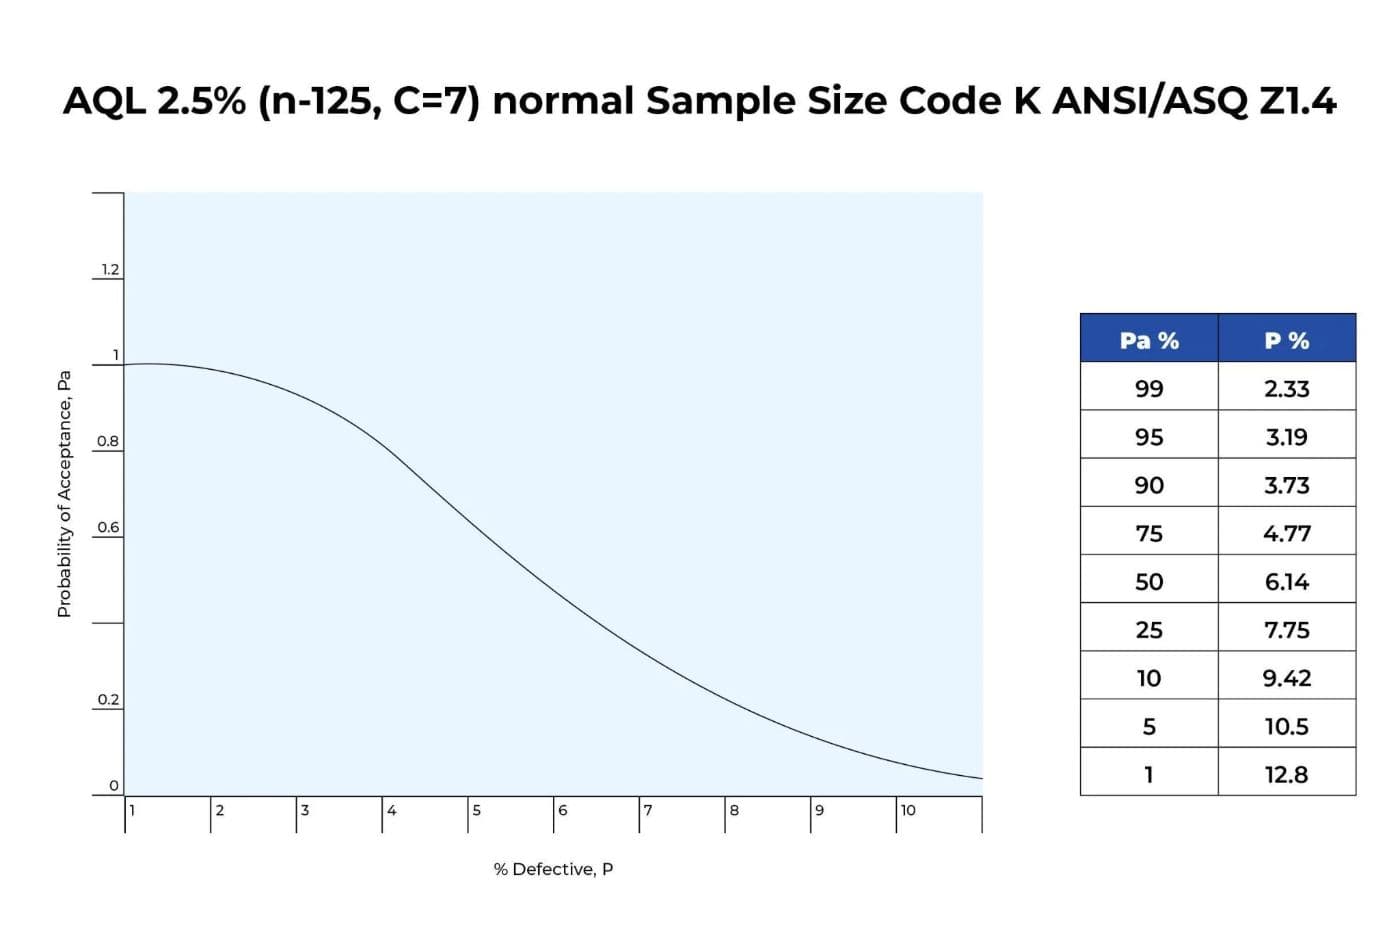
De bovenstaande figuur toont de curve die zou ontstaan als een inspecteur de opdracht kreeg een steekproef van 125 stuks te nemen uit een partij van 3,000 stuks en de partij te accepteren als er niet meer dan 7 defecte stuks worden gevonden, op basis van normaal algemeen inspectieniveau II, AQL 2.5%.
Een goede partij met 2.33% defecte eenheden (beter dan de eis van 2.5%) heeft dus 1 kans op 100 om te worden afgekeurd. Omdat dit goede kwaliteit is, is dit het inherente steekproefrisico voor de producent, ondanks de kleine kans van 1 op 100.
Daarentegen heeft een slechte partij met 6.14% defecte eenheden (slechter dan de eis van 2.5%) 50 kansen op 100 om te worden geaccepteerd; dit wordt ook het indifferentiekwaliteitsniveau genoemd. Bovendien heeft een slechte partij met 9.42% defecte eenheden (veel slechter dan de eis van 2.5%) 10 kansen op 100 om te worden geaccepteerd. Omdat dit slechte kwaliteit is, is dit het inherente steekproefrisico dat Quality First als afnemer moet accepteren.
Momenteel inspecteren wij voor alle productcategorieën die wij voeren over de hele linie op basis van algemeen inspectieniveau II, AQL 2.5%. Ik vraag me af of wij één enkel inspectieniveau moeten gebruiken als bescherming voor het volledige spectrum aan productcategorieën. Ik begrijp dat er verschillende risico’s op non-conformiteit zijn vanuit het oogpunt van productveiligheid, en op materiaalvariaties en procesvariaties vanuit het oogpunt van kwaliteitscontrole.
Bovendien heb ik op basis van mijn analyse van inspectierapporten voor verschillende productcategorieën voldoende gegevens verzameld om te onderbouwen dat wij niet één enkel inspectieniveau moeten gebruiken, maar verschillende inspectieniveaus om de besproken risico’s op te vangen. Met andere woorden: voor producten met een hoger risico moet een hoger inspectieniveau worden gebruikt.
In mijn procesverbeteringsplan beveel ik aan dat Quality First producten voor inspectie vóór verzending in 3 categorieën indeelt. Elke categorie kent een ander inspectieniveau, respectievelijk algemeen inspectieniveau I, II en III, op basis van de ernst van non-conformiteit van het product, de kwaliteitsvariatie of het productveiligheidsrisico voor onze klant. De 3 categorieën zijn:
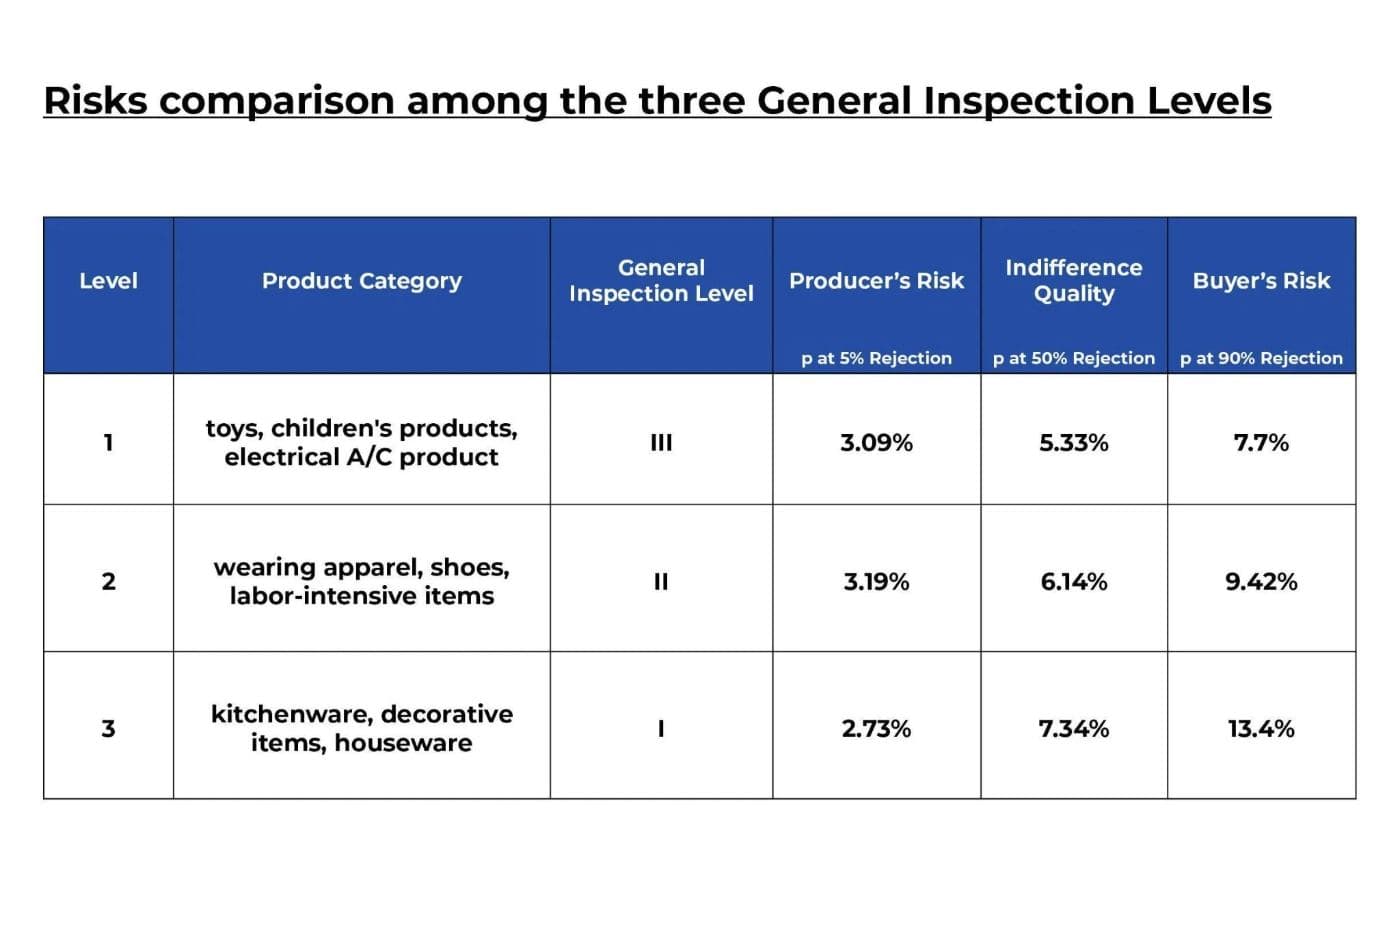
Niveau 1: geclassificeerd als artikelen met een hoog risico, waarvoor algemeen inspectieniveau III geldt; hiertoe behoren speelgoed, kinderproducten en elektrische producten op wisselstroom (A/C)
Niveau 2: geclassificeerd als artikelen met een gemiddeld risico, waarvoor algemeen inspectieniveau II geldt; hiertoe behoren kleding, schoenen en arbeidsintensieve artikelen
Niveau 3: geclassificeerd als artikelen met een laag risico, waarvoor algemeen inspectieniveau I geldt; hiertoe behoren keukengerei, decoratieve artikelen en huishoudartikelen, allemaal niet-elektrische (A/C) artikelen
Ik wil elk van deze drie inspectieniveaus als volgt bespreken, uitgaande van een partijgrootte van 3,000 stuks bij een enkelvoudige normale inspectie op AQL 2.5%.
Niveau 1: artikelen met een hoog risico
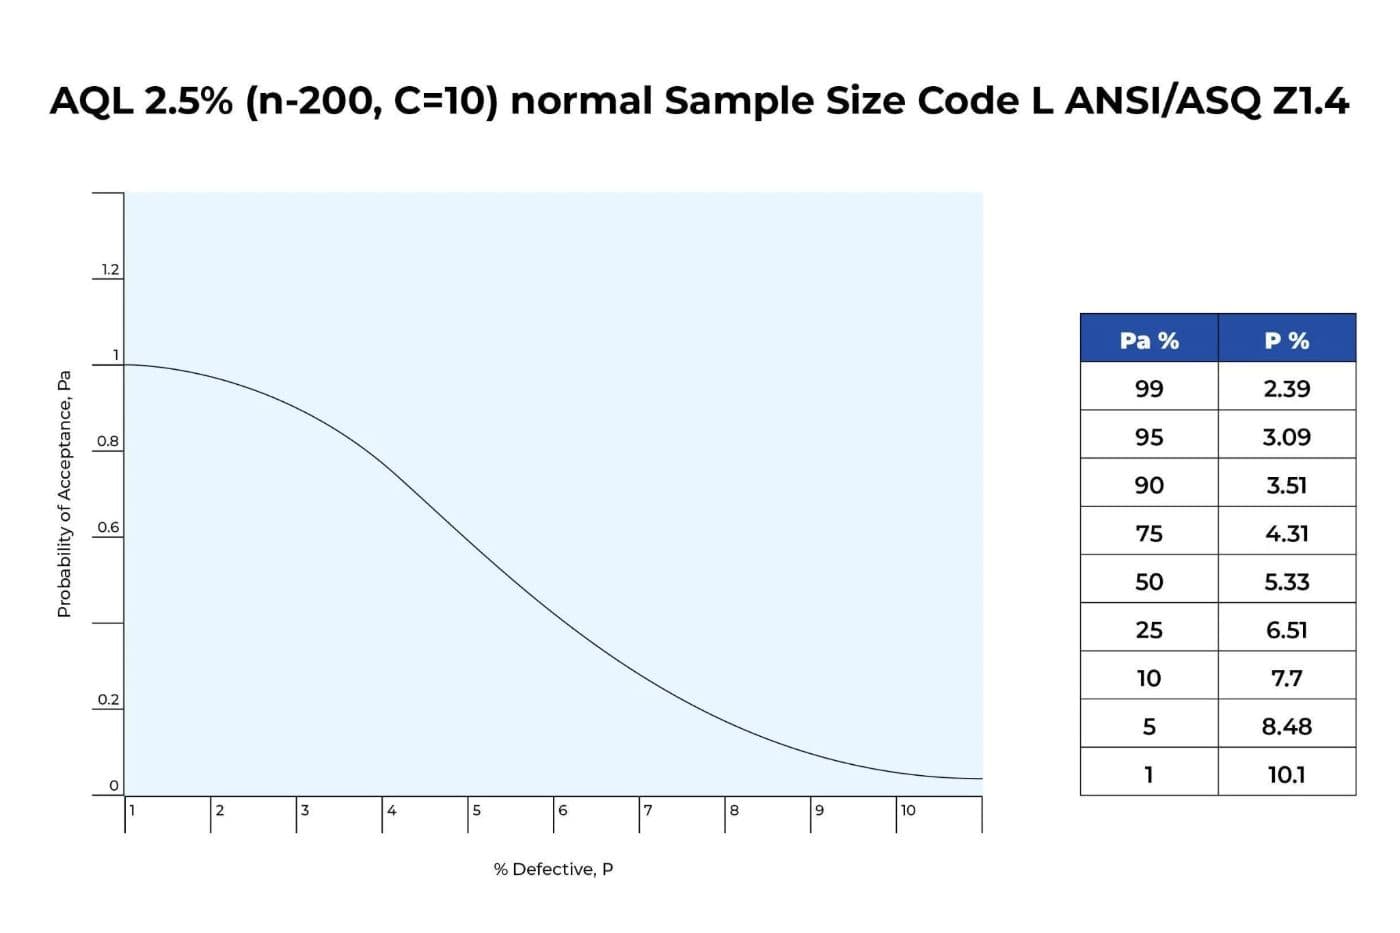
Niveau 2: artikelen met een gemiddeld risico
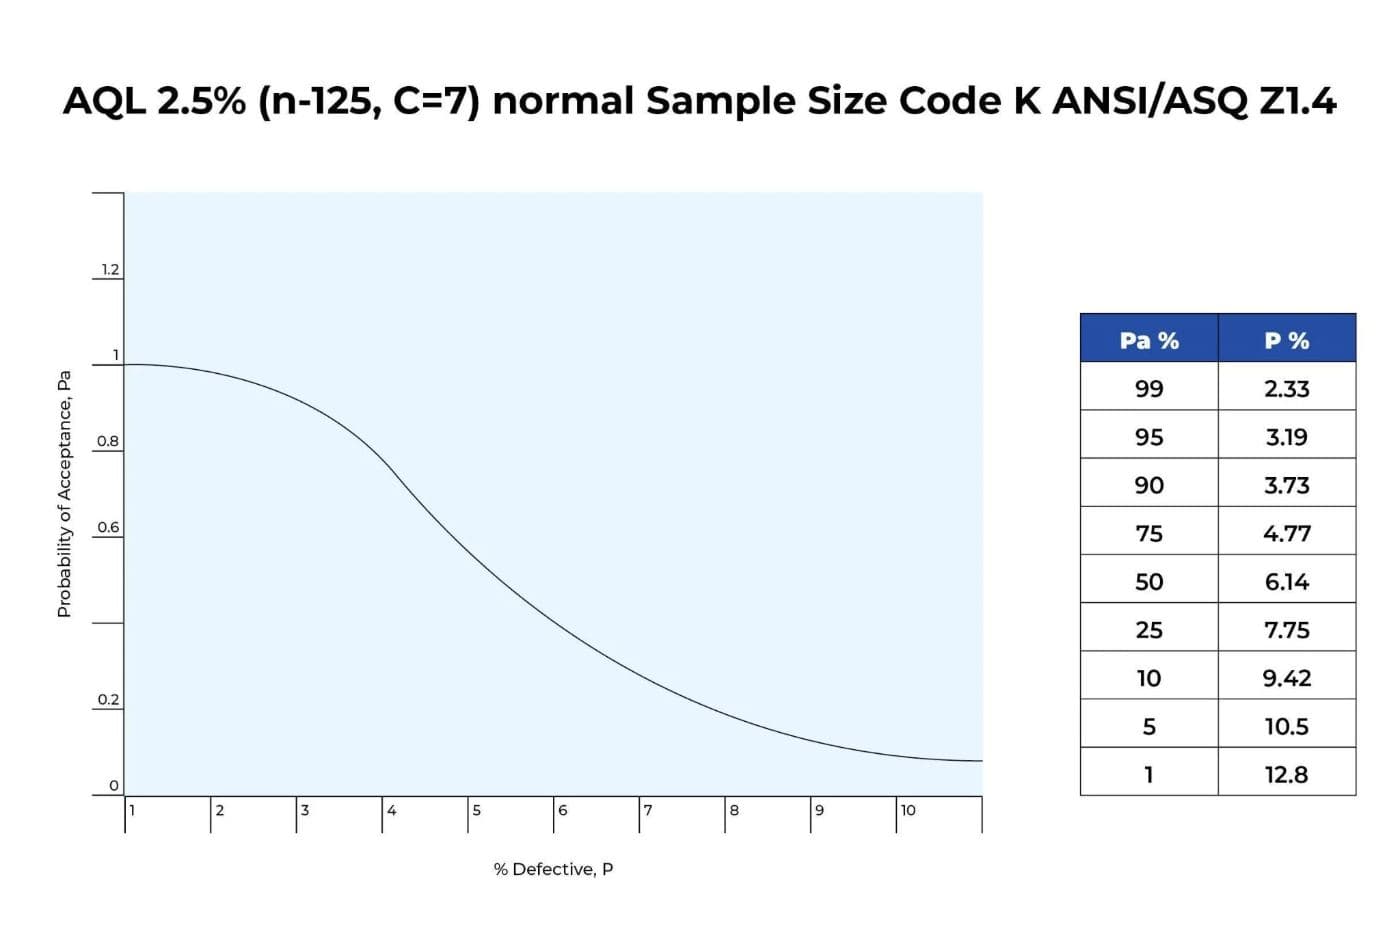
Niveau 3: artikelen met een laag risico
Waarneming en analyse:
- Het producentenrisico varieert van 2.73% tot 3.19% bij 5% afkeuring. De bandbreedte is relatief klein: 0.46%.
- Het afnemersrisico varieert van 7.7% tot 13.4% bij 90% afkeuring. De bandbreedte is vrij aanzienlijk: 5.7%.
- Het indifferentiekwaliteitsniveau varieert van 5.33% tot 7.34%.
- Overschakelen van algemeen inspectieniveau I naar III verandert het producentenrisico licht, maar vermindert het afnemersrisico aanzienlijk. Zo’n overschakeling wordt doorgaans door de afnemer geïnitieerd en door de producent geaccepteerd.
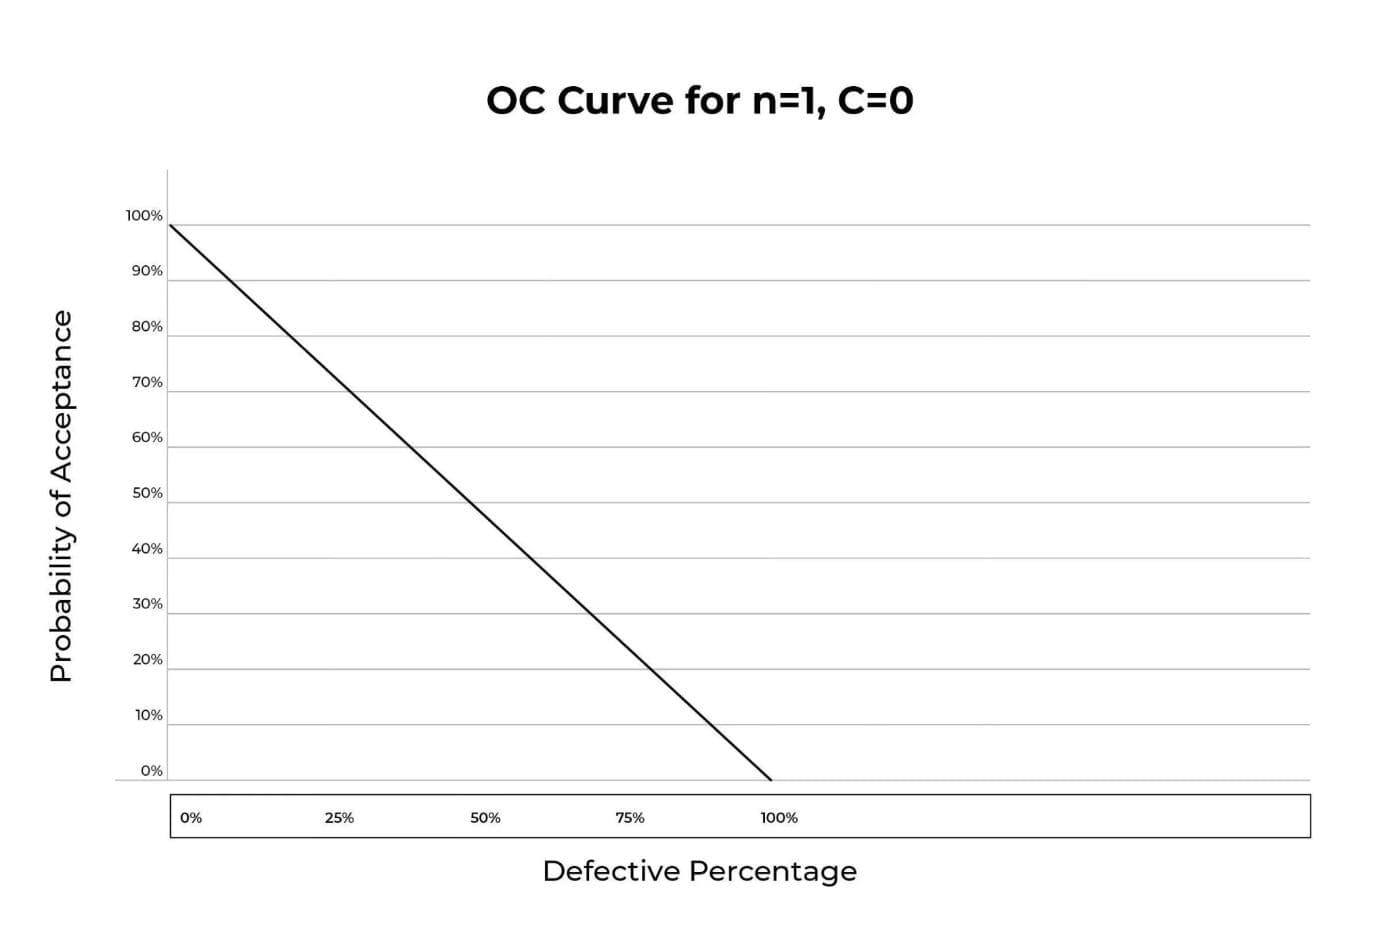
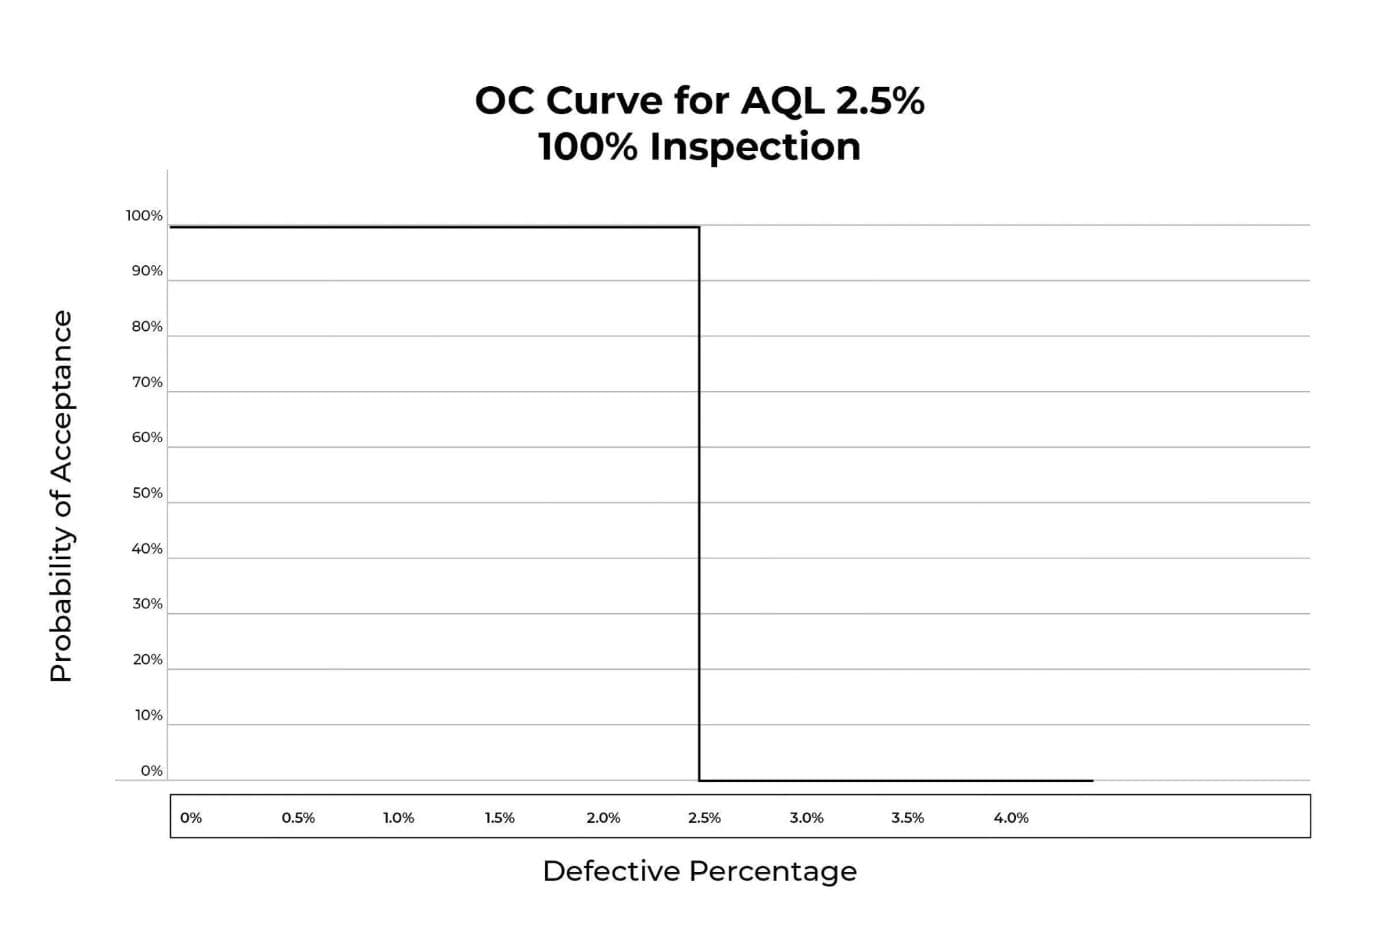
Er zijn twee OC-curves die ik onder ieders aandacht wil brengen, omdat ze kunnen worden beschouwd als bouwstenen van het totale concept van de OC-curve. Ze helpen iedereen te visualiseren hoe de vorm van de OC-curve verandert wanneer de steekproefgrootte n of het acceptatiegetal c verandert.
De eerste OC-curve is n = 1 en c = 0, wat betekent dat één stuk als steekproef wordt getrokken; als het goed is, wordt de partij geaccepteerd; als het slecht is, wordt de partij afgekeurd.
De tweede OC-curve betreft 100%-inspectie, wat betekent dat alle stuks van de partij worden getrokken; als ze allemaal goed zijn, wordt de partij geaccepteerd; als één of meer stuks slecht zijn, wordt de partij afgekeurd.
Samen met de eerdere OC-curves die we hebben bekeken en besproken, wil ik de vormen van de OC-curve als volgt karakteriseren:
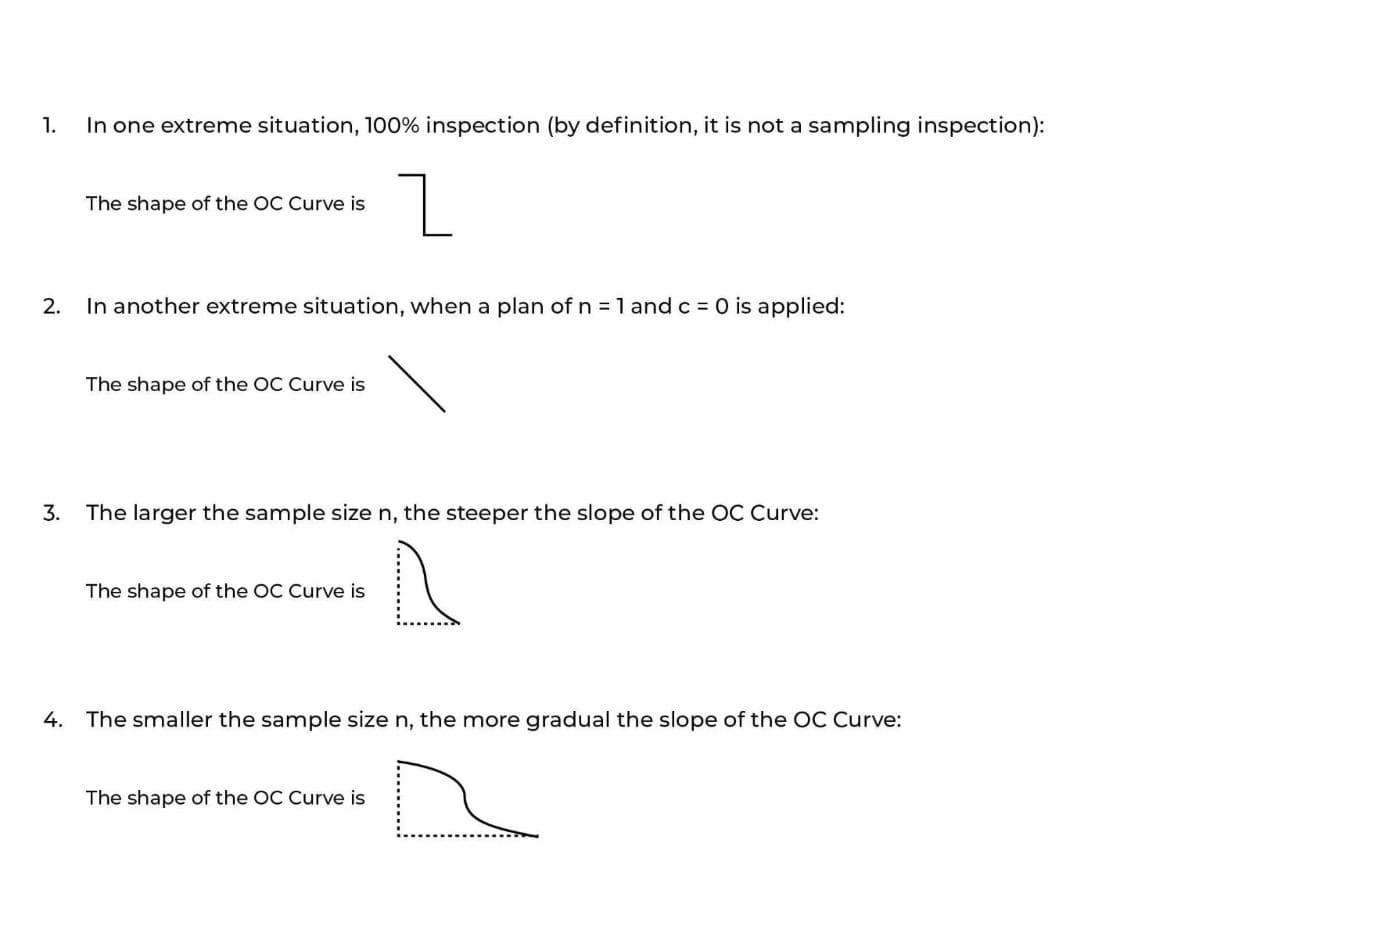
Samengevat: hoe groter de steekproefgrootte n, hoe groter het acceptatiegetal c, wat de OC-curve een groter onderscheidend vermogen geeft. Met andere woorden: een steekproefplan met een groter onderscheidend vermogen verkleint de kans op een verkeerde steekproefbeslissing waarbij een slechte partij wordt geaccepteerd of een goede partij wordt afgekeurd.
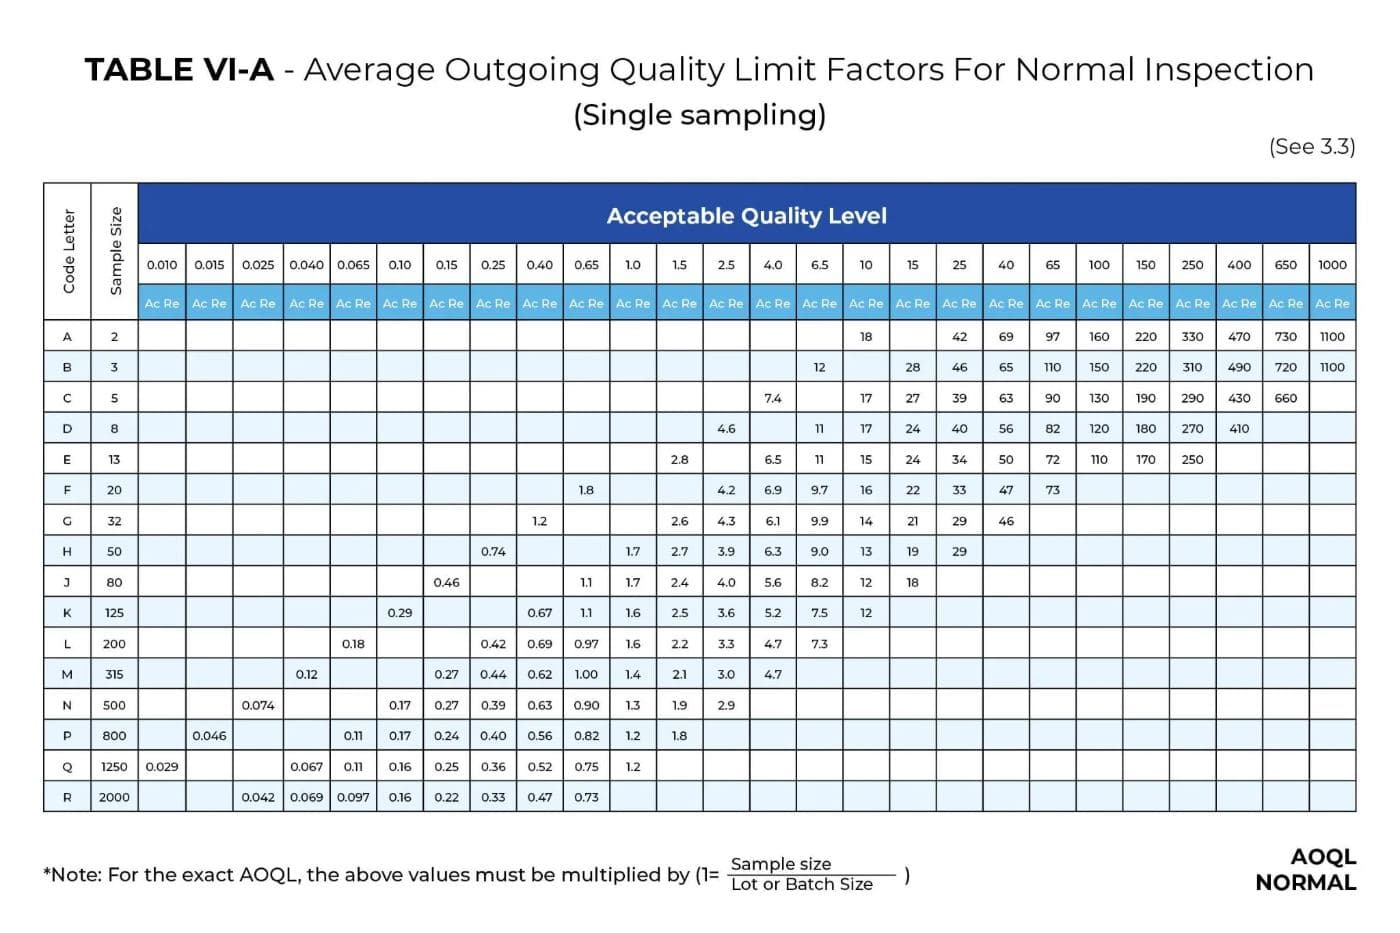
Voordat ik het onderwerp OC-curve verlaat, wil ik ook het belang benadrukken van twee aanvullende concepten die belangrijk zijn bij het kiezen van AQL’s om de belangen van afnemers te beschermen. Dit zijn de grenskwaliteit, LQ, en de gemiddelde uitgaande kwaliteitsgrens, AOQL.
Grenskwaliteit, LQ
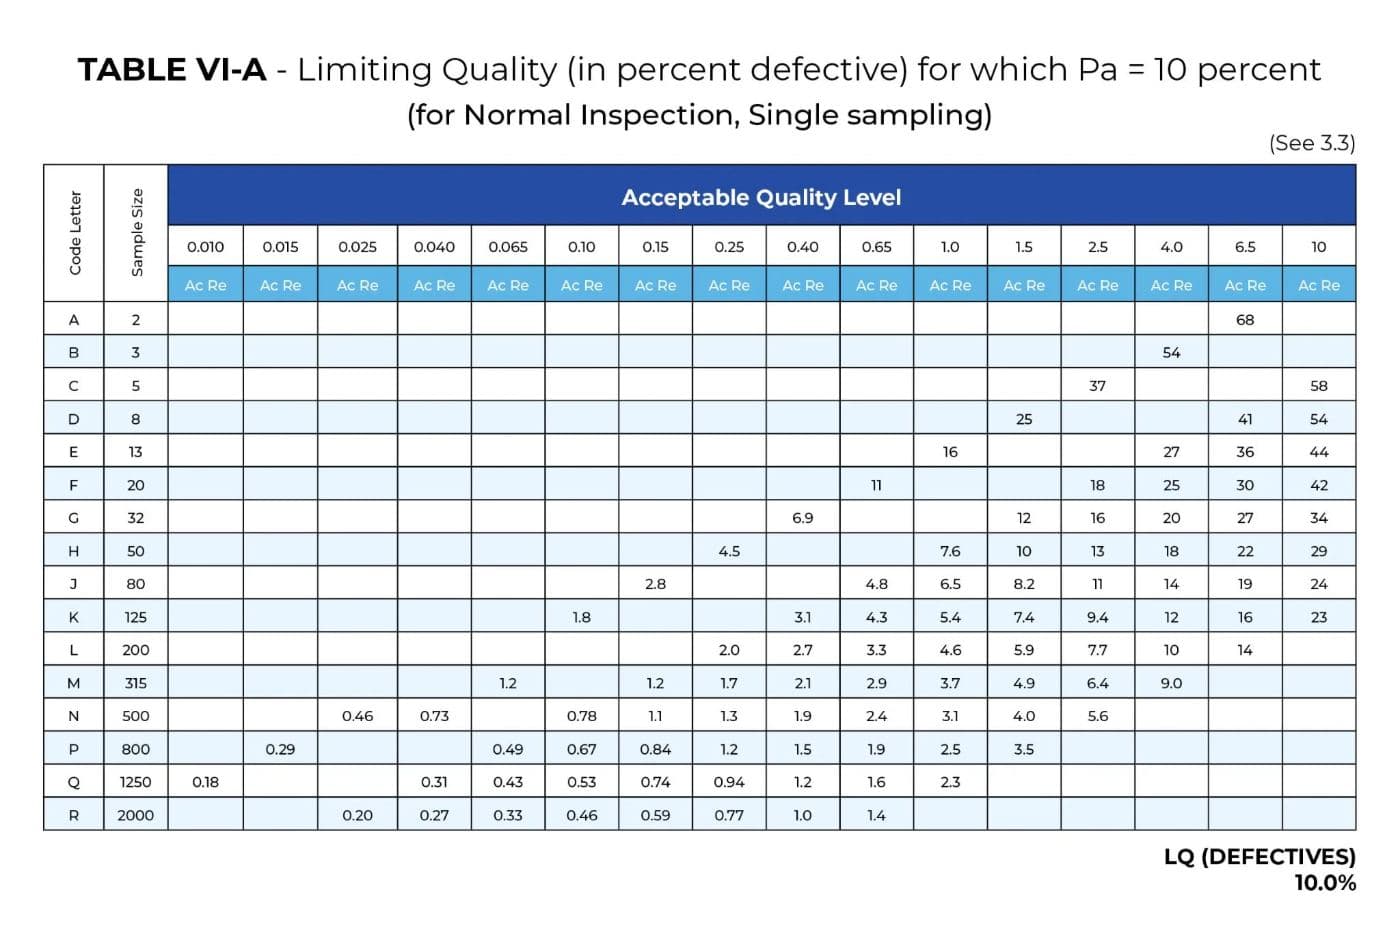
In de vorige bespreking heb ik uitgelegd dat wij een kleine kans moeten accepteren dat partijen met een hoger percentage defecte eenheden worden geaccepteerd; dit noemen wij het afnemersrisico. In ANSI/ASQ Z1.4 zijn LQ-tabellen voor Pa 10% en Pa 5% opgenomen ter referentie en selectie.
De LQ is, eenmaal gekozen, de slechtste kwaliteit die de afnemer bereid is te accepteren. In ons eerdere voorbeeld bespraken we LQ 10% voor algemeen inspectieniveau III (7.7%), niveau II (9.42%) en niveau I (13.4%). Op basis van deze informatie kan de afnemer kiezen bij welk van deze algemene inspectieniveaus het bedrijf een inspectie wil uitvoeren die het kan verdragen.
De volgende tabel is opgesteld voor LQ 10%:
Gemiddelde uitgaande kwaliteitsgrens, AOQL
Bij het opstellen van de AOQL-tabellen van ANSI/ASQ Z1.4 is een belangrijke aanname gedaan. Alle partijen die door het steekproefschema worden afgekeurd, worden door de producent 100% gesorteerd voordat de partij opnieuw ter inspectie wordt aangeboden. De AOQL vertegenwoordigt de grens van de gemiddelde kwaliteit van inspectiepartijen die aan de steekproefinspectie zijn onderworpen en die elk volgens het toegepaste AQL-plan zijn geaccepteerd of afgekeurd.
Het combineren van verschillende producten in één inspectie
Het combineren van verschillende producten in één inspectie is erg verleidelijk vanwege de merkbare kostenbesparing. Zoals aan het begin van dit artikel kort besproken, kunnen producten van twee verschillende productielocaties sterk verschillen in kwaliteit; ze moeten voor de steekproef als verschillende producten worden beschouwd.
Er zijn nog veel meer vragen: moeten 1. producten die alleen in kleur verschillen, 2. kledingstukken in verschillende maten, of keramische bekers met verschillende grafische ontwerpen … voor de steekproef als verschillende producten worden beschouwd? Wanneer ik zo’n vraag heb, bekijk ik de mogelijke bronnen van kwaliteitsvariatie voordat verschillende producten voor steekproefdoeleinden als ‘hetzelfde’ product worden gegroepeerd. Het bepalen van zulke bronnen van variatie moet systematisch gebeuren, met kennis van de productieprocesapparatuur, de materialen en de mensen die de productieprocessen uitvoeren. Als de beoordeling bevestigt dat er geen toewijsbare variatie is vastgesteld, worden verschillende producten gegroepeerd om te profiteren van de kostenbesparing bij inspectie. Bij twijfel laat ik in het begin afzonderlijke inspecties uitvoeren totdat ik voldoende inspectiegegevens voor beoordeling heb. In de praktijk hebben wij ons ingehuurde inspectiebedrijf opgedragen kledingstukken in verschillende maten, keramische bekers met verschillende grafische ontwerpen en kunststof bakken in verschillende kleuren voor steekproefdoeleinden als ‘dezelfde’ producten te behandelen.
Het splitsen van een grote partij in meerdere deelpartijen voor inspectie
Ik wil een praktijkvoorbeeld gebruiken om dit cruciale onderwerp te bespreken. Een jaar geleden hadden wij een belangrijke promotieactie. We begonnen de actie op 1 september met onze verwachte bestseller: keukengerei. De totale hoeveelheid van de bestseller die naar verwachting in 2 weken zou worden verkocht, was 12,000 stuks. De productie stond gepland van 1 juni tot en met 30 juni; de productiviteit was 2,000 stuks per 4 dagen.
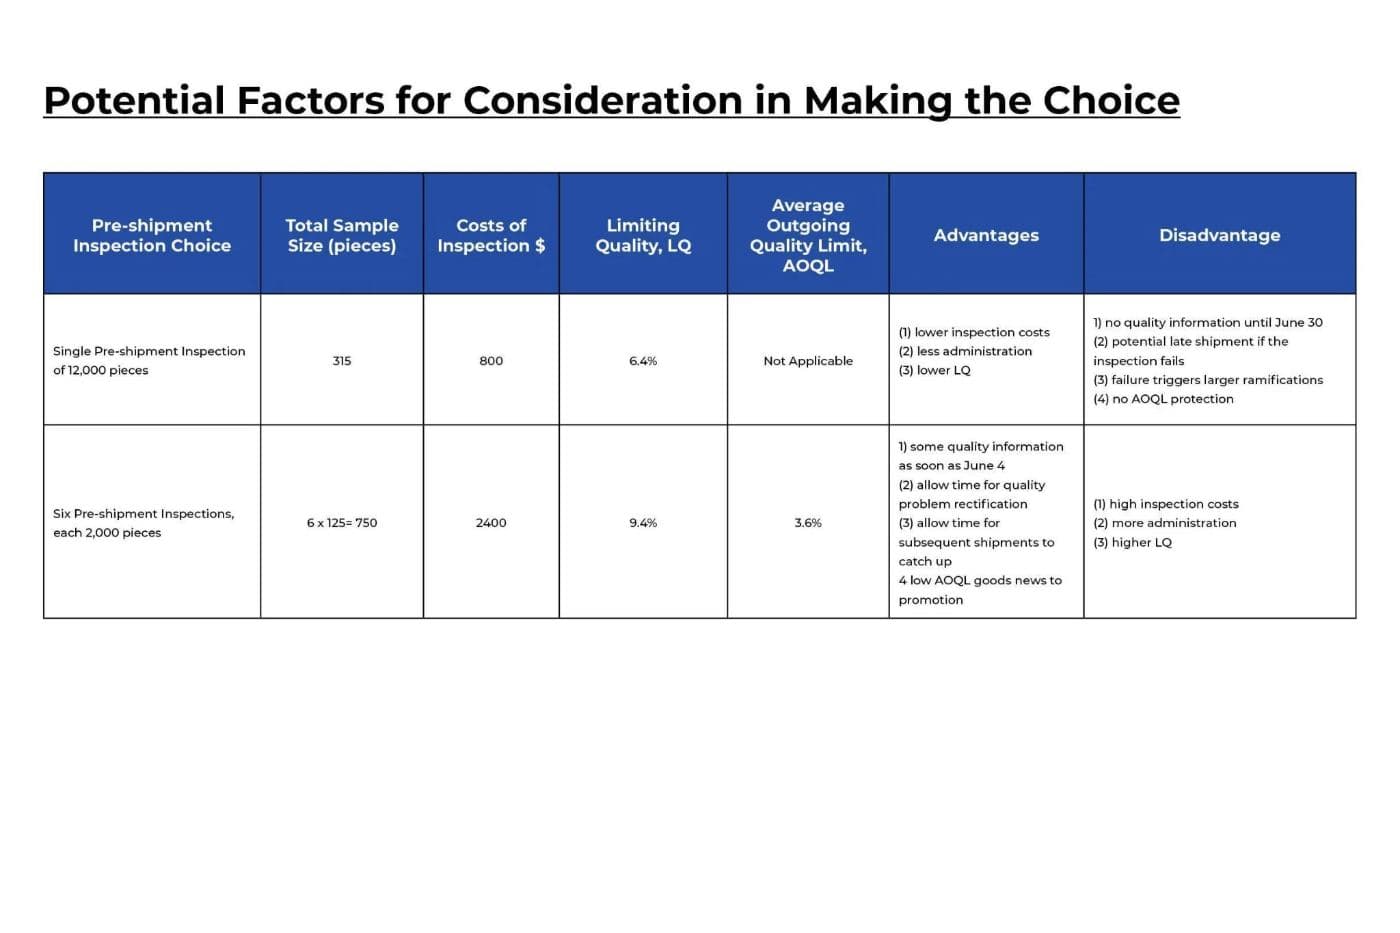
Wij hadden twee keuzes voor de inspectie vóór verzending: (1) de totale partij van 12,000 stuks op 30 juni inspecteren, of (2) 6 deelpartijen inspecteren, elke 4 dagen 2,000 stuks, totdat alle 6 inspecties vóór verzending op 30 juni waren afgerond.
Mogelijke factoren om mee te wegen bij de keuze
Conclusie:
Er werd gekozen voor zes inspecties vóór verzending, ondanks hogere inspectiekosten en meer administratief werk. Aangezien het promotievenster vastlag met overeenkomstige activiteiten van andere bedrijven, zijn de gevolgen van een late verzending veel groter, omdat er immateriële kosten te dragen zijn. Vanwege die zorg beschermen de voordelen van vroegtijdige inspectie van kleinere partijen het bedrijf tegen het risico zaken te verliezen, wat moet worden meegewogen in de totale kwaliteitskosten.
Hoewel alle zes inspecties vóór verzending bij de eerste aanbieding werden goedgekeurd, is deze beslissing vastgelegd als een van de best practices die het bedrijf zal blijven volgen.
Het splitsen van een grote partij in meerdere deelpartijen voor inspectie lijkt zonder de overweging van de promotieactie niet voordelig voor Quality First. Puur vanuit het oogpunt van inspectiekosten is het logischer één inspectie vóór verzending uit te voeren, mits de producent voldoende opslagruimte heeft voor de hele partij en deze als geheel kan aanbieden voor een aselecte inspectie.
Daarom doen bedrijven er goed aan een onafhankelijke afweging van voor- en nadelen te maken en te bepalen hoe ze inspecteren, zodat hun belangen en zorgen worden afgedekt.